



Пайка твердой: технология, материалы и отличия от сварки и пайки мягкой
Что такое пайка твердая?
Пайка твердая — процесс соединения двух и более металлических деталей путем плавления и наполнения шва наплавным материалом (припойом), температура плавления которого ниже температуры плавления основного металла. В отличие от сварки, при пайке основной металл не плавится.
Пайка твердая отличается от пайки мягкой более высокой температурой и более точной стыковке деталей.
В процессе пайки расплавленный припой заполняет зазор между тесно прилегающими поверхностями за счет капиллярных сил. Припой нагревают немного выше температуры плавления (ликвидуса) в защитной среде — обычно под флюсом. Затем он смачивает основной металл (процесс смачивания) и при остывании образует прочное соединение. Главное преимущество — способность соединять одинаковые и разные металки с высокой прочностью.
Ключевое заключение
Пайка твердая — соединение двух независимых металлических частей в один прочный нагрузочный шов.
- Похожа на пайку мягкую, но при более высоких температурах.
- Используйте припой, подходящий для металла вашего проекта.
- Припой должен плавиться от тепла соединяемых деталей, а не от прямого контакта с горелкой.
- Применяйте горелку с высокоинтенсивным пламенем.
Материалы прутков для пайки
- Медь, латунь, бронза: Медно-фосфорные прутки для пайки и сварки
- Сталь, нержавейка, никелевые сплавы, медные сплавы, чугун, карбид вольфрама: Прутки из никелевого серебра
- Чугун, оцинкованная сталь, никель, сталь, ковкий чугун: Бронзовые прутки
- Алюминий: Прутки Bernzomatic AL3 для пайки алюминия
Как паять металл?
Пайка — процесс соединения металлов (и керамики), при котором расплавленный припой течет в шов.
Пошагово:
- Очистите поверхности металла металлической щеткой или наждачной бумагой, затем отмойте мыльной водой или дегреатором.
- Соберите детали в нужном положении. Накладной шов обычно прочнее и удобнее для пайки, чем зазорный. При необходимости зафиксируйте зажимами.
- Нагрейте зону стыка до свечения.
- Подайте пруток припоя в шов, продолжая нагревать металл. На больших площадях нагревайте участками.
- После пайки очистите шов металлической щеткой от оксидов и остатков флюса.
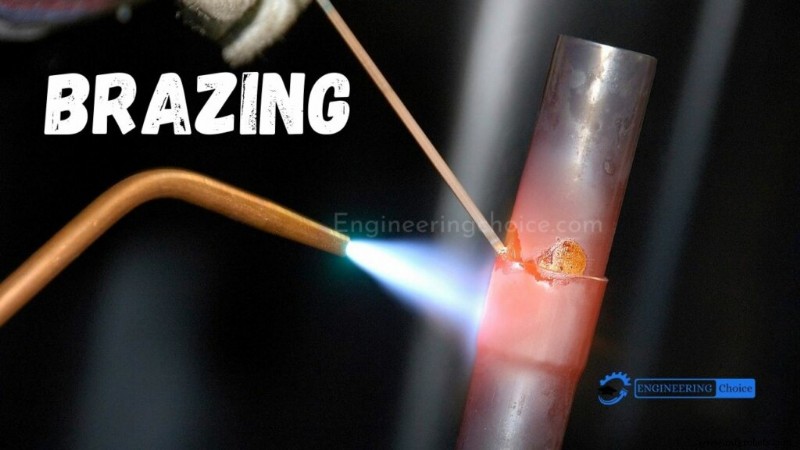
Температура плавления припоя выше 450 °C, но всегда ниже температуры плавления соединяемых деталей — это отличает пайку от сварки, где базовые металлы плавится.
Расплавленный припой, нагретый немного выше точки плавления, защищается подходящей атмосферой (часто флюсом). При остывании он формирует прочное соединение между однородными или разными металлами.
Пайка может выполняться в различных средах: воздух, продукты сгорания топлива, аммиак, азот, водород, инертные газы, неорганические пары, вакуум — с разными источниками тепла: горелка, печь, индукционная катушка.
Для качественного шва припой и основной металл должны быть металлургически совместимы, а конструкция шва должна предусматривать зазор для капиллярного заполнения расплавленным припоем. Требуемый зазор зависит от атмосферы пайки, состава основного металла и припоя.
Идеально для соединения различных металлов, пайка — коммерчески признанный процесс во многих отраслях благодаря гибкости и высокой надежности швов. Это делает ее надежной в критических и некритических применениях — один из самых широко используемых методов соединения.
Каковы методы пайки?
Пайка использует разнообразные источники тепла и часто классифицируется по способу нагрева. Некоторые методы нагревают локально (только зону шва), другие — всю сборку (объемный нагрев).
Наиболее распространенные методы:
Локальные методы нагрева
1. Пайка горелкой (Torch Brazing)
Тепло для плавления припоя подается пламенем топливного газа (ацетилен, водород, пропан) с кислородом или воздухом. Процесс легко автоматизируется, требует низких капитальных затрат. Нужен флюс, поэтому требуется пост-очистка.
2. Индукционная пайка (Induction Brazing)
Высокочастотный индукционный нагрев — чистый, быстрый, с точным контролем температуры и зоны нагрева. Тепло возникает от быстро чередующегося тока, индуцированного в заготовке соседней катушкой.
3. Контактная пайка (Resistance Brazing)
Тепло выделяется за счет сопротивления электрическому току в цепи, включающей заготовки. Подходит для простых швов из металлов с высокой электропроводностью.
Объемные методы нагрева
1. Печная пайка (Furnace Brazing)
Два главных преимущества: защитная атмосфера (высокочистые газы или вакуум исключают флюс) и точный контроль циклов нагрева/охлаждения. Нагрев — ТЭНами или газом.
2. Пайка погружением (Dip Brazing)
Полное погружение сборки в ванну с расплавленным припоем или флюсом. Температура ванны ниже точки твердения основного металла, но выше точки плавления припоя.
Пайка vs Сварка
По классификации AWS пайка — процесс соединения жидко-твердой фазы. Жидкая — припой плавится, твердая — основной металл нет.
В отличие от сварки, при пайке заготовки не плавится. Главное отличие от дуговой сварки — источник тепла. Пайка: горелка, печь, индукция, погружение, контакт — при t > 450 °C (840 °F). Дуговая сварка: электричество, t ~ 10 000 °F.
Пайка твердая vs Пайка мягкая
Единственное различие — температура. Пайка мягкая: ниже 450 °C (840 °F). Пайка твердая: выше 450 °C.
Преимущества пайки и пайки мягкой
Преимущества по сравнению с другими методами соединения:
- Низкая температура
- Можно создавать постоянные или разъемные соединения
- Соединение различных материалов
- Высокая скорость соединения
- Меньший риск повреждения деталей
- Низкая скорость нагрева и охлаждения
- Соединение деталей разной толщины
- Легкое повторное выравнивание
Пайка и пайка мягкая имеют много преимуществ, но часто упускаются при выборе метода. Способность соединять множество материалов ограниченным набором флюсов и припоев снижает затраты на складское хранение — большая экономия для малого бизнеса, домашней мастерской или фермы.
Производственный процесс
- Использование активов: как измерить и максимизировать возврат инвестиций
- Мастерство производственной эффективности: практическое руководство по максимизации производительности ма…
- Исследование 6G: будущее ультрабыстрой связи
- Предотвращение кавитации насоса: причины, симптомы и как избежать
- Плазменная резка: принцип работы и ключевые преимущества
- Пайка: виды, техники и пошаговое руководство
- Бразинг (твердая пайка): безопасное и эффективное соединение металлов
- Лужение меди: Техники и советы для прочных, надежных соединений
- Гальванизация: как цинковые покрытия продлевают срок службы металлических деталей
- Lean Digital: определение, преимущества и бесшовная интеграция