



Предотвращение напряженно-коррозионного трещинования нержавеющей стали 316L в среде с H₂S
Напряженно-коррозионное трещинование (НКТ) — это образование трещин под действием сочетанного влияния растягивающих напряжений и коррозионной среды. В худшем случае это может привести к внезапному разрушению нормально пластичных металлических сплавов, особенно при повышенных температурах. (Для введения в тему см. статью «Что вызывает напряженно-коррозионное трещинование в трубопроводах?»)
Инцидент напряженно-коррозионного трещинования (НКТ) в трубе
В июле 2011 года была сообщена утечка из трубы диаметром 2 дюйма к клапану предохранительному давлению в компрессорном цехе. В течение последующих двух дней зафиксировали еще две утечки в аналогичных линиях. Красная линия на рис. 1 показывает место утечек в двух факельных трубах, расположенных вверх по течению клапана предохранительному давлению на соседних компрессорных трактах.
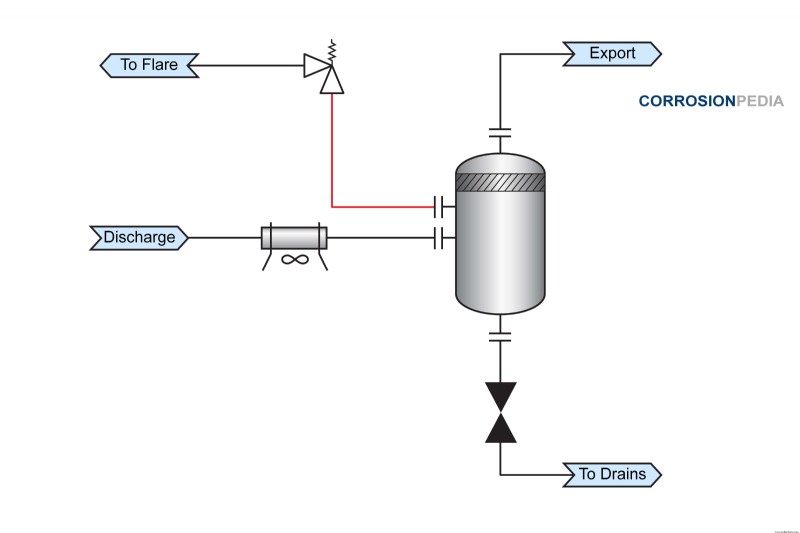 Рис. 1. Технологическая схема с указанием места отказа.
Каждая неисправность локализовалась в сварном шве труба-колено на горизонтальном участке. Утечка находилась в верхней части трубы и в зоне термического влияния (ЗТВ) сварного шва. Все поврежденные участки были демонтированы для дальнейшего исследования.
Расследование инцидента с НКТ
В нижней половине трубы обнаружились черные отложения, что указывало на накопление жидкости в этом месте. Микроскопическое исследование также выявило наличие трещин на наружной поверхности трубы, включая волосковую трещину длиной 13 мм. После очистки азотной кислотой для удаления продуктов коррозии трещины стали видимы невооруженным глазом.
Макрофотографии показали, что питтинг и трещинование развивались преимущественно в сварном шве и базовом металле. НКТ имеет характерную морфологическую особенность — межкранистое трещинование с некоторым разветвлением (рис. 2).
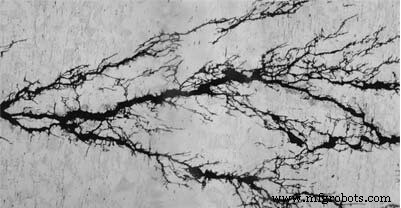 Рис. 2. Микрофотография напряженно-коррозионного трещинования с разветвлением.
Источник: Лаборатория коррозионной инженерии NASA.
Корневая причина отказа
Концентрация сульфида водорода (H₂S) в вспышкающем газе с компрессора составляла около 11 моль-% (парциальное давление 5,5 бар). Газ также был насыщен водой с содержанием хлоридов 260–900 мг/л. Нормальная рабочая температура — 52 °C (126 °F), что немного ниже лимита ISO 15156 для аустенитных нержавеющих сталей в присутствии хлоридов. Высокие летние температуры и загрязнение реберчатых труб усугубляли уже суровую среду. Стандартная процедура обслуживания предусматривала отключение охладителя, промывку ребер водой и повторное включение с улучшенным охлаждением. Однако во время процедуры при отключенном охладителе временно возникала высокая температура.
Понимание стандартов NACE MR0175 и ISO 15156
NACE MR0175 и ISO 15156 — стандарты материалов для использования в средах с H₂S в нефтегазовой добыче. Они были изданы как рекомендации пороговых пределов H₂S, выше которых необходимы меры предосторожности против экологического трещинования. В первом издании 2003 года предел для нержавеющей стали AISI 316L составлял 60 °C (140 °F) максимум при содержании хлоридов выше 50 мг/л.
После лабораторных испытаний исследователи утверждали, что ограничения для аустенитных нержавеющих сталей можно расширить до более суровых условий, чем в оригинальной ISO 15156. В 2007 году ограничения для материалов AISI 316 были обновлены и официально одобрены в версии стандарта 2009 года.
Отказы в промышленности происходили в среде, считающейся чувствительной по текущим ограничениям ISO 15156, но которая классифицировалась бы как нечувствительная по недавно предложенным ослаблениям. Большинство отказов происходило через 4 месяца и до 3,5 лет эксплуатации на различных объектах.
На рис. 3 показаны несколько зарегистрированных отказов. Три цветные зоны соответствуют ограничениям ISO 15156 в оригинальном виде (цвет 1), модифицированным в 2007 и 2009 гг. (цвет 2), и дальнейшим предложенным ослаблениям (цвет 3). Обратите внимание, что ряд отказов произошел в желтой зоне, допустимой по лабораторным испытаниям. Это указывает на разрыв между лабораторными данными и промышленным опытом.
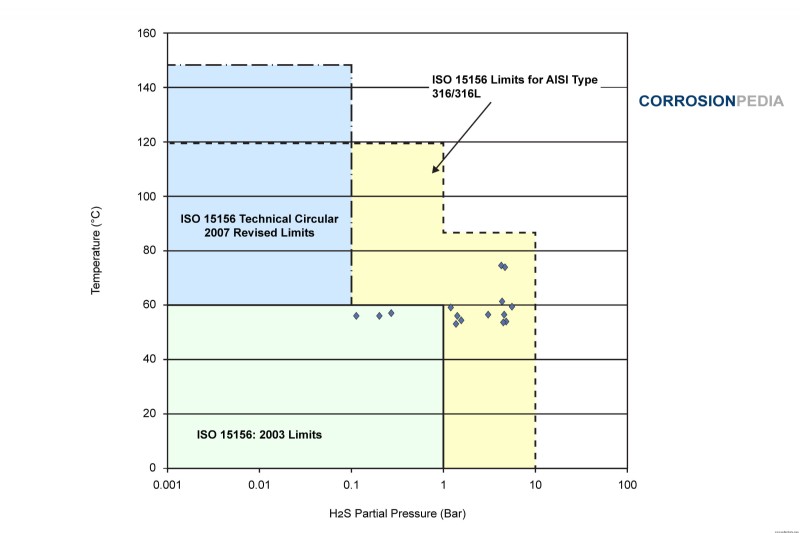 Рис. 3. График промышленных отказов для стали AISI 316/316L при макс. содержании хлоридов 1000 мг/л.
Первое объяснение: лабораторные испытания проводятся в жидкой среде, а отказы происходили в паровой фазе. Мокрые пары склонны к накоплению хлоридов из-за испарения и конденсации. Твердые отложения с внутренней поверхности вышедшего из строя компонента содержали высокую концентрацию хлоридов, превышающую их концентрацию в жидкости.
Второй фактор — остаточные напряжения, варьирующие от шва к шву. Результаты испытаний могут существенно отличаться для сварных образцов в зависимости от параметров сварки. (См. также: «Причины и предотвращение коррозии на сварных соединениях».)
Третье: НКТ аустенитных материалов требует значительного инкубационного периода. Время экспозиции в испытаниях может быть критическим и трудно воспроизвести в ускоренных лабораторных тестах.
Наконец, состояние поверхности сварного шва, включая наличие загаров и зону термического влияния, может влиять на коррозионную стойкость металла. Загары состоят из различных оксидов в зависимости от базового металла и термической истории шва. Разные формы оксидов имеют разную коррозионную стойкость.
Предотвращение напряженно-коррозионного трещинования
Остаточные напряжения от сварки можно снять отжигом на снятие напряжений, что часто применяют для углеродистых сталей. Однако для аустенитных нержавеющих сталей пороговое значение остаточного напряжения в хлоридной среде очень низко. Поэтому отжиг или термическая обработка после сварки менее эффективны для аустенитных сталей в средах с хлоридами.
Механическая обработка может внести остаточные сжатые напряжения для противодействия растягивающим напряжениям от сварки. Обработки вроде забивки шариками или пескоструйной обработки создают поверхностные сжатые напряжения и полезны для контроля НКТ.
Влияние состава сплава на напряженно-коррозионное трещинование
Стойкость к хлоридному НКТ зависит от типа нержавеющей стали. Аустенитные классы более склонны к НКТ, и их стойкость зависит от содержания никеля.
Аустенитные классы с содержанием никеля 8–10 масс.% (например, 304/304L и 316/316L) более подвержены такому повреждению. Классы с высоким содержанием никеля и молибдена, такие как сплав 20, 904L и супераустенитные классы с 6% Mo, превосходны по стойкости к НКТ.
Ферритные классы нержавеющей стали, такие как 430 и 444, также очень стойки к хлоридному НКТ.
Помимо лабораторных испытаний, реальный промышленный опыт также важен для определения стандартов, кодовых ограничений и утверждения материалов для конкретных условий. Ключевые моменты: различия между паровой и жидкой средой, роль остаточных напряжений, длительность испытаний и состояние поверхности шва. Учитывая это, ISO 15156 может повысить промышленную безопасность, предотвращая подобные инциденты.
Композитный материал
- Как производится нержавеющая сталь: от плавки к готовым изделиям
- Аустенитная нержавеющая сталь: структура, преимущества и применения
- Нержавеющая сталь: свойства, производство и будущие применения
- Нержавеющая сталь: свойства, виды, преимущества и применение
- Понимание коррозионной стойкости нержавеющей стали
- Мягкая сталь против нержавеющей стали: ключевые отличия объяснены
- Почему нержавеющая сталь 316L — оптимальный выбор для морских применений
- Медное antibактериальное нержавеющее: повышенная безопасность и коррозионная стойкость
- Дуплексная нержавеющая сталь S32550 (Amazon 256) – Превосходная коррозионная стойкость и прочность
- Дуплексная нержавеющая сталь S31803 – Высокопрочное, коррозионно-стойкое решение для нефтехимии и оффшора