



Пятиосевой план автоматизации Тони Фаннинга: совершенство на Flex-Cell
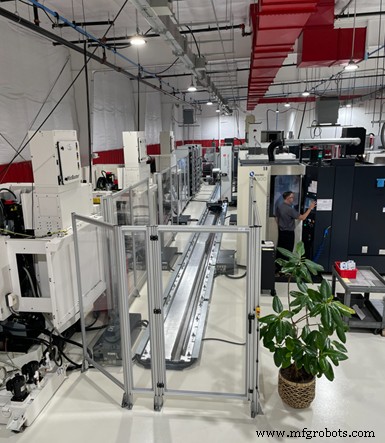
Erowa Linear ERD-150L — ключевая инвестиция в объект Flex-Cell в Ланкастере, штат Пенсильвания, обеспечивающая автоматическую погрузку паллет для до 12 пятиосевых станков с грузоподъемностью 150 кг. В настоящее время он обслуживает девять пятиосевых и двух трехосевых станков.
Автоматизация, передовое оснащение, кастомные приспособления, инспекция, квалифицированный персонал, стандартизированные процессы и постоянные реинвестиции в технологии — столпы успеха Flex-Cell.
Недавний тур по Flex-Cell Precision Inc. подсветил эти базовые элементы, движущие передовые пятиосевые операции Тони Фаннинга.
Основанная в 1991 году на Лонг-Айленде, штат Нью-Йорк, Фаннинг построил компанию на нестандартных улучшениях процессов и внедрении передового автоматизированного станочного оборудования.
Рекомендуемое содержание
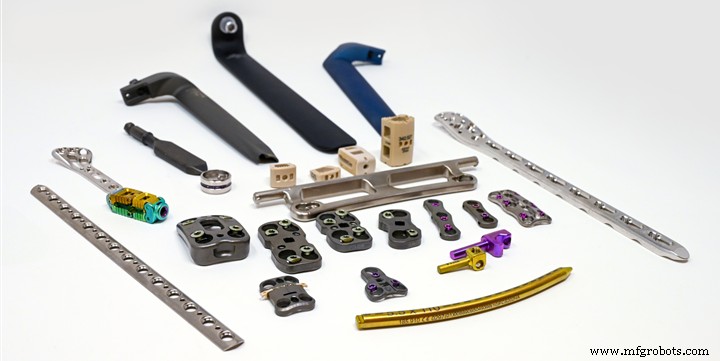
Изначально портфолио Flex-Cell доминировало аэрокосмическая и оборонная отрасли, но сегодня 70% производства обслуживает медицинский сектор. Источник: Flex-Cell
Цех теперь насчитывает около 50 станков с ЧПУ — трехосевые и пятиосевые ВСО, швейцарские токарные станки, фрезерно-токарные, проводной ЭРС и водорез — вместе с лазерной маркировкой и легкой сборкой. С 60 сотрудниками недавно расширенный объект 41 500 кв. футов предлагает яркую, чистую и привлекательную среду.
«Flex-Cell изначально в основном обслуживала аэрокосмическую и оборонную промышленность», объясняет Стив Фаннинг, сын Тони и менеджер операций цеха. «Однако мы начали принимать медицинские заказы в конце 2000-х, и это идеально подошло нам».
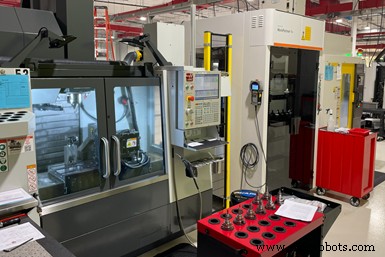
Система WorkPartner 1+ от System 3R бесшовно взаимодействует между станками Haas Automation и FANUC для автоматизации погрузки и разгрузки паллет.
Медицинские компоненты, такие как спинные импланты, теперь составляют более половины выпуска. Цех имеет сертификаты ITAR, FDA, ISO 9001:2015, ISO 13485:2016 и AS9100D, и движется к CMMC Level 2 со счетом SPRS 110.
«Есть определенная уверенность, которую чувствуют клиенты, когда размещают заказ у нас», говорит Фаннинг. «Большая часть этого — потому что наш персонал может выявить проблемы технологичности, которые, возможно, команда дизайна клиента упустила, и исправить это на этапе рассмотрения контракта и программирования до выхода на цех».
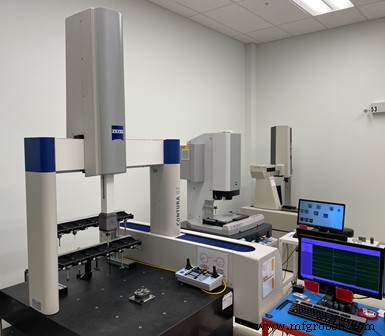
Системы нулевой точки Erowa, в паре с проприетарными приспособлениями Flex-Cell, обеспечивают быструю, повторяемую установку на станках и КИМ Zeiss Contura G2. Операторы могут запускать программы инспекции одним кликом, даже если у них нет экспертизы КИМ.
Пока стандартизация остается основным принципом, Flex-Cell стратегически выбирает бренды станков — DMG MORI, FANUC, Haas, Hermle, Kitamura, Makino — чтобы соответствовать материалу, размеру, сложности и требованиям точности.
Приспособления центральны для пятиосевой автоматизации. Системы нулевой точки Erowa, усиленные кастомными зажимами, интегрированы с КИМ Zeiss для быстрого, повторяемого позиционирования. Программы инспекции позволяют операторам верифицировать детали сразу после установки.
С 25 автоматизированными фрезерными станками, все пятиосевые единицы оснащены роботами для обслуживания станков. Решения по погрузке паллет от Erowa, System 3R и коботов Universal Robots обеспечивают операцию. ERD-150L с грузоподъемностью 150 кг сейчас поддерживает семь пятиосевых и двух трехосевых станков, с запасом для масштабирования до 12.
Цех работает две 10-часовые смены с понедельника по четверг. Сотрудники получают бонусы за автоматизацию за сверхурочные, погрузку паллет в выходные, смену инструментов, инспекции и связанные задачи.
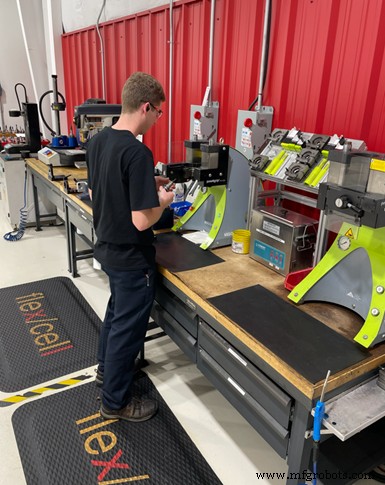
Примерно для 90% фрезерных работ Flex-Cell использует Rego-Fix powRgrip, предлагая державы, коллеты и автоматическое зажимание, позволяющие смену режущих инструментов за секунды и общий биение системы ≤ 3 мкм при 3 × D.
Дополнительные инвестиции включают предустановщики Zoller Venturion 450 для внестроечного измерения инструментов, в-house анодирование титана типа II или III, и ультразвуковую очистку через робот-консоль Crest с нагревой вакуумной сушкой.
Пока технологии движут эффективностью, квалифицированный персонал остается жизненно важным. CAM-программисты проектируют детали с учетом автоматизации, балансируя сокращение цикла против долговечности инструмента для предотвращения простоев. Операторы получают обучение для корректировки смещений и принятия решений в реальном времени, позволяя им управлять несколькими станками и максимизировать продуктивность.
Промышленное оборудование
- Переплетное производство: центр создания и восстановления книг
- Понимание свечей зажигания: их роль, типы и обслуживание
- 4 ключевых стандарта высоковидимой спецодежды
- Минимизация потерь давления в системе сжатого воздуха
- Станки для уголков (Angle Line): обязательный инструмент для резки, сверления и вырезки профилей
- Lean vs Agile Manufacturing: ключевые различия и выбор стратегии
- Glide-Line VTUs: Гибкие конвейеры с нулевым контактом для тесных пространств
- ЦНЦ токарные станки стимулируют рост бизнеса и снижают производственные затраты
- Выбор правильного размера воздушного ресивера: оптимизация производительности и эффективности
- Как COVID-19 переформатировал глобальное производство: вызовы и возможности