



Система быстрой смены Arno: повышение времени работы шпинделя и сокращение простоя инструмента
Специалист по приложениям Arno Роб Хэмптон рассматривает систему быстрой смены Arno и описывает, как она работает в этом видео.
При обслуживании инструментов на традиционной платине на токарном станке со скользящей головкой может потребоваться 10 минут или больше для индексации одного вкладыша. Во время индексации инструментов ОЖ-шпильки могут быть случайно ослаблены оператором и стоить цеху срока инструмента и времени. После того как вкладыши проиндексированы, может потребоваться несколько пусков и остановок шпинделя для оператора, чтобы увидеть, направлен ли поток ОЖ туда, где нужно.
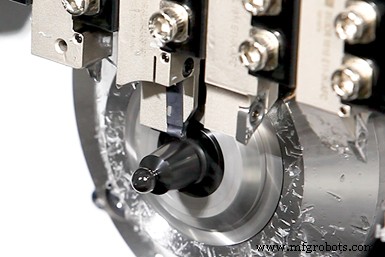
Система быстрой смены Arno (AFC) состоит из ганг-платины, которая держит раздельно-щековые через-ОЖ точные резаки, резаки для отсекания и канавкования. Фото: Arno USA
Для оптимизации этого процесса смены инструмента Arno-Werkzeuge USA LLC разработала систему быстрой смены инструментов с внутренним охлаждением, которая устраняет высоконапорные линии ОЖ в компактной рабочей зоне швейцарского типа. Компания говорит, что она также значительно сокращает время простоя при смене инструмента, а также время наладки с часов до минут, предлагая точную повторяемость. Эти преимущества не только увеличивают выпуск готовых деталей, но и экономят тысячи долларов на шпиндель в год, согласно компании.
Простая, быстрая функциональность
Система быстрой смены Arno (AFC) состоит из ганг-платины, которая держит раздельно-щековые через-ОЖ точные резаки, резаки для отсекания и канавкования. Спроектированная как манифолд, ОЖ перенаправляется через ганг-платину к инструментам. UN-образный слот в фиксированном упоре подбирает ОЖ и прогоняет его через пипетку к переднему концу, где ОЖ идёт прямо к режущей кромке. Система AFC может подавать ОЖ в один порт, поддерживающий все позиции инструментов, или может подавать два порта и делить позиции инструментов с игольчатым клапаном.
Инструментальная система должна быть прокладена только один раз и, согласно компании, после этого высоконапорная линия ОЖ не должна требовать касания снова. С правильной наладкой высоконапорные линии перемещаются за защитные ограждения станка, создавая чистую станочную среду. Это позволяет операторам выполнять более безопасное рутинное обслуживание. Также низкопрофильные зажимы AFC не собирают столько щепок по сравнению с типичной системой зажима.
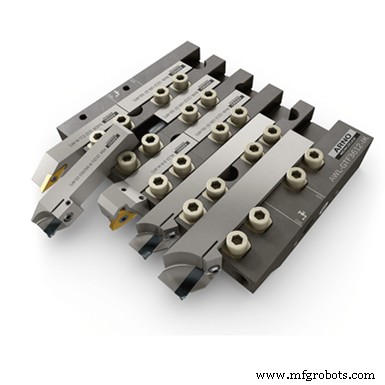
При замене раздельно-щекового инструмента оператор просто ослабляет два зажима, чтобы снять режущую головку и заменяет её на новую.
При замене раздельно-щекового инструмента оператор просто ослабляет два зажима, чтобы снять режущую головку и заменяет её на новую, говорит компания.
Экономия времени и денег
Используя систему AFC, Arno сообщает, что на смену инструмента уходит 17 секунд, огромное улучшение по сравнению с типичными 7-10 минутами, которые может занять использование традиционной ганг-платины. Традиционный метод может занять пять минут на смену инструмента, минуту на замер инструмента и ещё минуту на регулировку шпильки, например.
«Тогда, когда вы масштабируете это до трёхсменной операции, вы будете менять инструменты на всех пяти станциях дважды за смену», — объясняет Кит Страуп, менеджер по развитию бизнеса в Arno. «Так, 10 смен инструментов за смену на всех пяти станциях дважды за смену равно 30 разам, когда шпиндель будет простаивать по семь минут каждая». Он считает, что это три с половиной часа, или почти половина смены простоя, просто для обслуживания инструментов в том традиционном манифольдном и шпильковом платине. «Три с половиной часа каждый 24-часовой цикл эквивалентно $70 000 в год простоя шпинделя для обслуживания оснащения в той ганг-платине», — добавляет он.
В сравнении, когда оператор работает с системой AFC, повторный замер не нужен, потому что инструмент будет повторяться в пределах плюс-минус тысячной доли предыдущих позиций инструмента. Также нет необходимости учитывать время на перерегулировку линий ОЖ, потому что новая система — настоящая через-инструментная система ОЖ. Также не нужно учитывать уборку щепок, потому что
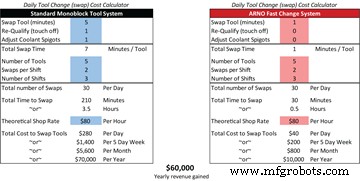
Эти графики показывают оценки экономии затрат с использованием системы быстрой смены Arno против стандартной моноблочной системы инструментов. Arno говорит, пользователи могут получить $60 000 в год, используя свою систему быстрой смены.
эти поверхности в основном устранены с гладким дизайном AFC, согласно Страупу. Поэтому 17-секундное время смены инструмента — единственное время для учёта. Но для реального примера он увеличивает время до одной минуты, чтобы учесть отвлечённого оператора, который может использовать лишние секунды.
Хотя всё ещё есть 30 простоев в день, теперь есть только 30 минут простоя в день вместо 210 минут с традиционной ганг-платиной. «Это стоит только $10 000 в год, что означает, что вы только что заработали $60 000 в год на том одном шпинделе, приняв систему AFC», — говорит Страуп.
Arno-Werkzeuge USA LLC | arnousa.com
Промышленное оборудование
- Инновационное оснащение: Адаптация и обновление для успеха в механической обработке
- Точные косые токарные центры для высокоточной обработки
- Передовые семиосевые швейцарские токарные станки: сокращение простоя на 40% и ускорение операций
- Tsugami P01: микротокарный станок с 25000 об/мин и прутком 3 мм
- Fuji ANW-3500S: встроенной двухшпиндельный токарный станок для валовой обработки
- Fuji ANW-3500S: двухшпиндельный токарный станок для точной валовой обработки с шпинделями 20/25 л.с.
- Высокоскоростные вертикальные токарные центры: компактные, точные для смешанных и крупных серий
- Токарный центр RS 51 MSY — точность, контроль вибраций и шпиндель под зажимные коллеты
- SPRINT 20: линейный токарный автомат для высокоточной серийной обработки
- Топ-5 инструментов, обеспечивающих успех бережливого производства