



Проактивная автоматизация: построение роботизированной механической ячейки до спроса
Эта роботизированная механическая ячейка производит трубки для автомобильной топливной системы. Узнайте, что включает эта ячейка в Custom Tool в Куквилле, Теннесси, включая зажимное оснащение, дозатор деталей, сканер безопасности и коллектор деталей.
Покупали ли вы оборудование, зная, что оно будет хорошо использовано в конечном счёте, но в то время не было причины купить его, кроме того, что это было что-то, на что вы глазели? У меня была возможность посетить станочный цех, который может ответить да на этот вопрос и нисколько не жалеет об инвестициях. Фактически, он увидел увеличение пропускной способности для одной высокосерийной механической работы, и команда автоматизации научилась новому навыку, который, как она считает, будет преимущественным для многих будущих автоматизированных проектов по обслуживанию станков.
В 2018 году руководство Custom Tool Inc. (Куквилл, Теннесси) было любопытно о технологии, которая была чужда членам команды. Хотя цех не был чужим к автоматизации, имея автоматизированную сварочную ячейку, у него не было опыта самоинтеграции роботизированного обслуживания станка. Поэтому, с единственной целью узнать об интеграции роботов для будущих работ, где автоматизация может быть полезной, команда купила руку робота и уделила время, чтобы ознакомиться с тем, как её программировать, добавить конечные эффекторы и интерфейс с станком-инструментом.
Прогноз команды оказался не только мудрым, но и своевременным. Вскоре после инвестиций в робота станочный цех получил заказ, который команда считала, что выиграет от автоматизации. Видение руководства в конечном счёте подтвердилось, когда этот проект автоматизации выполнился сверхэффективно, обеспечивая большую последовательность, экономию времени, увеличение пропускной способности и возможность развертывания операторов на других станках на полу цеха, где человеческий мозг необходим.
Удача или судьба?
Некоторые могут сказать, что детали этой истории встали так хорошо, что цех должен быть «счастливчиком». Однако цитата «ты делаешь свою удачу» резонансирует здесь. Боб Янг, вице-президент Custom Tool, и его брат и президент компании, Гиллен Янг, держат глаз открытым для возможностей автоматизации. Поэтому сказать, что эта история, которую я собираюсь рассказать, была удачей — преувеличение. Но можно заключить, что звёзды сошлись для цеха, даже если некоторые препятствия ждали команду в её пути самоинтеграции робота.
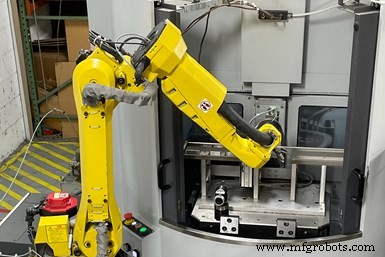
Эта роботизированная механическая ячейка состоит из шестиосевого робота FANUC M-10, обслуживающего вертикальный обрабатывающий центр Hardinge Bridgeport V480. Автоматизация убирает большинство элементов человеческого взаимодействия, хотя некоторый операторный мониторинг необходим. Эта установка освобождает операторов для других необходимых работ на полу цеха в Custom Tool.
Хотя Custom Tool не самоинтегрировала робота до 2018 года, компания, которая обслуживает в основном аэрокосмическую, оборонную, медицинскую и автомобильную отрасли, начала автоматизацию, когда добавила прутозагрузчик к существующему CNC-токарному центру на полу цеха в 2008 году. С тех пор она большая верующая в беспилотную обработку на многих своих станках. Кроме того, она
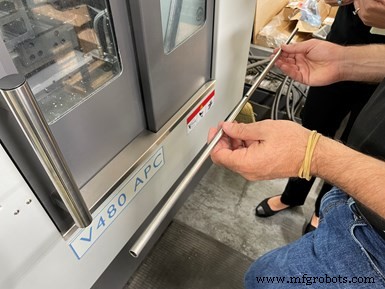
Команда автоматизации Custom Tool должна оставаться гибкой, так как узнаёт, что спецификации заказа деталей могут быстро меняться. Роботизированная ячейка изначально производила 27-дюймовые трубки с 5,5-мм отверстием с одной стороны, но затем клиент изменил заказ на 34-дюймовую трубку. Также цеху сказали, что отверстия не могут иметь заусенцев после того, как уже началось производство заказа.
автоматизировала некоторые измерительные рутины для множества деталей, которые обрабатывались ночью, а также сбор данных (см. боковую панель) для своей домашней стратегии планирования производственного журнала. Даже хотя большинство работы цеха включает детали 2 дюйма в диаметре и меньше, она иногда разветвляется для удовлетворения потребностей клиента. Например, у неё также есть роботизированная сварочная ячейка, когда-то купленная для завершения конкретной ремонтной работы для клиента.
Следующий проект автоматизации представился, когда цех получил заказ от поставщика tier 1 автомобильной компании на сверление нержавеющих трубок для автомобильной топливной системы в 2018 году. Боб Янг и команда автоматизации, возглавляемая менеджером производства компании и 2020 Emerging Leader Production Machining, Клеем Адкоком, решили, что робот, купленный ранее в том году исключительно для изучения того, как его интегрировать, может быть интерфейсен на вертикальном обрабатывающем центре для создания ячейки, которая была бы идеальна для высокосерийного заказа деталей, который они получили. Команда заказала Hardinge Bridgeport V480 APC VMC с паллетным ченджером для парирования с заранее купленным роботом FANUC M-10. Робот, они рассчитали, будет хорошим подходом для загрузки и разгрузки заготовок для этого приложения, требующего последовательности.
Хотя идея этой автоматизированной ячейки казалась решением, изучение инсайдов ячейки не было быстрым или лёгким процессом. Кривая обучения только начала для команды, за которой последовали проб и ошибки. Однако результат стоил усилий; руководство не сделало бы это иначе.
Процесс самоинтеграции и вызовы
После доставки VMC, команде автоматизации Custom Tool потребовалось около восьми месяцев, чтобы разобраться в процессе интеграции с роботом FANUC и запустить ячейку так, как нужно для удовлетворения требований клиента к деталям. Но в период обучения компания всё ещё должна была выполнить заказ, состоящий из сверления 5,5-мм отверстия с одной стороны нержавеющих трубок диаметром 3/8 дюйма длиной 27 и 34 дюйма, с объёмами до 250 000 деталей в год.
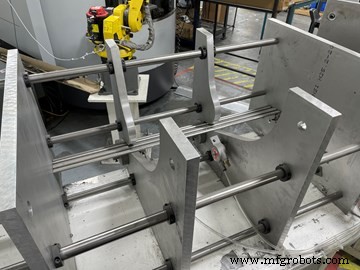
Системе нужна точная презентация детали от «зубочистного дозатора», который Custom Tool спроектировала и создала. В баке датчики, которые сообщают управлению, когда бак низок.
Поэтому операторы вручную загружали и разгружали VMC в течение того времени, что выполнило работу, но не было так эффективно, как позже доказала автоматизация. После завершения проекта самоинтеграции и запуска автоматизированной ячейки руководство реализовало увеличение последовательности и 20% увеличение пропускной способности.
«Мы делаем много отслеживания чисел, не потому что мы пытаемся играть в Большого Брата, а мы просто пытаемся учиться с этой точки зрения», — объясняет Янг. «И мы ценим тяжёлую работу, которую оператор делает на фронтенде этих станков, но это физическая работа. Даже при их лучших усилиях мы всё равно не могли увидеть последовательность, которую мы смогли получить от аспекта автоматизации». Он описывает новую обретённую последовательность, которую даёт автоматизация, как «как часы».
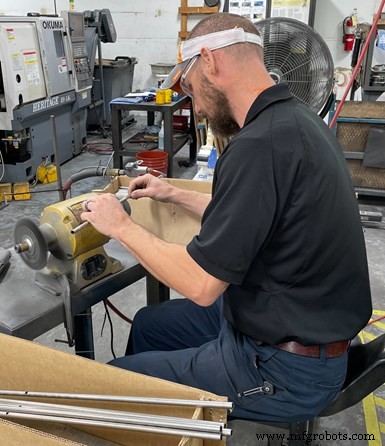
Оператор Энди Пол зачищает заусенцы в отверстиях нержавеющих трубок после выхода из роботизированной механической ячейки. Деталь будет использована в автомобильной топливной системе.
Системе нужна точная презентация детали от того, что Янг ласково назвал «зубочистным дозатором». Этот алюминиевый бак, который команда Custom Tool спроектировала и создала, выравнивает трубки, чтобы захват был лёгким для робота. Робот затем загружает трубки на приспособление на паллете снаружи зоны обработки VMC, пока VMC сверлит зафиксированные трубки на другой паллете.
Как только все трубки на паллете внутри станка просверлены, паллетный ченджер вращается, чтобы вынести готовые детали наружу станка и ввести новые заготовки внутрь станка. Робот затем подбирает каждую готовую деталь, удаляет её из приспособления и помещает в материаловый бак, пока станок начинает сверление новых заготовок. Оттуда каждая готовая деталь инспектируется и зачищается от заусенцев, затем перемещается в упаковку.
Хотя задачи робота звучат просто, Янг говорит, его команда нашла несколько крупных препятствий для правильной интеграции: приспособление, презентация детали роботу и программирование ПЛК ячейки.
Эти препятствия могут быть и были преодолены, но знание вызовов заранее может помочь. Он говорит, малейшее движение приспособления может вызвать, что робот не сможет правильно захватить деталь. Также презентация детали для робота важна, но не лёгка для точного выполнения, как требует робот. Каждая маленькая деталь процесса должна быть рассмотрена, объясняет он. Например, как робот получает материал и что робот с ним делает, когда заканчивает.
Для ПЛК Янг объясняет, что покупка ПО и понимание того, как оно работает, — огромное предприятие тоже.
Выбор правильного оборудования
Когда Янг начал поиск концевого оснащения руки, он и его команда решили пойти с электрически приводной системой захвата от Schunk Inc.
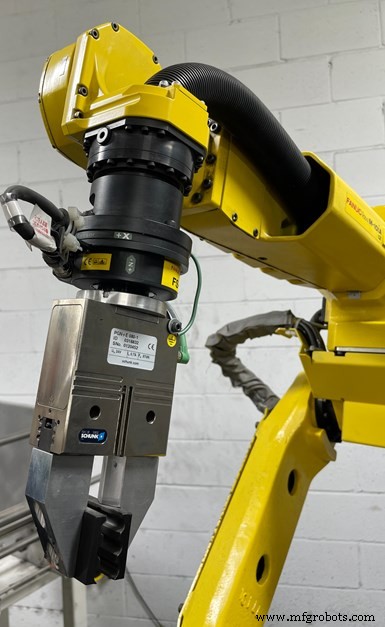
Custom Tool использует электрически приводную систему захвата от Schunk Inc. против пневматической. Хотя есть плюсы и минусы у каждого типа, Боб Янг считает, что электрическая версия была более умным выбором для цеха.
против пневматической. Хотя есть плюсы и минусы у каждого типа, он считает, что электрическая версия была более умным выбором для Custom Tool. Факт того, что электрически приводная система требует меньше аксессуаров, был привлекателен, потому что его цель — держать конфигурацию максимально прямолинейной. Например, FANUC M-10 с электрически приводным захватом он описывает как «чистый» с только несколькими кабелями, тогда как пневматическая система нуждается в авиалинии, что усложняет конфигурацию.
M-10 — шестиосевой робот, разработанный специально для малых робототехнических ячеек и способный поднимать до 12 кг. Янг купил робота с датчиком силы, который он настоятельно рекомендует. Датчики силы позволяют роботам детектировать силу и крутящий момент, приложенные к конечному эффектору. Это обеспечивает ему почти человеческое чувство тактильности. Удивительно для Янга и его команды, датчик силы не был труден в настройке и использовании.
«Мы думали, датчик силы будет одним из более сложных аспектов, но он был довольно прямолинейным», — говорит он. «Иногда нам нужно преодолеть барьер того, что мы думаем, не будет работать».
После покупки робота и прихода заказа, пришло время поиска правильного станка-инструмента для работы. Hardinge Bridgeport V480 APC VMC был привлекателен для Янга из-за своей паллетной системы смены, максимизирующей время работы шпинделя.
«Это не было о размере станка, который был движущей силой, потому что мы в основном делаем детали, которые можно держать в ладони», — объясняет Янг. «Это была способность станка продолжать цикл, индексировать и обрабатывать. Это делает очень предсказуемый процесс и отличный для планирования и расписания».
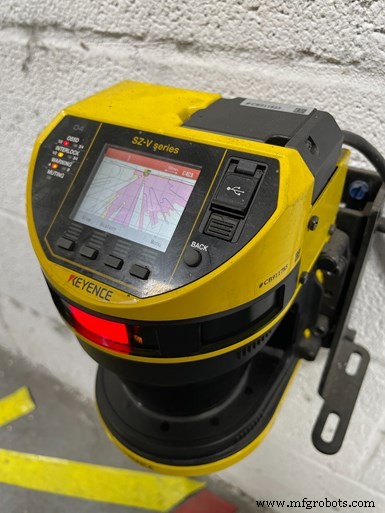
Сканер зоны Keyence SZ-V Series предлагает зону защиты 27,56 фута вокруг роботизированной механической ячейки в Custom Tool. Он доставляет впечатляющую чувствительность, которая известна ощущением мотыля, летящего через зону, что заставило робота выключиться.
После интеграции робототехнической/станочной ячейки робот изначально был в клетке. Но осознав, что были лучшие опции для удобства использования и доступа к станку, команда автоматизации решила инвестировать в сканер зоны Keyence SZ-V Series как альтернативу, после примерно года использования клетки.
Янг объясняет, что сканер был одной из их лучших покупок, потому что он экономит пространство и время, которое требовалось для выключения робота, открытия и закрытия двери клетки, и в целом улучшает станочную среду.
Также чувствительность сканера впечатляет команду. Янг был удивлён, когда он شهد робота выключающегося один день после того, как мотыль влетел в зону сканера.
Братья Янг понимают важность сбора данных со своих станков-инструментов тоже. Поэтому, когда они внедрили эту ячейку, они также внедрили MT Connect как интерфейс для сбора информации от неё, которая входит в их систему планирования производственного журнала.
Преимущества самоинтеграции
Из-за времени, навыков и труда, которые требуются для самоинтеграции роботизированной ячейки, можно спросить, почему Custom Tool выбрала «трудный» путь вместо найма интегратора для выполнения этой сложной работы. Янг описывает преданность внутренней интеграции как инвестицию в будущие проекты и способ получения станочного интеллекта. Он не только стремится к тому, чтобы команда могла самоинтегрировать больше роботов для будущих работ на полу цеха, но говорит, что их подход «сделай сам» заставил их стать очень знакомыми с станками и роботами, и понимать, что внутри панели управления, включая M-коды и то, как все компоненты функционируют вместе.
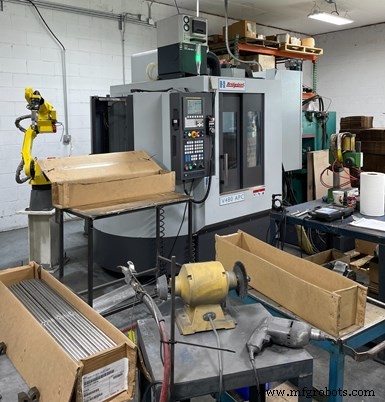
Хотя некоторое оборудование Custom Tool работает беспилотно, Янг решил не запускать эту роботизированную механическую ячейку беспилотно. Это потому, что заказ запускается с материалом клиента. Поэтому, если есть ошибка во время беспилотного запуска, вызывающая брак, компания рискует тратить материал клиента.
Альтернативно, если компания выбрала бы работать с интегратором роботов, всё ещё есть кривая обучения, объясняет Янг. Вместе с соображениями для интеграции, которыми руководство было бы частью, а также страданиями и вызовами обучения об оборудовании, после того как интеграция подписана, это работа цеха держать ячейку в рабочем состоянии. Поэтому они решили, что стоило их энергии взять время и самоинтегрировать, чтобы знать все системы наизнанку. Этот вариант экономит деньги на найме внешнего интегратора.
По мере того как Custom Tool продолжает расти и инвестировать в капитальное оборудование, Янг покупает только станки-инструменты, которые идут с робототехническим интерфейсом, чтобы сделать легче интеграцию робота, когда возможность представится снова.
Готовность к росту
С полным намерением расширить сегмент автоматизации Custom Tool, Янг теперь чувствует, что его бизнес готов взять на себя больше таких работ из-за недавних инвестиций в станки с робототехническими интерфейсами. «Если станок готов, нам просто нужно запрограммировать робота и разобраться с материалодвижением», — говорит Янг. «Мы уже настроены для интеграции». Он добавляет, что в его цехе он никогда не знает, какая работа может прийти следующей.
Наличие мышления автоматизации означает, что компания всегда смотрит на автоматизацию как возможность для любого заказа. Фактически, Янг говорит, он полностью ожидает, что если тренды заказов, которые он видит сейчас, продолжатся, через 12 месяцев он будет говорить о другом проекте интеграции.
С теперь хорошо установленной самоинтегрированной ячейкой компания может запускать её 14-16 часов в день, пять дней в неделю, с только лёгким операторским уходом для мониторинга работы. Достигнет ли команда цели запускать ячейку 18-20 часов в день? Это зависит от доступности материала от клиента.
Custom Tool Inc. | 931-432-6609 | customtoolinc.com
Harding Inc. | 800-843-8801 | hardinge.com
FANUC America | 800-477-6268 | fanucamerica.com
Автоматизированная система сбора данных компилирует информацию каждые 20 минут
Автоматизированная система сбора данных и отчётности Custom Tool, разработанная президентом компании Гилленом Янгом, использует веб-основанную платформу Индустриального Интернета вещей (IIoT) для извлечения данных со станков, имеющих агенты для открытого протокола связи MTConnect, а также ПО предприятия JobBoss для планирования ресурсов (ERP). Платформа — Devicewise for Factory от Telit, компании, предлагающей модули IIoT, ПО и сервисы связи и ПО.
Гиллен говорит, преимущества этой системы в том, что она интерфейсуется с разнообразием контроллеров и никакое кастомное программирование не нужно для сбора данных. Она настроена на автоматическое извлечение всех данных, которые ранее собирались вручную со станка (количество деталей, код станка и больше) а также данные ERP (номер работы, описание работы, дата заказа, количество заказа, дата поставки и так далее) и хранит их в облаке. Данные доступны через веб-дашборд. Отчёты могут быть созданы для более графического показа того, что ранее было доступно в производственном журнале электронной таблицы.
Система собирает данные каждые 20 минут с начала июня 2018 года без пропуска записи для работающего станка. Три токарных центра и один фрезерный станок сейчас подключены. Ещё один фрезерный станок всё ещё требует установки агента MTConnect перед подключением. Гиллен говорит, есть много хороших продуктов мониторинга станков. Однако его технический бэкграунд предоставил возможность изучить внутреннее решение, адресующее бизнес-информацию, которой цех наиболее заинтересован в знании. Он также чувствует, что эта способность сбора данных может также привести к ещё более продвинутой аналитике, такой как связывание времени резания с конкретными типами режущих инструментов или вкладышей.
Промышленное оборудование
- Mitsubishi Electric Automation представляет LoadMate Plus: мобильную робототехническую ячейку для производителей станков с ЧПУ
- 6 ключевых вопросов для правильного выбора рабочей платформы
- 7 экспертных советов по выбору идеального машиностроительного цеха
- Является ли этот новый ЧПУ многошпиндельный станок правильным выбором для вашего цеха?
- Miyano BX-26S: двухшпиндельный станок для точных сложных деталей из прутка
- Mazak Hyper Quadrex 150 MSY: двухшпиндельная система обработки прутка
- EMAG USC 11/21: высокоточный четырехосевой токарный станок для нефтяных труб
- Как 5G революционизирует обработку: инсайты от экспертов отрасли
- Как ИИ революционизирует производство и обработку: интервью с Мэттом Данфордом
- Зондирование для точности в беспилотной обработке: стратегия безопасности однооператорного цеха