



Ускоренное производство и точность контроля с обновлённым многошпиндельным CNC-станком
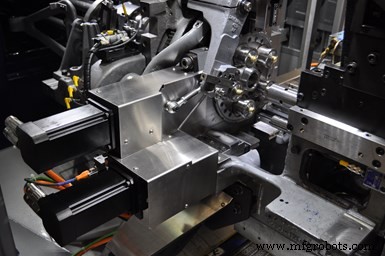
Этот станок сочетает быстрые производственные возможности многошпиндельного кулачкового винторезного автомата с программированием и точностью, возможными через компьютерный числовой контроль (ЧПУ). Фото: Davenport Machine
Бренд Davenport не чужд никому в нашей промышленности точной обработки. Оценить общее количество деталей, произведённых таким оборудованием, как пятишпиндельная модель B, за годы было бы невозможно.
И немалое количество этих кулачково-управляемых винторезных автоматов всё ещё используется сегодня. Тем не менее, Davenport Machine (часть Brinkman International Group Inc.) теперь предлагает следующую эволюцию этих пятишпиндельных станков — Hybrid — который разработан для реализации более жёсткого контроля процесса и точности, а также для более простой эксплуатации и большей гибкости наладки и переналадки на новые работы.
Энди Ланяк, CEO Davenport Machine, говорит, что цель с Hybrid — сохранить производственную скорость, за которую известна наследие многошпиндельной платформы компании, в то время как предлагать повторяемую точность позиционирования ЧПУ с интуитивным компьютерным интерфейсом, которым операторы, программисты и наладчики сегодня чувствовали бы себя как дома. Он добавляет, что Hybrid также спроектирован для обработки более сложных материалов, таких как жаропрочные сплавы, которые могут использоваться для производства деталей, включая авиационные крепежи.
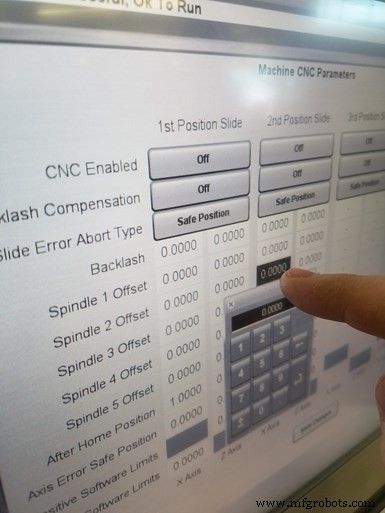
ЧПУ с сенсорным экраном работает на проприетарном ПО управления. Смещение инструмент-шпиндель может быть выполнено для регулировки каждого шпинделя по диаметру и длине детали для глобальной возможности смещения. Система управления также предлагает функции, такие как подсчёт деталей, чувствительность к истощению заготовки и мониторинг нагрузки шпинделя.
Некоторые из вас могут знать этот станок благодаря его введению на выставке Precision Machining Technology Show (PMTS) в 2017 году. (Посетите pmts.com, чтобы узнать больше о выставке этого года 10-12 августа в Кливленде.) Однако с тех пор было сделано множество улучшений и дополнений в дизайне. Вот краткий обзор того, что, по словам компании, последняя итерация станка Hybrid, производимая в их штаб-квартире в Рочестере, штат Нью-Йорк, сейчас предлагает.
- Жёсткая база. Оптимизированная геометрия литья обеспечивает высокую жёсткость, в то время как база станка имеет интегрированные структурные опоры для улучшенных качеств демпфирования вибраций. Кроме того, вращающаяся головка/носик шпинделей, основанная на дизайне HP компании, монтируется на станине станка, поддерживаемая 9-дюймовыми предварительно нагруженными угловыми контактными подшипниками для обеспечения постоянного позиционирования шпинделей и более быстрой скорости индексации. Каждый шпиндель использует угловые контактные подшипники для улучшенного контроля размера и округлости детали.
- ЧПУ-управляемые слайды. Первая и вторая позиции ЧПУ-управляемых слайдов ездят на предварительно нагруженных линейных рельсах с движением, обеспечиваемым сервоприводами шарнирно-винтовых пар (кулачки или связи не используются). Аналогично, третья и пятая позиции имеют ЧПУ-управляемые качающиеся рычаги вместо кулачков или растяжек. Четвёртая позиция с двухосевым слайдом (X-Z) может выполнять точечное точение и нарезку резьбы, 2D профилирование и угловое подрезание. Она также может принимать держатели расточных стержней для сложных внутренних контуров и подрезов, а также групповые инструменты для выполнения внутренней и внешней работы на том же слайде.
- ЧПУ на проприетарном ПО. ЧПУ Hybrid с 15-дюймовым сенсорным экраном работает на управляющем ПО, разработанном (и модифицируемом и обновляемом) Davenport Machine. Каждая ось слайда может быть запрограммирована независимо. Смещение инструмент-шпиндель может быть выполнено для регулировки каждого шпинделя по диаметру и длине детали. После установки это предлагает глобальную возможность смещения для каждого инструмента на каждом шпинделе для регулировки износа инструмента, например. Система управления также предлагает функции, такие как подсчёт деталей, чувствительность к истощению заготовки и мониторинг нагрузки шпинделя.
- Система зажимного оснащения «ласточкин хвост». Для ускорения переналадок Hybrid оснащает системой быстрой смены инструментов «ласточкин хвост», доступной в конфигурациях для скивки, формовки или стандартных палочечных инструментов 5/8 дюйма, для обеспечения точных регулировок конуса, высоты и длины позиции. Все держатели инструментов включают порты подачи высоконапорного (1000 psi) охлаждающей жидкости через инструмент для направления ОЖ к режущей кромке, устраняя необходимость медных или регулируемых сопел в рабочей зоне. (Объём бака ОЖ 200 галлонов, высоконапорное ОЖ — стандартная функция станка.) Модули инструментов принимают обычные вкладыши из твёрдого сплава от различных поставщиков инструментов, означая, что специальное оснащение не требуется.
- Варианты удаления деталей. Станки Hybrid доступны с тремя разными вариантами удаления деталей. Один — традиционный пружинный выталкиватель, который толкает детали в желоб внутри станка. Альтернативно, детали могут выскользнуть из задней части подхватного шпинделя для более мягкой обработки. Или система с пневматическим желобом, ведущим к конвейеру, может собирать и доставлять детали снаружи станка.
- Трёхстанционная задняя обрабатывающая ось. Эта ЧПУ-программируемая ось позволяет операции, такие как точечное точение, расточка и нарезка резьбы, контурное канавкование, строгание ключей, сверление и жёсткое нарезание резьбы, всё с использованием стандартного оснащения. Это в дополнение к четырём независимым задним шпинделям, предлагающим интерфейсы быстрой смены инструментов для оснащения, такого как сверла, центровки, резьбовые гайки и расточные стержни, а также возможность автономной предустановки длины инструмента. Размеры коллетов ER16, ER20 и ER25 доступны для этих шпинделей.
- Сервоприводный подхватный шпиндель. Эта ось программируема в приращениях 0,0001 дюйма и предлагает скорость быстрых перемещений 1000 дюйм/мин. Подхват круглых, шестигранных и других неправильных форм возможен, зажим коллета пневматически управляется через M-коды.
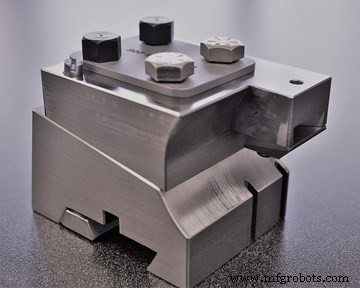
Система быстрой смены инструментов «ласточкин хвост» облегчает быстрые наладки под новые работы и принимает стандартные вкладыши из твёрдого сплава, означая, что специальные формовочные резаки не требуются.
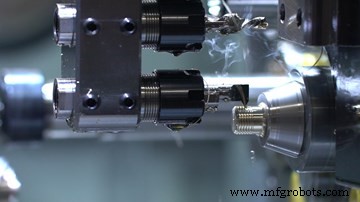
ЧПУ-программируемая трёхстанционная задняя обрабатывающая ось позволяет операции, такие как точечное точение и нарезка резьбы, а также другие операции с использованием стандартного оснащения.
Компания считает, что концепция станка Hybrid должна быть принята теми, кто привык к традиционному дизайну Davenport, а также людьми, более знакомыми с CNC-программированием и сенсорными интерфейсами. Аналогично, она чувствует, что станок с быстрыми возможностями переналадки может быть альтернативой для цехов, сейчас использующих другие типы оборудования для среднесерийного производства, оставаясь при этом хорошо подходящим для высокосерийной работы по производству сложных деталей.
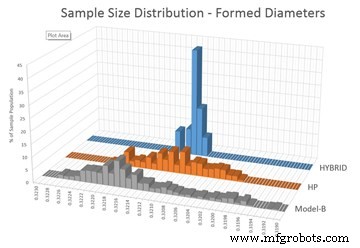
Этот график демонстрирует улучшенный контроль процесса, который достигает станок Hybrid по сравнению с моделями компании Model B и HP (на основе данных теста обработки идентичной латунной детали).
Промышленное оборудование
- Производство ЧПУ-фрезеров: прецизионная инженерия и контроль качества
- Понимание фрезерных станков: Определение, процесс и типы
- Улучшенная многошпиндельная система: повышение удобства и обслуживаемости
- Интегрированное управление WinMax от Hurco расширяет возможности 11 станков
- Высокоскоростной надежный шестишпиндельный кулачковый токарный автомат для прецизионного производства
- Nakamura-Tome WT-150 II: высокая скорость и жесткость в компактном многофункциональном токарном центре
- Комплект Index C100 и Siemens 840D сокращает время производства на 33%
- Calmotion вернул жизнь устаревшему станку Baitjunkys: рост подач в 3,6 раза и сокращение цикла в 2 раза
- Fagor 8065 CNC: авиационная точность и производительность
- Революция в многошпиндельном производстве: инновационный подход Otto Engineering