



Точная обработка гидравлических фитингов и адаптеров — Diversified Fittings
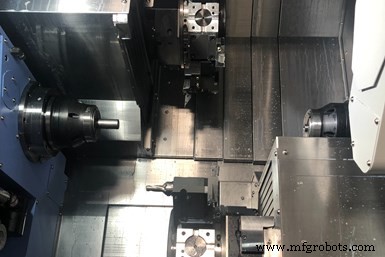
Два двухшпиндельных/двухтурельных токарных станка Diversified Fittings — самые производительные станки цеха, предлагающие наивысшее использование шпинделей.
Некоторые цехи имеют названия, которые очень точно описывают, чем они занимаются. Diversified Fittings из Перри, Огайо — один из таких.
Крейг Когар, الذى потратил всю карьеру на гидравлической промышленности, основал Diversified Fittings в 1997 году. Цех специализируется на обработке сложных гидравлических фитингов и адаптеров всех типов, фокусируясь на небольших партиях до 8000 штук. Ранний пользователь CNC-технологий, почти половина из 15 единиц производственного обрабатывающего оборудования цеха — зажимные токарные станки (chucker lathes). Но с ними обычно приходится запускать работы на двух станках, выполняющих оп. 10 и оп. 20. Это не только требует нескольких станков и наладок для завершения детали, но и требует нескольких операторов для загрузки и разгрузки деталей, и означает, что есть незавершённое производство в разных местах цеха, ожидающее второстепенных операций.
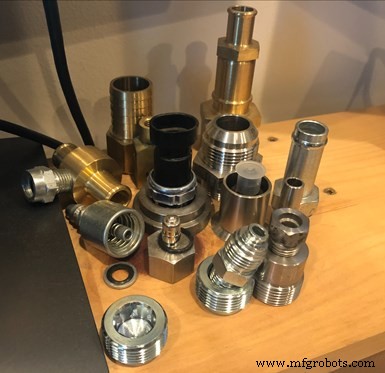
Под руководством президента компании Крейга Когара, цех специализируется на гидравлических фитингах и адаптерах, преимущественно из холоднодеформированной стали, нержавейки и латуни.
За годы Diversified Fittings смягчила некоторые из этих проблем, используя прутозагружаемые токарные станки, включая швейцарский тип и станки с интегрированной портальной автоматизацией. В цехе также есть роботизированный блок загрузки и обработки деталей, который может обслуживать один из своих CNC-зажимников, хотя когда размеры партий малы и времена циклов быстры, общий процесс может быть быстрее, если оператор загружает станок.
Годами Когар смотрел на прутозагружаемое двухшпиндельное/двухтурельное оборудование, осознавая его потенциал для обеспечения длительных периодов в основном беспилотного производства. Он признаёт, что ценник на такие станки по сравнению с обычным токарным центром (равный нескольким обычным токарным центрам) изначально был камнем преткновения.
Однако в конце 2020 года Когар купил первый двухшпиндельный/двухтурельный станок цеха и всего через несколько месяцев (после увиденных преимуществ) добавил второй. Не только эти стали среди самых производительных станков цеха, но они также сократили время циклов для некоторых работ на 30-50%, снизив общие затраты при намного меньшем надзоре оператора.
Фактически, их высокая производительность и время работы шпинделей подтверждаются облачной системой мониторинга станков, которую цех добавил ко всем своим CNC-станкам, которая идентифицирует и отслеживает время, когда станок в резании и зарабатывает деньги, и когда он вместо этого простаивает. И это делается относительно легко мониторингом потребления тока шпинделем.
Дополнения к фитингам
В отличие от высокосерийных производителей фитингов, Diversified Fittings — 12-человечный подрядной цех, фокусирующийся на небольших партиях для деталей, обычно производимых из холоднодеформированной стали, нержавейки и латуни. Два двухшпиндельных/двухтурельных станка, добавленные цехом, были моделями Doosan Puma TT1800SY, купленными через Ellison Technologies Ohio. Когар работал с Мэтью Буджоллом, президентом Ellison Technologies Ohio, несколько лет. Хорошо зная Когара и Diversified Fittings, Буджолл знал, что эти станки окажут большое влияние на эффективность и прибыль цеха. Несмотря на стоимость, он знал, что возврат инвестиций придёт быстро.
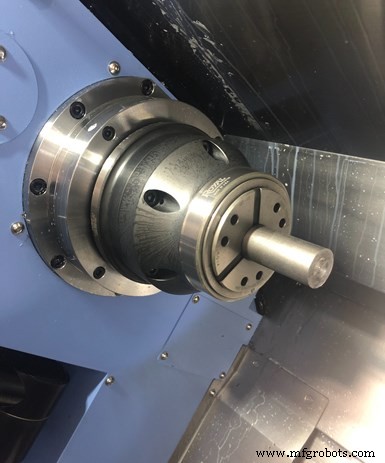
Каждый двухшпиндельный/двухтурельный станок имеет быструю смену коллетных систем для ускорения наладок.
Каждый из этих станков имеет главные и контршпиндели 30 л.с., 5000 об/мин, а также двигатели турелей номинальной мощностью 7,5 л.с. и 5000 об/мин. Прутозагрузочная способность 2,6 дюйма соответствует большинству размеров деталей, производимых цехом. Diversified Fittings выбрала оснастить эти станки 4-футовыми прутозагрузчиками LNS Alpha SL65 S, считая, что более короткие прутки легче обрабатывать и создают меньше нагрузки на главные шпиндели, чем более длинные прутки.
Кроме того, у каждой из двух турелей станка по 12 станций инструментов. Это позволяет цеху оставлять разнообразие инструментов загруженными в станок для приспособления к разным работам/семействам деталей для ускорения переналадок или поддержания резервного оснащения для длительно идущих работ, чтобы производство не нужно было останавливать для ручной замены инструментов из-за износа.
Время наладки дополнительно сокращается, потому что каждый станок использует быструю смену коллетов от Royal Products. С ними диапазон зажима прутка составляет 0,0625 дюйма (Когар говорит, что часто может поместить три прутка разного размера в данном размере коллета), а смена коллета, как говорят, занимает всего 10 секунд.
Каждый станок предлагает два способа удаления готовых деталей. Один — ловкуш деталей спереди станка, но цех использует его только для сбора остатков прутка. Вместо этого готовые детали выходят сбоку станка через конвейер, который является стандартной функцией станка.
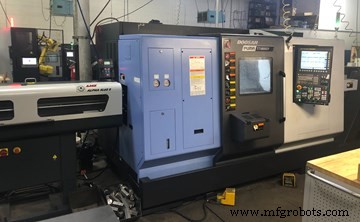
Цех выбрал 4-футовый прутозагрузчик для более легкой обработки прутков и меньшего напряжения на главных шпинделях по сравнению с более длинным материалом.
В плане программирования этого нового типа станка, Когар говорит, цеху помогло наличие SolidWorks для создания CAD-моделей и SolidCAM для автономного программирования станка. Среди других преимуществ, он говорит, SolidCAM минимизирует риск человеческой ошибки, такой как ручной ввод отрицательного значения X, когда должно быть положительное значение X для данной турели.
Diversified Fittings также выиграла от наличия инженеров-приложений Ellison Technologies Ohio, обучивших персонал на станке и запрограммировавших несколько начальных работ. Цех также привлек инженеров компании для обзора существующих управляющих программ для длительно идущих работ, чтобы выявить способы дальнейшего сокращения времени циклов. Сокращение 10 или 20 секунд на производство детали для большой партии может сделать большую разницу, отмечает Когар.
Мониторинг тоже
Двухшпиндельные/двухтурельные станки были внедрены для ускорения производства. Наблюдая за этими станками в работе, как я недавно делал, кажется, что это так, но базовая технология мониторинга станков измеряет и доказывает это.

Технология мониторинга станков позволяет Diversified Fittings сравнивать фактическое дневное производство с ожидаемым (как показано здесь), а также отслеживать индивидуальное время работы каждого станка.
В 2018 году цех начал установку технологии мониторинга станков от Machine Tracking для отслеживания времени резания шпинделя для всего CNC-оборудования цеха. Эта технология использует то, что Machine Tracking называет датчиками использования станка (MUTs), которые устанавливаются вокруг силовой ноги внутри электрошкафа станка. Эти датчики определяют, потребляет ли ток шпиндель станка (означает, что шпиндель режет) или нет (означает, что шпиндель простаивает). Эти данные передаются в облако, обрабатываются и становятся доступны для цеха на панелях мониторинга станков, доступных через различные устройства, такие как компьютеры, смартфоны и планшеты.
Изначально это дало цеху базовую линию относительно фактического производственного времени (например, времени резания), которое каждый станок достигал каждый день. Далее цех смог определить лучшие следующие шаги для увеличения времени работы каждого станка. Когар говорит, он нацеливается на достижение 90 часов в день времени резания станка. Для большинства работ двухшпиндельные/двухтурельные станки достигают 95% времени работы, отмечает он. Но система мониторинга также помогает выявлять производственные аномалии. Например, если наладка, которая ожидалась в один час, занимает три часа, цех может посмотреть, что могло вызвать эту проблему, чтобы не повторять её.
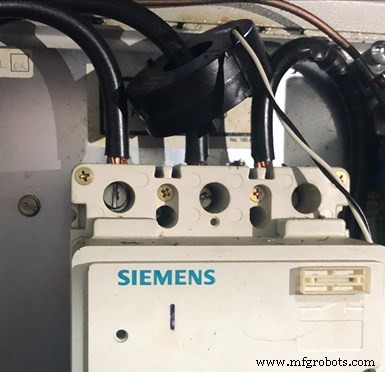
Датчики внутри панели управления используются для чтения электрического тока, чтобы определить, потребляет ли ток шпиндель станка (означает, что шпиндель режет) или нет (означает, что шпиндель простаивает). Фото: Machine Tracking
Diversified Fittings также на ранней стадии внедрения технологии для использования на своих семи CNC-зажимниках, которая отображает на больших мониторах в цехе оставшееся время в текущем цикле на каждом из тех станков. Эта технология использует коды в управляющей программе, которые посылают выходной сигнал при запуске и остановке шпинделя. Таким образом, операторы могут видеть с одного взгляда откуда бы они ни были на полу цеха, когда деталь вот-вот будет завершена на станке и готова к разгрузке. Цель — минимизировать количество времени, когда зажимник ждёт оператора для разгрузки готовой детали и загрузки материала для следующего цикла. Плюс, поскольку большинство работающих на полу цеха могут управлять различными типами оборудования, один оператор может заменить другого, который отошёл от станка по какой-либо причине, заметив на дисплее, что станок простаивает.
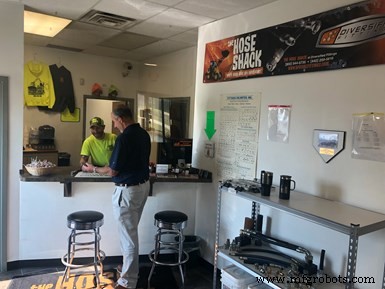
Магазин внутри цеха
Несколько лет назад на одном из станков Diversified Fittings лопнул гидравлический шланг. Кому-то в цехе пришлось проехать 40 миль на запад в Кливленд, чтобы найти заменяющий шланг за $30, чтобы вернуть в работу $100 000 производственного оборудования. Цех также заметил, что окружающие бизнесы (например, фермы с дорогим оборудованием, таким как комбайны) сталкивались с похожими проблемами, когда им нужны были эти расходники для быстрого ремонта. Поэтому Diversified Fittings открыла свой Hose Shack — walk-in бизнес, который в основном предлагает промышленные ремни и шланги Gates, а также складской инвентарь 10 000+ фитингов и адаптеров.
Промышленное оборудование
- Ультразвуковая обработка: Принципы, процесс и ключевые преимущества
- Инновационное производство сокращает время обработки на 60% с использованием единого ЧПУ-станка
- Оптимизация machining centers для токарных операций
- Hardinge T-51 MSY SP: токарный центр с непревзойденной жесткой обработкой
- Пятиосевая обработка: 10 ключевых элементов автоматизации для точности
- Нетрадиционная обработка: передовые технологии и применение
- Ключевые этапы процесса механической обработки для качественных деталей
- Механическая обработка: процессы, инструменты и применение
- Традиционная механическая обработка: основы, технологии и вызовы
- Оборудование и услуги точного CNC-станочного цеха