



Как выбрать оптимальное количество осей для пресс-сгиба
Пресс-сгиб — это ключевое оборудование для любой металлообрабатывающей мастерской, но выбор конфигурации нового станка может быть сложной задачей. Существует множество вариантов производителей, моделей, размеров и типов приводов (как мы обсуждали в статье «Что приводит в движение пресс-сгибы?»). Среди всего этого разнообразия как определить, сколько осей необходимо вашему пресс-сгибу? Какие оси важны именно для ваших задач?
В этой статье мы подробно разберем оси пресс-сгиба, их функции и преимущества, чтобы упростить ваш выбор при закупке оборудования.
Что такое пресс-сгиб и как он используется?
Пресс-сгиб — это станок, применяемый в металлообработке для изгиба листового металла в различные формы: коробки, лотки и другие детали (основы работы подробно описаны здесь: «Основы работы пресс-сгиба»). Он прессует подвижный поршень с штампом («punch») в матрицу («die») противоположной формы, зажимая между ними обрабатываемый материал. Под действием определенного давления (тоннажа) металл принимает форму штампа и матрицы. Количество изгибов, их точность и повторяемость деталей от партии к партии зависят от конкретного пресс-сгиба и в значительной степени определяются количеством управляемых осей.
Три основные группы управляемых осей современного ЧПУ пресс-сгиба
ЧПУ пресс-сгиба управляет тремя основными типами осей. Хотя можно добавить больше осей, эти три категории — база, которую должен знать каждый, кто использует или планирует приобрести пресс-сгиб.
Управление поршнем (рамой)
Первой управляемой осью на пресс-сгибе является поршень (или станина в моделях с подвижной станиной). Поршень контролирует глубину изгиба, а в большинстве случаев — и угол изгиба, так как чаще всего используется метод свободного изгиба (air bending). Эта ось называется «Y-ось» и обычно представлена как Y1 и Y2 — независимое управление правым и левым механизмами привода поршня.
Управление задним упором (бэкгейджем)
Следующая группа осей — задний упор (бэкгейдж). Они обеспечивают точность формируемого фланца. В зависимости от сложности деталей, задний упор может иметь от 1 оси (X) до 6 и более. Эти оси, как и Y-ось поршня, имеют варианты: X или X1/X2, R или R1/R2, Z или Z1/Z2, что означает независимое управление каждой осью.
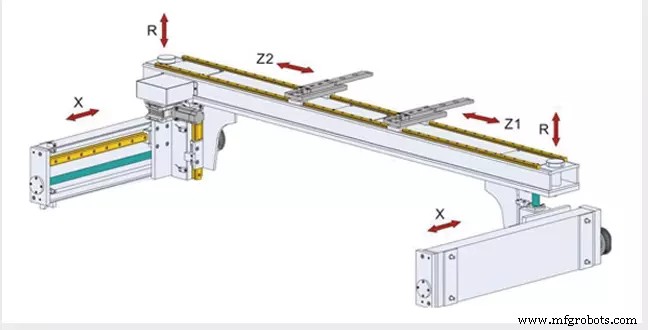
Оси заднего упора:
- X-ось: управляет движением упора вперед/назад. Позиционирует упорные пальцы, против которых оператор прижимает материал, приближая или удаляя их от штампа. Критически важна для поддержания точной длины фланца.
- Вариант X1/X2: упорные пальцы движутся независимо, что позволяет обрабатывать конические и сложные детали.
- R-ось: перемещает пальцы вверх/вниз. Позволяет опираться на предварительно изогнутые фланцы, спускающиеся под плоскость изгиба, а также поддерживать тяжелые заготовки. Обеспечивает дополнительные точки опоры при смене высоты. Вариант R1/R2 дает независимую регулировку высоты каждого пальца для очень сложных деталей.
- Z-ось: перемещает пальцы влево/вправо по программируемому пути. Позволяет использовать несколько комплектов инструментов, пока пальцы следуют от настройки к настройке. Вариант Z1/Z2 обеспечивает полную независимость позиционирования. Пример: длинный узкий лоток — пальцы сближены для изгиба концов и широко разведены для поддержки при изгибе длинных сторон.
Управление опциями производительности и аксессуарами
Следующая серия осей поддерживает дополнительные функции, повышающие точность, производительность и удобство обработки материалов. Наиболее распространенные:
- Корректор деформации матрицы (V-ось / Crowning die holder)
- Поддержки листов (подъем и поддержка больших листов при изгибе)
- Дополнительные оси заднего упора (X-Prime и др.)
- Специфичные опции производителей (сдвижные держатели матриц и т.д.)
Оси и их функции: краткая справка
Y-ось
Управляет подъемом/опусканием поршня (или станины). Отвечает за точный угол изгиба.
X-ось
Управляет движением заднего упора вперед/назад (ВНУТРЬ/НАРУЖУ). Контролирует длину фланца.
R-ось
Перемещает задний упор вверх/вниз. Дополняет X-ось, предоставляя больше позиций для измерения и поддержку материала.
Z-ось
Управляет боковым позиционированием (ЛЕВО/ПРАВО) упоражающих пальцев по программе детали для удобства и безопасности оператора.
Какое минимальное количество осей необходимо?
Минимум — одна ось: Y-ось для управления поршнем. Это самая критичная ось, определяющая угол изгиба. Перепрессовка ведет к переизгибу, недопрессовка — к недогогу. Точное управление и повторяемость Y-оси — главный критерий при выборе пресс-сгиба.
Наиболее распространенная конфигурация — так называемый «3-осевой пресс-сгиб»: Y1/Y2, X и R. Это сочетание дает максимальную функциональность при оптимальной стоимости.
Что учитывать при выборе многоосевого пресс-сгиба
Во-первых, сложность изготавливаемых деталей и требования к точности. Предыдущие операции также влияют: если заготовки поступают с лазерного резания (высокая точность), целесообразно добавить оси для сохранения качества. Если исходные детали с плазменной резки (ниже допуски), избыточные оси могут быть не нужны.
Последующие операции тоже важны. При планировании роботизированной сварки пресс-сгиб должен обеспечивать высокую повторяемость без накопления ошибок, иначе роботизированная ячейка не сможет качественно сварить детали.
Эксперты Southern Fabricating Machinery Sales помогут подобрать оптимальный пресс-сгиб под ваши задачи и бюджет. Подробности на www.southernfabsales.com или по телефону 813-444-4555.
Промышленное оборудование
- Барабанные тормоза: устройство, принцип работы и промышленное применение
- Понимание тормозных калиперов: функция, типы и советы по обслуживанию
- 13 основных шагов для инспекции пресс-гибки перед покупкой
- Мастерство пресс-брейков: ключевые инсайты для металлообработки
- Пресс-брейки vs Фолдеры (сверлильные машины): выбор лучшего решения для формовки металла
- Выбор между станком для гибки листового металла и пресс-гибкой для вашей мастерской
- Мастерство гибки на пресс-гибке: избегайте 4 главных проблем
- Понимание современных пресс-гибок: как они работают и формовают металл
- Мастерство сгибания на пресс-сгибателе: 4 базовых правила точных форм
- Как выбрать надёжный б/у пресс-сгибатель: экспертное руководство