



Оптимизация уплотнения асфальта: проверенные схемы качения для целевой плотности и производительности
Подрядчики по асфальтированию хорошо знают смесь, которую будут использовать в проектах. Большинство из них точно знают, сколько тонн смеси асфальтовый завод может производить в час. Они знают вместимость силосов и определяют, будет ли завод поставлять смесь только для одного проекта или для нескольких одновременно. Когда подрядчик покупает смесь у производителя, количество тонн смеси для покупки обычно является пунктом контракта и имеет предсказуемое предложение.
Подрядчики также знают размер и грузоподъемность транспортных грузовиков, доставляющих горячий асфальтобетон (ГАБ) на объект. По опыту подрядчики оценивают время кругового рейса от завода на объект и определяют, сколько рейсов каждый грузовик может сделать за единицу времени.
Но когда дело доходит до укладки и уплотнения асфальта, прогнозы по производительности менее определены. Особенно для уплотнения переменные — сколько ГАБ произведено и когда оно доставлено — влияют на температуру асфальта при уплотнении. Температура смеси — самый критический элемент уплотнения. Удержание каток в правильной зоне качения для достижения целевой плотности требует правильных схем качения асфальта.
ЛУЧШИЕ ПРАКТИКИ УПЛОТНЕНИЯ АСФАЛЬТА
Производители каток обучают нескольким операторским процедурам для повышения производительности. Поскольку почти всё предварительное уплотнение сегодня использует вибрационные двухбарабанные катки, следующие лучшие практики сосредоточены на эксплуатации этого типа каток.
Сделайте первый проход в сторону укладчика с включенной вибрацией.
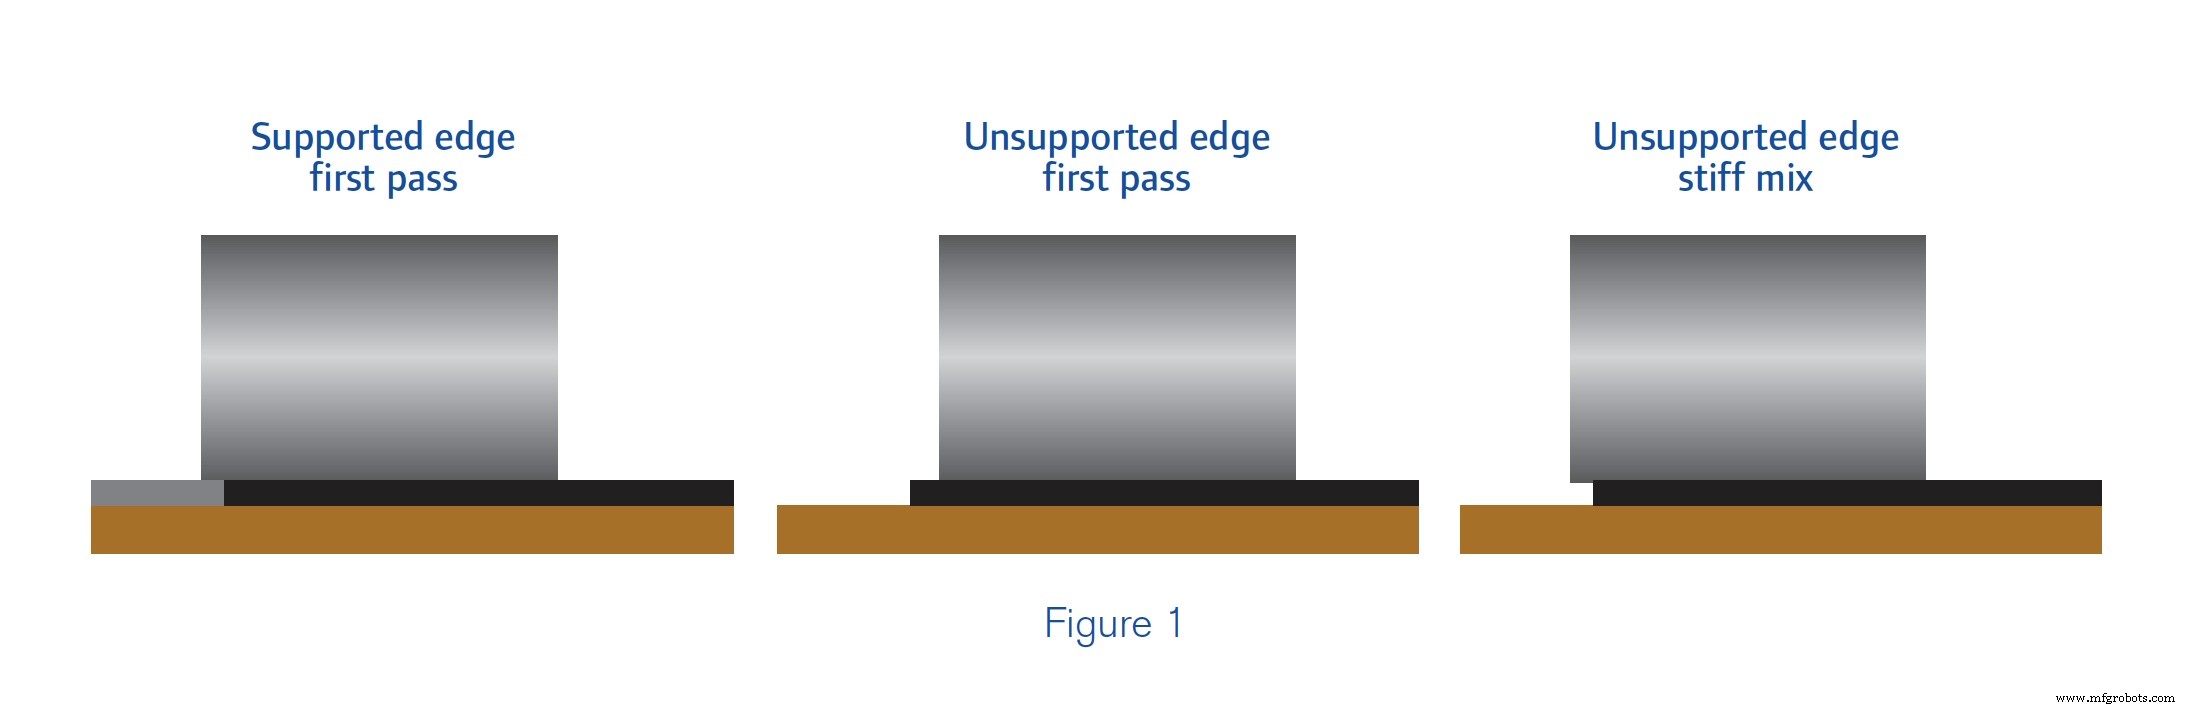
Первый проход достигает наибольшего снижения воздушных пустот, так как вязкость смеси низка, а способность перегруппировать зерна минерального порошка в более плотную ориентацию высока. Если край покрытия поддерживается против бокового смещения, оператор должен слегка накладываться на шов между холодной и горячей панелями. Чем квалифицированнее оператор, тем уже нужно наложение шва. Большинству операторов достаточно 75–100 мм (3–4 дюйма) наложения. Если край покрытия не поддерживается, оператор должен сделать первый проход на расстоянии 150–200 мм (6–8 дюймов) от края, чтобы уменьшить боковое вытеснение ковра. Более жесткие смеси могут не требовать этой меры предосторожности. Рисунок 1 показывает правильную ориентацию барабана к покрытию на первом проходе.
Остановите прямое движение катки, катясь в небольшой дуге к центру панели, на безопасном расстоянии за укладчиком и командой.
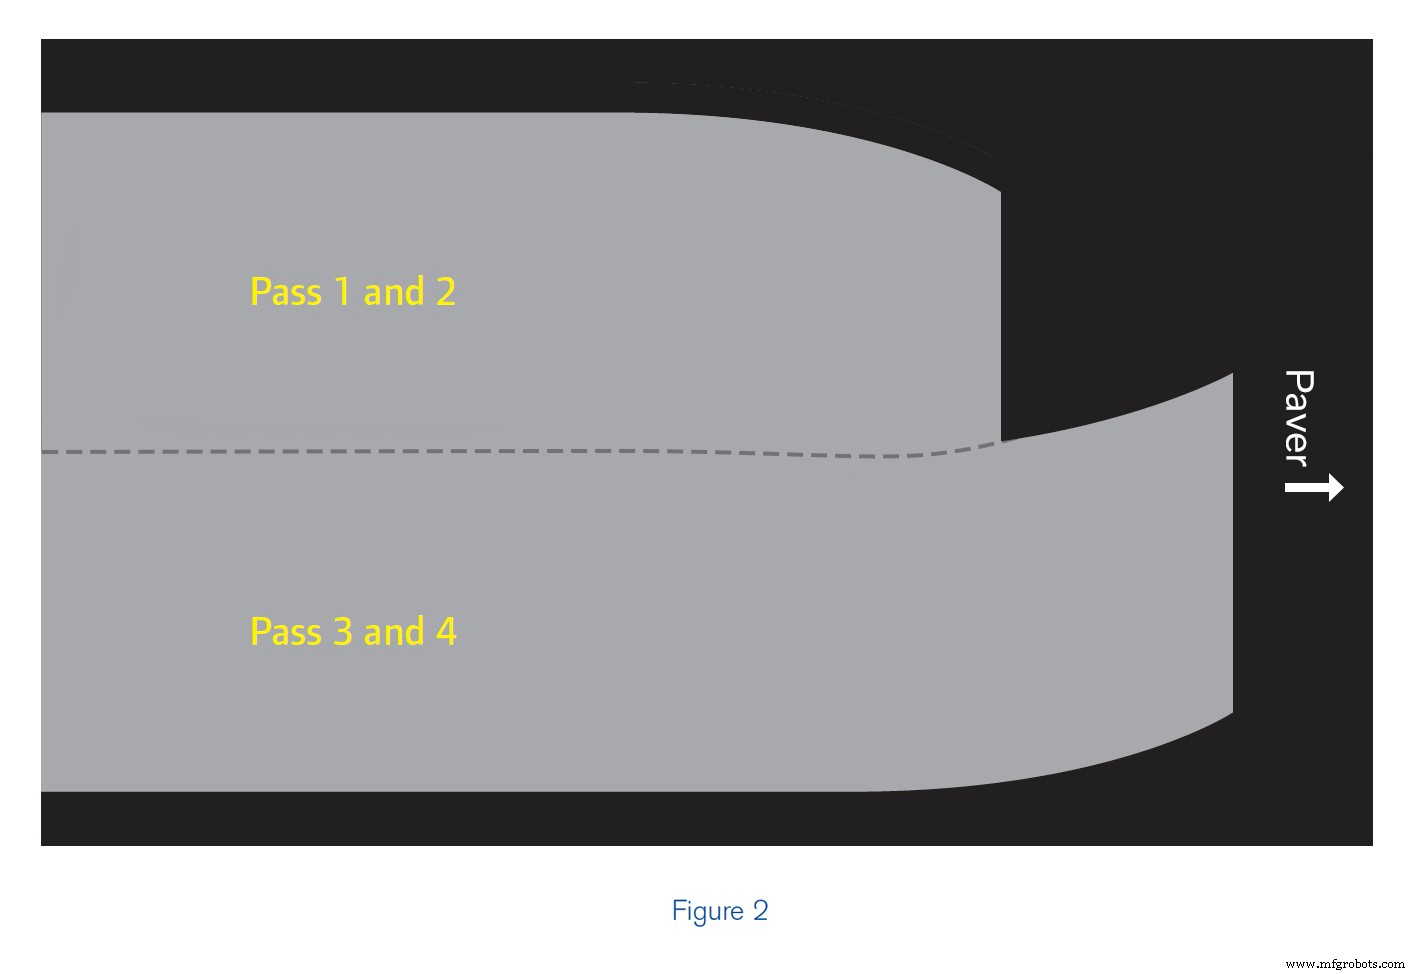
Причина остановки под углом — облегчение выкатывания впадин от барабана на следующем проходе. Это помогает предотвратить образование бугров на покрытии. Рисунок 2 показывает технику. Проход по левой стороне панели останавливается в дуге, и каток возвращается по тому же пути. Следующий прямой проход по правой стороне панели проходит мимо предыдущего прямого прохода с дугой к центру панели. Эта техника позволяет катке достичь более равномерной плотности, оставаясь в одном диапазоне температуры с каждым рядом идущим проходом.
Продолжайте конец каждого последующего прохода за концом смежного и предыдущего прохода.
Это также показано на рисунке 2. Следование за движением укладчика вперед удерживает катку предварительного уплотнения в том же относительном диапазоне температуры ковра, что и укладчик. Ограничение длины зоны предварительного качения асфальта помогает передней катке не отставать от укладчика. Нет более важной техники в уплотнении, особенно для каменно-мастичного асфальта (SMA) и смесей Superpave.
ДОСТИЖЕНИЕ ОПТИМАЛЬНОЙ ПЛОТНОСТИ АСФАЛЬТА
Завершите предварительное качение до того, как смесь остынет ниже температуры, согласованной с достижением целевой плотности. Эта техника решает две задачи. Для большинства смесей она позволяет достичь максимальной производительности. Для смесей, проявляющих нежность, это позволяет достичь плотности до того, как смесь начнет проявлять нестабильность.
Уплотните шов для равномерной плотности. Одной из более распространенных недостатков в покрытиях ГАБ является низкая плотность шва. Низкая плотность у шва вызвана плохой технологией укладки, излишним выравниванием и граблированием, плохой практикой качения или их комбинацией. Плохая практика качения может быть преодолена правильным обучением операторов каток и опытом.
ВЫБОР КАТКИ НА ОСНОВЕ ЭФФЕКТИВНОЙ ШИРИНЫ КАЧЕНИЯ
Длина барабана катки не является истинной мерой её производительной мощности. Важным показателем является эффективная ширина барабана (EDW). Разница между EDW и длиной барабана может быть значительной. Обычно эти два измерения находятся в пределах 10 процентов. Несколько примеров на рисунке 3 показывают эту связь.
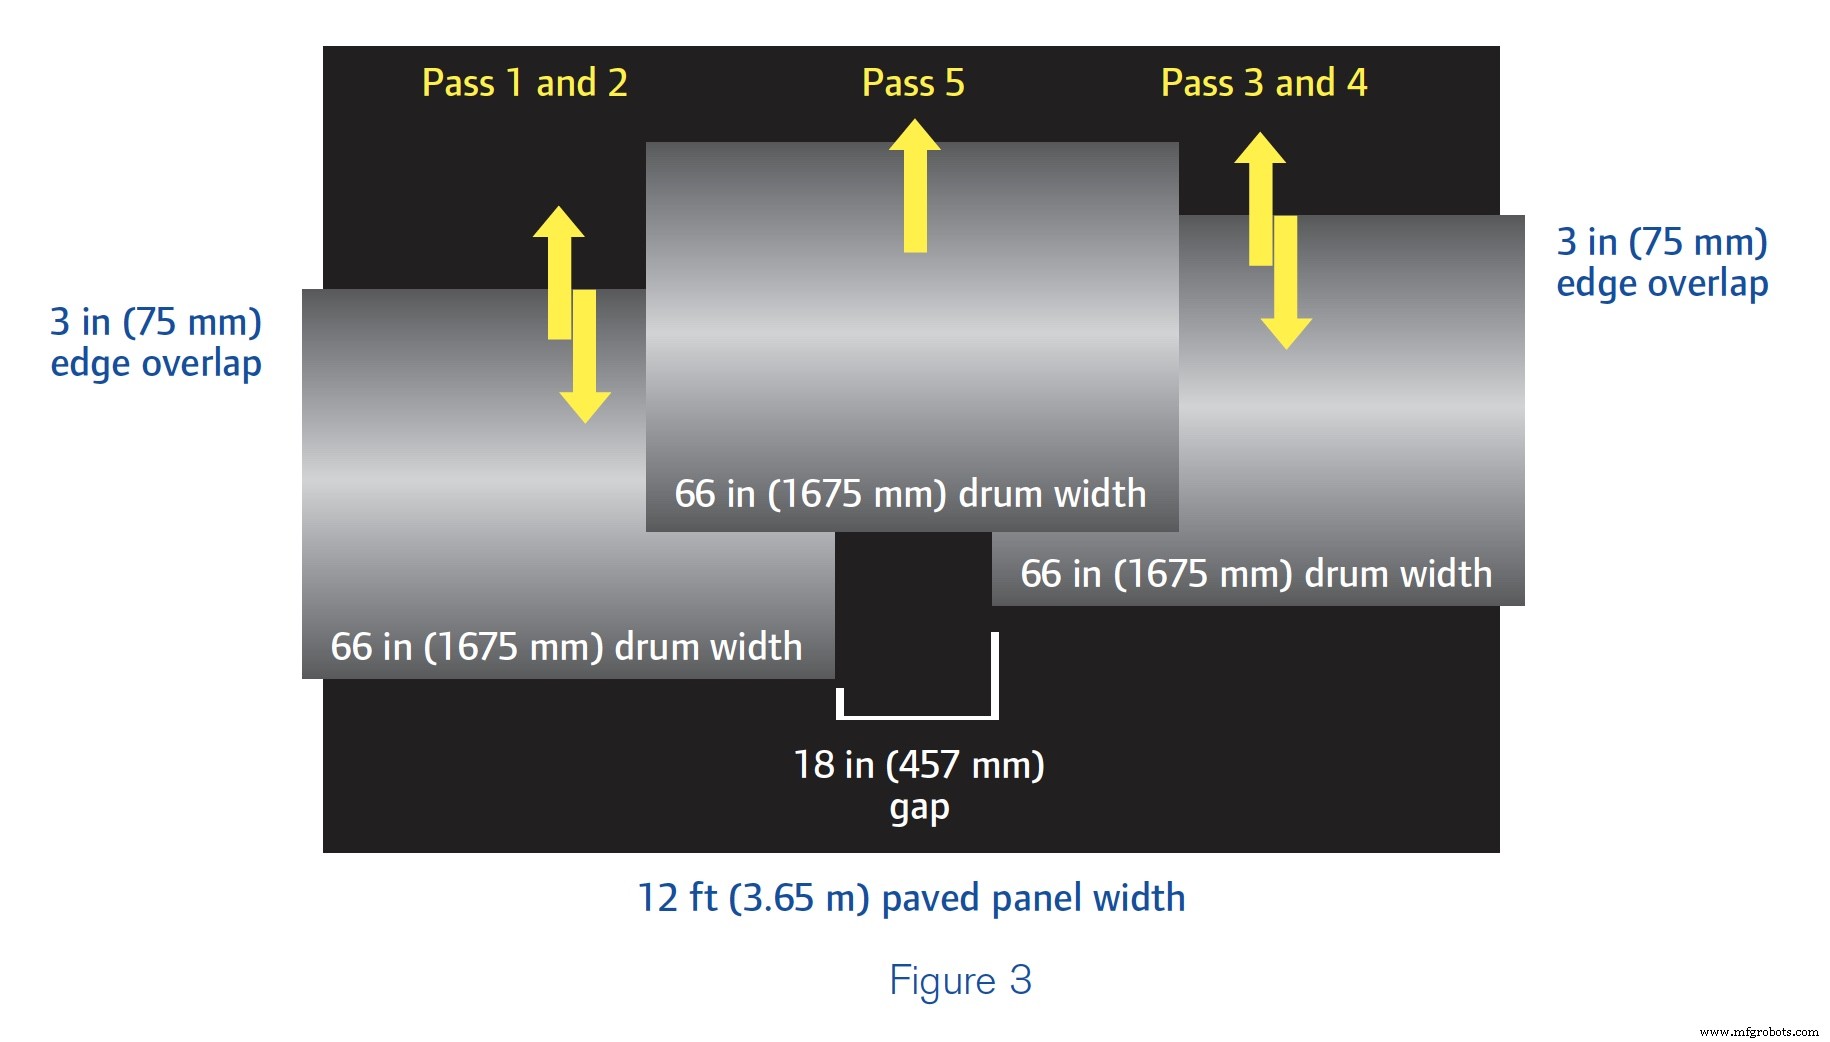
Ширина укладки панели на рисунке 3 требует трех боковых проходов катки для полного покрытия. К сожалению, даже лучший оператор не сможет достичь равномерной плотности покрытия при такой схеме качения, так как силы уплотнения не применяются равномерно по ширине панели. Пятый проход перекрывает поверхности, уплотненные в течение первых четырех проходов, но дает только один проход над средними 457 мм (18 дюймов) панели. Это означает, что плотность будет самой низкой в центре, немного выше на внешних четвертях панели и самой высокой в участках, где было три прохода барабана. Это не соответствует необходимым требованиям. Узкая ширина качения также мешает способности оператора держать темп с укладчиком.
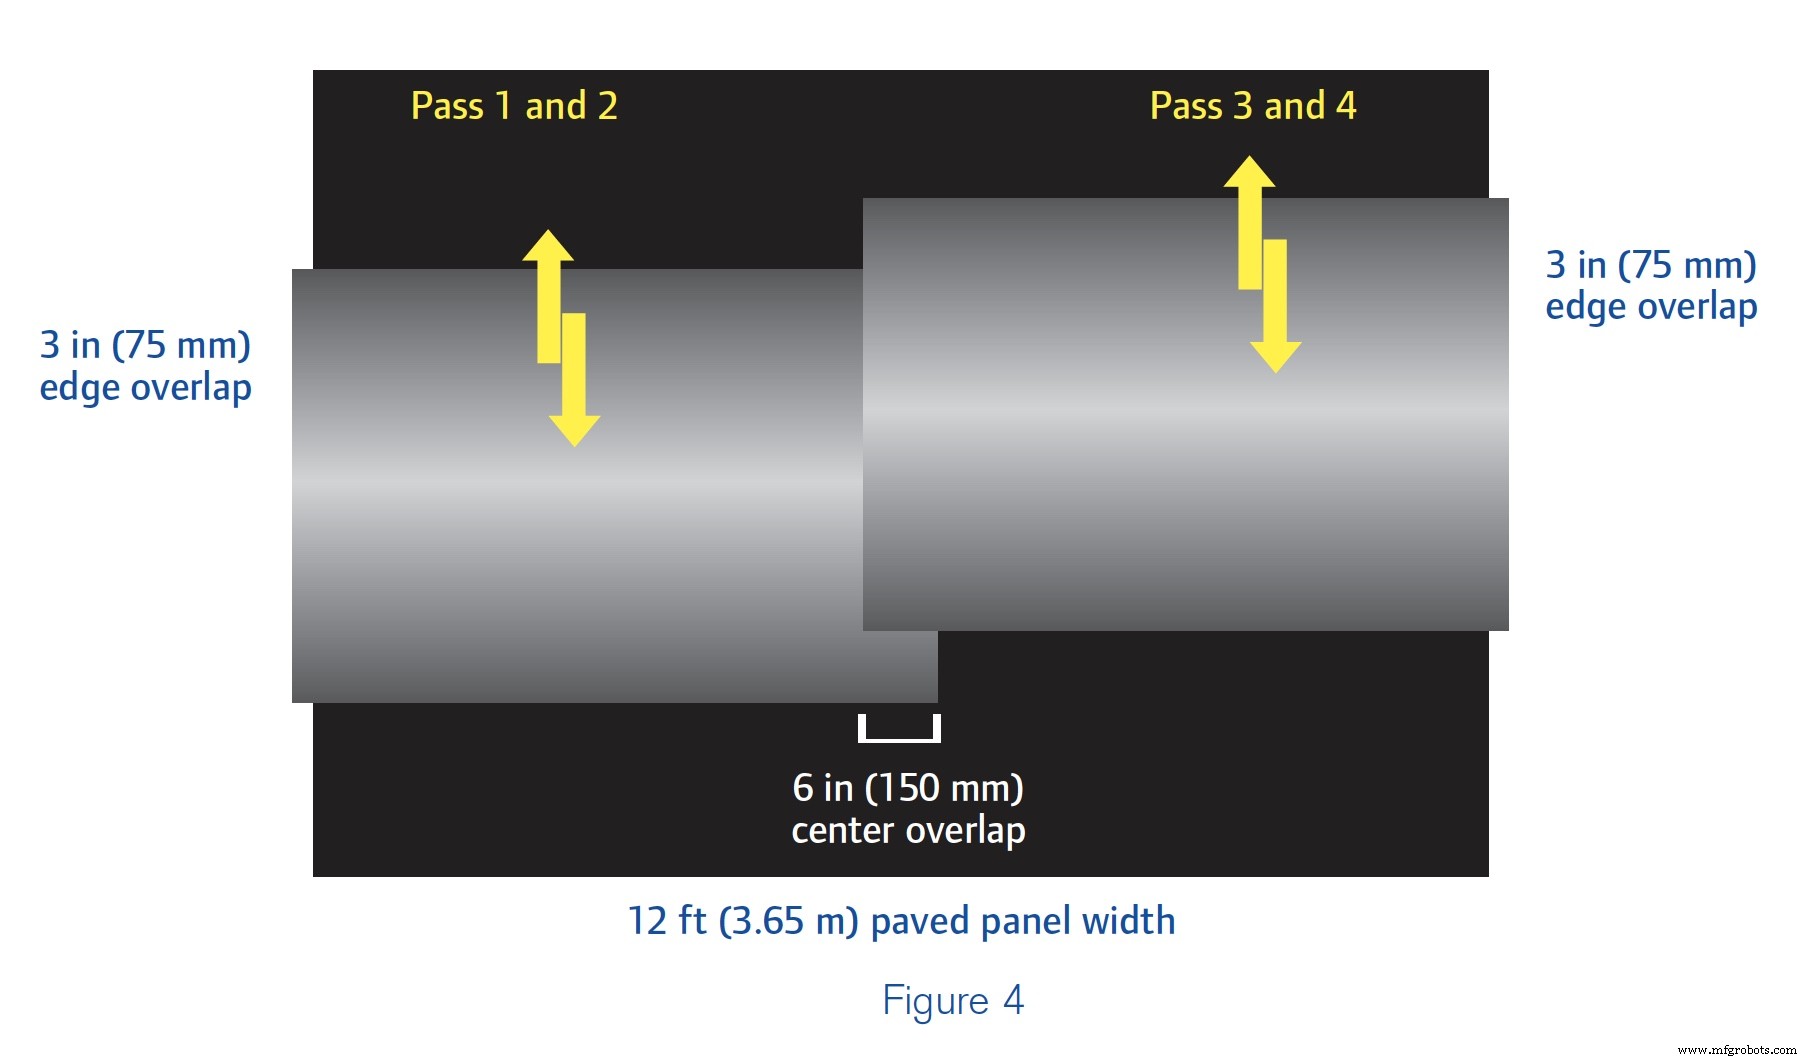
Обратите внимание на рисунок 4: для полного покрытия той же ширины панели с рисунка 3 нужны только два боковых прохода. Это благодаря катке с более широкой EDW. Хорошо обученный оператор на катке с барабанами 1980 мм (78 дюймов) может уплотнить панель с равномерным покрытием, за исключением точного центра, где боковые проходы немного перекрываются. Использование этой техники предварительного качения достигнет равномерной плотности по панели и поможет выполнить требования.
Также возможно иметь барабаны, слишком широкие для панели. На рисунке 5 барабаны катки имеют ширину 2135 мм (84 дюйма).
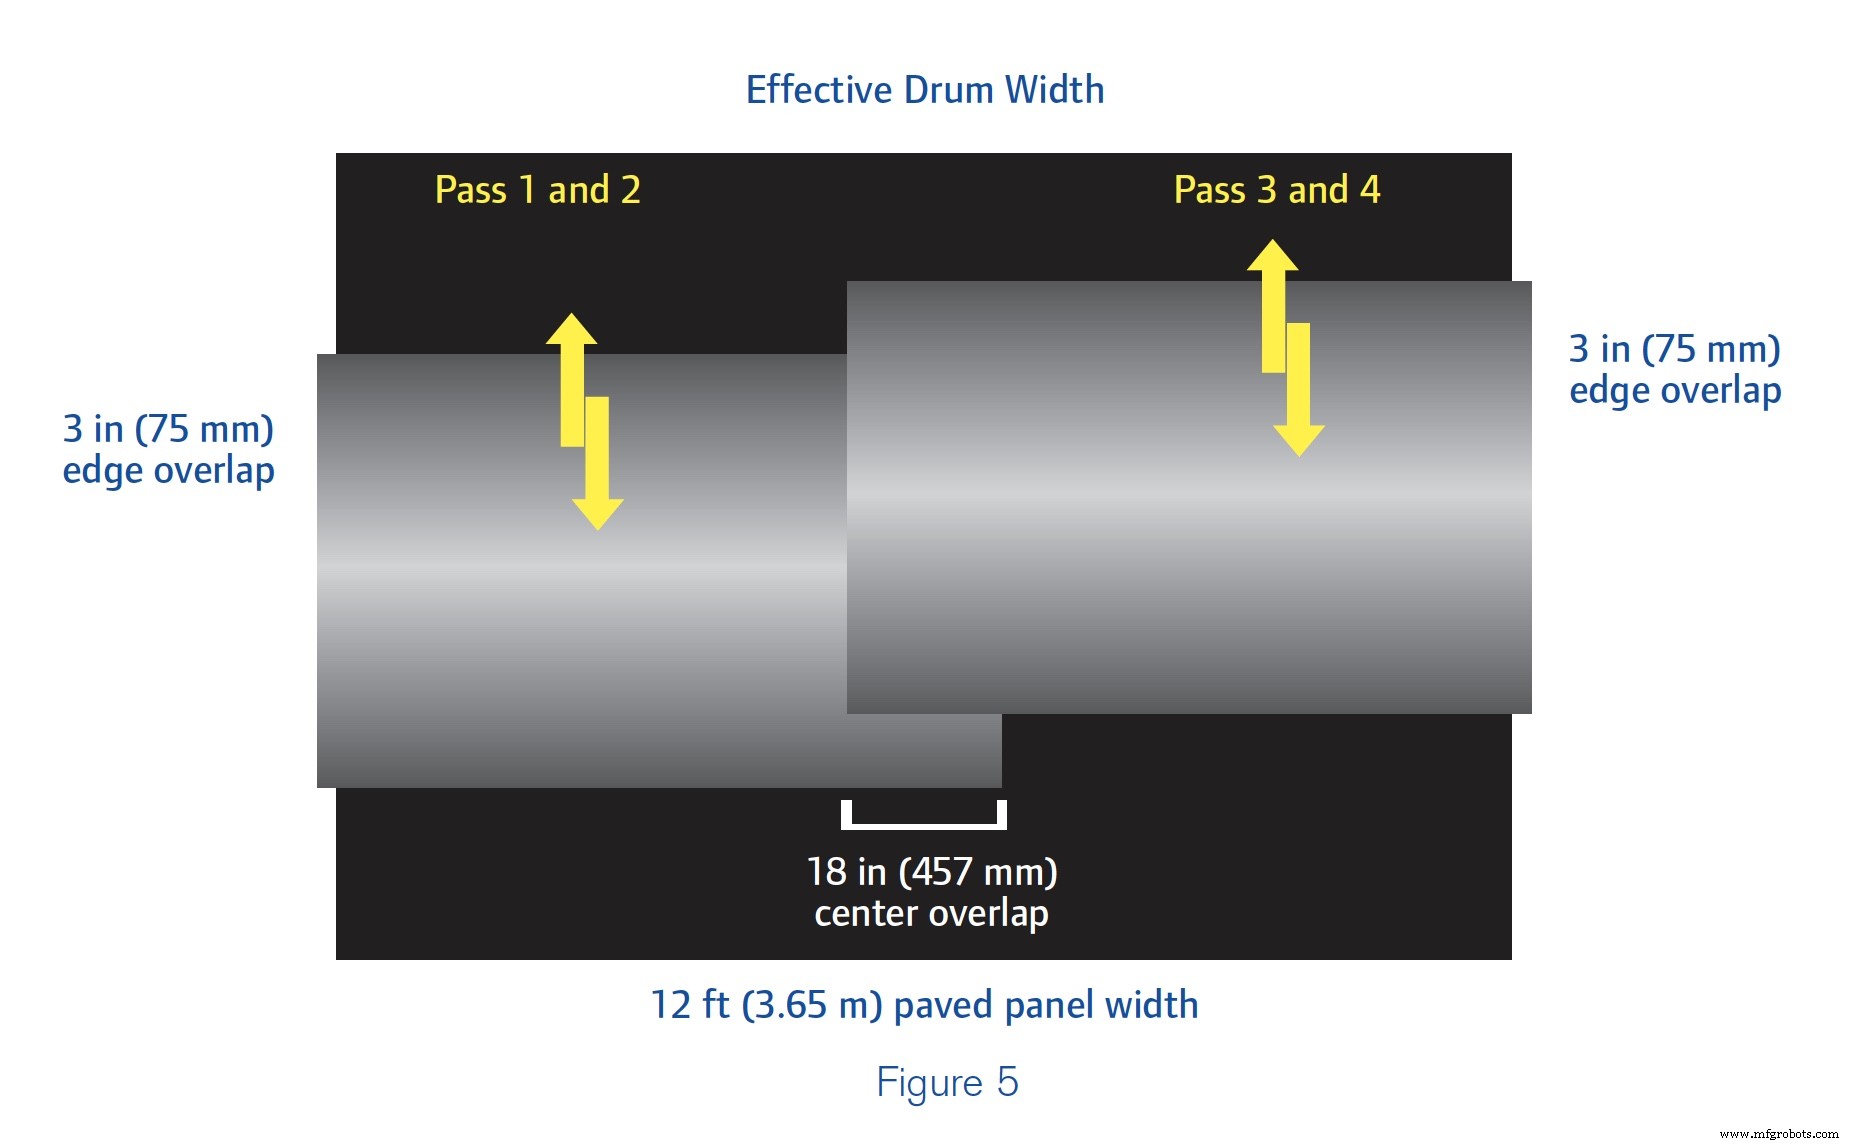
Центр панели получает в два раза больше силы уплотнения, чем внешние секции. Поскольку использовалась катка с барабанами, слишком широкими для покрытия, результаты предварительного качения не достигнут требований. Кроме того, более крупная катка имеет более высокие затраты владения и эксплуатации, поэтому возврат инвестиций для подрядчика снижен.
Именно поэтому почти все производители выпускают магистральные катки с барабанами в трех основных ширинах: 1675, 1980 и 2135 мм (66, 78 и 84 дюйма).
Главный вклад катки в укладку — способность достичь плотности. Выбор размера катки иногда основан на том, что есть в автопарке подрядчика. Поскольку не отставать от укладчика так же важно, как достичь равномерной плотности, внимание к выбору катки и схемам качения приносит пользу, особенно в успехе выполнения спецификаций.
Узнайте больше об основах уплотнения асфальта.
Промышленное оборудование
- Массовое производство vs кастомное производство: ключевые различия
- Передача адресов и указателей в функции в C: практическое руководство
- Mar‑Bal использует IQMS EnterpriseIQ ERP для производственного совершенства
- Прецизионная автоматизация скользящего головного блока для швейцарского и производственного токарения
- Компактаторы в строительстве: типы, функции и ключевая роль в устойчивости фундамента
- Выбор правильного прессователя: полное руководство по эффективному управлению отходами
- Быстрое прототипирование и малые серии литьём в кокильные формы
- Горячая и холодная прокатка: понимание процессов формовки металла
- Повышение эффективности и снижение затрат через устойчивое производство и дизайн
- Согласование планетного здоровья и бизнес-успеха через устойчивое производство