



Снижение сложности ЧПУ-обработки: ключевые вызовы и проверенные стратегии оптимизации
Глубокие, узкие канавки и структуры с тесными зазорами
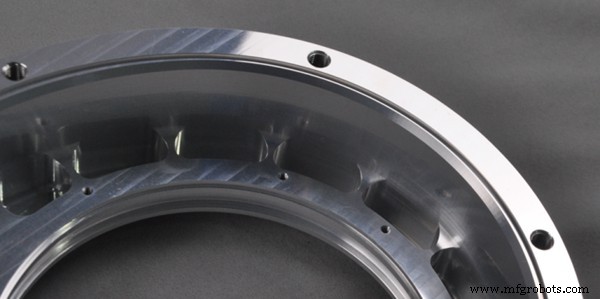
Детали, такие как радиаторы и корпусные клапаны, часто имеют глубокие, узкие канавки и плотно упакованные тонкостенные ребра для снижения веса и увеличения рассеивания тепла. В ЧПУ-обработке эти особенности создают несколько критических проблем:
- Длиннореберные резаки необходимы для глубоких канавок. Когда вылет инструмента превышает его диаметр, эластическая дефлекция и трепетание могут происходить, ведущие к размерным неточностям и дефектам поверхности.
- Ограниченное пространство в узких канавках затрудняет вывоз стружки, повышая риск заклинивания стружки и поломки инструмента.
- Проникновение СОЖ в глубокие, тесные зоны затруднено, вызывая накопление тепла, деформирующее деталь и компрометирующее точность.
Техники оптимизации
- На этапе дизайна расширяйте канавки или снижайте глубину, чтобы отношение диаметра инструмента к глубине оставалось в допустимых пределах.
- Используйте высокоригидные, малые диаметра инструменты или длиннореберные резаки в комбинации с твердыми опорами зажима.
- Увеличьте подачу СОЖ или включите каналы вывоза стружки.
- Если редизайн невозможен, примените стадированный подход: черновая обработка удаляет объем материала, затем финишная для достижения финальных допусков.
Структуры с малыми радиусами и неполной зачисткой углов
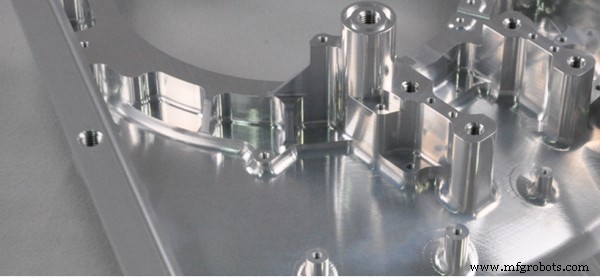
Внутренние угловые радиусы, слишком малые, часто несут необходимость EDM или ручной отделки. Основные вызовы:
- Ограничения диаметра инструмента: малые радиусы углов требуют крошечных инструментов, но глубокие полости требуют длинных инструментов, чей минимальный диаметр ограничен жесткостью.
- Остаток траектории инструмента: если радиус инструмента превышает указанный угловой радиус, материал остается, создавая «мертвый узел».
- Дополнительные процессные шаги: неочищаемые углы требуют EDM, добавляя ошибки зажима и время цикла.
Техники оптимизации
- Увеличьте внутренний радиус там, где дизайн позволяет, позволяя однопроходную обработку стандартными инструментами.
- Применяйте спиралевидные или дугообразные паттерны подачи в углах для избежания внезапных смены направления, индуцирующих трепетание.
- Перепроектируйте проблемные зоны во внешние углы или добавьте технологические выемки для упрощения обработки.
Тонкостенные структуры
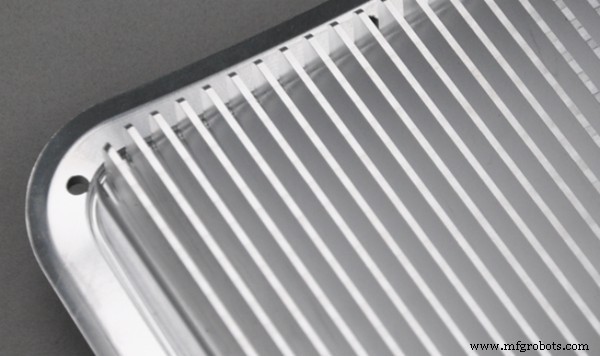
Тонкостенные детали легки, но уязвимы к деформации и вибрации под резательными силами:
- Низкая жесткость: тонкие стенки не имеют жесткости, ведущей к эластической деформации во время обработки.
- Вызовы зажима: излишняя сила зажима деформирует деталь; недостаточная — приводит к нестабильному позиционированию.
- Риск резонанса: низкие собственные частоты могут совпадать с частотами резки, деградируя качество поверхности.
Техники оптимизации
- Добавляйте ребра или временные опоры на этапе дизайна и удаляйте их после обработки.
- Используйте вспомогательные опоры, такие как вакуумные присоски или наплавляемые низкоплавкие сплавы.
- Разделяйте черновую и финишную обработку; на финише используйте легкие резы, высокие скорости шпинделя и быстрые подачи.
Кейс-стади: оптимизация обработки корпуса радиатора электрического грузовика
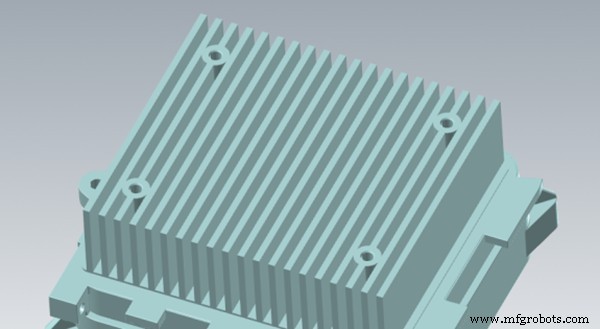
Корпус радиатора, изготовленный из алюминия ADC12 и размером 159 × 135 × 67 мм, обладает плотной ребристой структурой с глубокими канавками для рассеивания тепла силового агрегата. Первичный анализ كشف несколько узких мест:
Дизайн-связанные вызовы обработки
1. Неразумные глубокие, узкие канавки
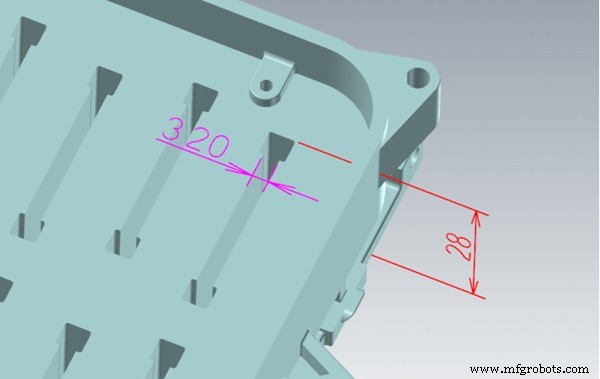
Ширина канавки 3.2 мм и глубина 28 мм требовала 3-мм длиннореберный резак с вылетом >29 мм, результатом чего была низкая жесткость, высокий риск поломки инструмента, расширенное время цикла и трудности достижения Ra 1.6.
2. Экстремально малый угловой радиус
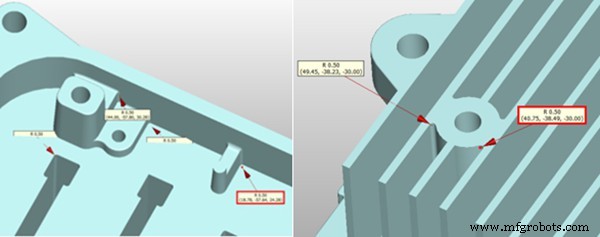
Глубина полости 28 мм требовала 3-мм резак, но его R 1.5 радиус не мог обработать дизайновый R 0.5 углы, оставляя материал, требующий EDM очистки.
3. Тонкое локальное стенковое толщина
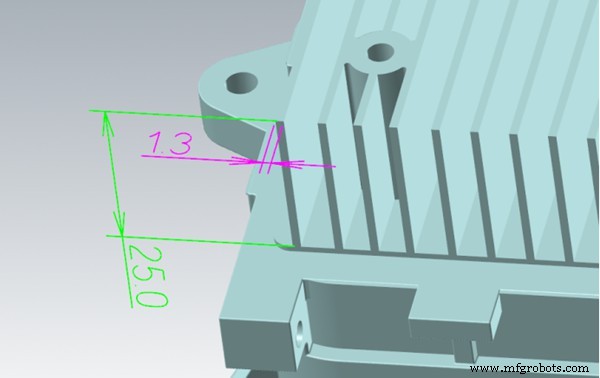
Ребра только 1.2 мм толщиной и 25 мм высотой были склонны к вибрации и дефлекции при фрезеровке, компрометируя размерную стабильность.
Оптимизированный план обработки и результаты
1. Ступенчатый дизайн канавок
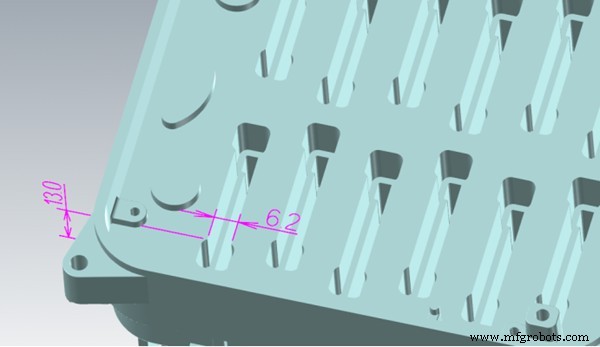
28-мм канавка была разделена: нижние 15 мм сохранили 3-мм ширину; верхние 13 мм расширены до 6.2 мм. Сначала 6-мм резак обрабатывает верхнюю секцию, затем 3-мм резак берет глубокую часть. Каждый инструмент работает в безопасном отношении длины к диаметру, позволяя 3-кратное увеличение резательных параметров. Общее время цикла упало с 2.8 ч до 1.1 ч, а затраты на инструментарий снизились на 60%.
2. Увеличенные угловые радиусы для устранения EDM
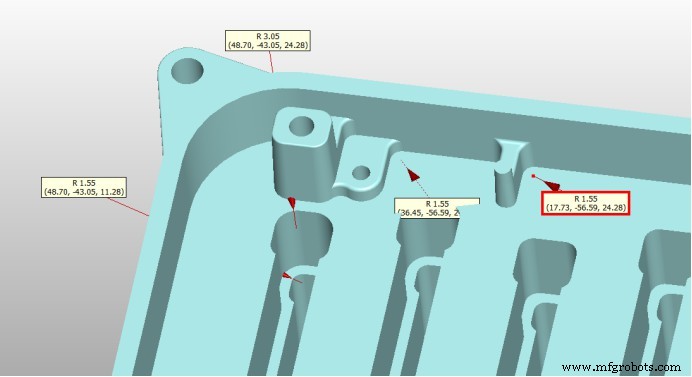
Увеличение радиуса дна полости до R 1.55 и ступенчатого угла до R 3 позволило прямую обработку 3-мм и 6-мм плоскодонных фрезами, устраняя шаг EDM и улучшая размерную согласованность.
3. Утолщение тонких стенок
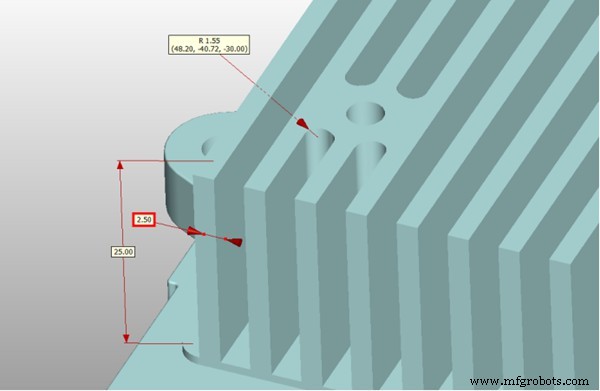
Толщина стенки увеличена с 1.3 мм до 2.5 мм, подавляя дефлекцию и достигая допуска ±0.05 мм.
Сравнение производительности обработки
| Показатель | До | После | Улучшение |
|---|---|---|---|
| Время обработки одной детали | 6.5 ч | 3.2 ч | 51 % сокращение |
| Расход инструмента | 8–10 инструментов/деталь | 4–6 инструментов/деталь | 40 % сокращение |
| EDM процесс | Сохранен | Устранен | 2.5 ч сэкономлено |
| Шероховатость поверхности | Ra 1.6–3.2 | Ra 0.8–1.2 | Значительное улучшение |
Рекомендации по производственной оптимизации
- Оценка доступности инструмента: держите глубину канавки ниже пятикратного диаметра инструмента для избежания экстремального вылета.
- Выбор радиуса фаски: проектируйте внутренние углы с радиусами, соответствующими стандартным размерам инструментов, для устранения EDM или ручной отделки.
- Корректика ребристой структуры: где возможно, замените тесноупакованные глубокие канавки на ступенчатые конфигурации и увеличьте толщину стенки или снизьте количество ребер для улучшения жесткости и обработки.
С обширным опытом в сложных геометриях и тесных допусках, WayKen доставляет решения ЧПУ-обработки, интегрирующие DFM-обратную связь и передовые стратегии. Наш подход сокращает время циклов, затраты на инструментарий и уровень брака, обеспечивая стабильные, высококачественные детали.
Современные механические дизайны все более опираются на сложные структуры. Игнорирование ограничений ЧПУ-обработки может привести к трудностям обработки, перерасходам и браку. Адресуя доступность инструмента, вибрацию тонких стенок, вывоз стружки и проблемы угловых радиусов рано в дизайне, лишь незначительные корректировки могут дать крупные улучшения в производимости и стоимостной эффективности.
Станок с ЧПУ
- Малый станок ЧПУ 1212 для деревообработки — быстрая доставка в Глазго, Великобритания
- Цикл ECS G86 расточки с функцией остановки шпинделя
- Американский клиент хвалит наш кромообклеивающий станок и выдающийся сервис
- Мастерство M-кодов: викторина по ЧПУ программированию
- Надежный 1640 4-осевой карусельный ЧПУ фрезер — отправка в Новую Зеландию
- Как промышленный интернет (IIoT) революционизирует кастомную механическую обработку
- 8 основных вопросов о CNC-маршрутизаторах — экспертные ответы и инсайты
- Быстрое производство: ключевое оружие в борьбе с COVID-19
- Топ-7 надежных производителей лазерных сварочных станков в Индии
- Аргентинский клиент посетил Цзинань для выбора 3-осевого CNC