



Управление отложенной деформацией в ЧПУ-фрезерованных пластиковых деталях: причины, диагностика и предотвращение
Выглядит нормально после обработки, потом меняется
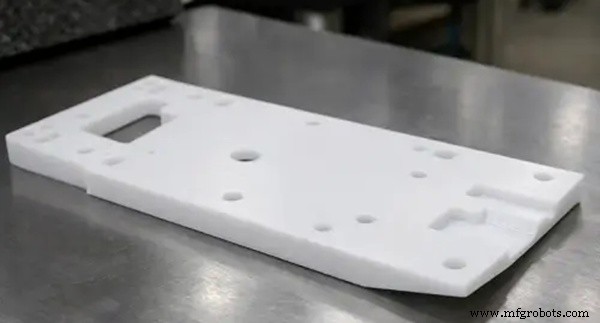
В отличие от металлов, пластики не обладают врожденной жесткостью или размерной стабильностью. Они демонстрируют явную время-зависимую реакцию, которая может проявиться задолго после обработки.
Во время ЧПУ-резки деталь может находиться во временном состоянии равновесия:
- Пока режется, оснастка держит материал на месте.
- После окончания обработки внешнее ограничение снимается.
- Со временем внутренние напряжения начинают перераспределяться.
В результате деталь может постепенно деформироваться сама по себе, даже в отсутствии внешних сил.
Это размерное изменение обычно появляется в трех формах:
- Искривление
- Размерное сжатие или расширение
- Локальная скрученная деформация
Почему деформация появляется позже?
Пластиковые детали часто сохраняют свою начальную форму после обработки, только чтобы сместиться в следующие часы или дни.
1. Высвобождение остаточных напряжений
Остаточные напряжения происходят из двух первичных источников: собственной производственной истории материала (например, литье под давлением или экструзия) и самого процесса обработки, который вводит давление инструмента и трение-индуцированное поверхностное напряжение.
Во время ЧПУ-резки:
- Материал локально удаляется.
- Оригинальный баланс напряжений нарушается.
- Внутренние структуры теряют свои ограничения.
Однако оставшееся напряжение не коллапсирует немедленно. Вместо этого материал проходит процесс релаксации напряжений, где молекулярные цепи медленно движутся и реорганизуются к новому равновесию за несколько часов или дней. Типичные результаты включают искривление, скручивание или локальный размерный дрейф.
2. «Эффект памяти» молекулярных цепей
Полимеры — длинноцепочечные молекулы. Высокоскоростная ЧПУ-резка может растягивать, ориентировать или частично разрывать цепи у обработанной поверхности — очень похоже на растяжение пружины. Немедленно после обработки эти цепи еще не полностью отреагировали, поэтому деталь временно держит свою форму. Со временем и с температурными флуктуациями цепи постепенно возвращаются к своему исходному скрученному состоянию, вызывая усадку или деформацию.
3. Последствия термического расширения
Даже с правильным охлаждением, зона резки может достигать температур, приближающихся к точке плавления POM или стекловому переходу PMMA. Температурное распределение детали часто неравномерно сразу после обработки. Когда она полностью остывает до комнатной температуры — иногда занимая несколько часов — размерные изменения могут произойти, особенно в толстостенных деталях, где тепло рассеивается медленнее.
4. Поглощение влаги, вызывающее объемные изменения
Гигроскопические пластики, такие как PA, поглощают влагу из воздуха. После обработки влага постепенно проникает в материал, изменяя молекулярное расстояние и слегка расширяя деталь. Неравномерное поглощение — быстро на поверхности, медленно внутри — создает дифференциальное напряжение, которое может в конечном итоге привести к деформации.
5. Высвобождение обработки и зажимных напряжений
Во время обработки детали зажимаются с значительной силой. Ограничение оснастки может маскировать фактическую деформацию, а резка может вводить дополнительные остаточные напряжения. После удаления детали напряжение перераспределяется, структура отскакивает, и размеры меняются. Тонкостенные детали и большие плоские структуры особенно уязвимы.
Решения: как контролировать отложенную деформацию?
Цель — не устранить деформацию полностью, а управлять путем и скоростью высвобождения напряжений.
1. Выбирайте низко-напряженные материалы или стабилизированные марки
Приоритизируйте материалы с минимальными внутренними напряжениями или теми, что прошли стабилизационную обработку, такие как:
- Отожженный POM
- Стабилизированный PA
- Низко-напряженные марки PC
Врожденная стабильность материала в значительной степени определяет верхний предел потенциальной деформации.
2. Применяйте симметричную, поэтапную обработку
Избегайте удаления большого количества материала только с одной стороны. Вместо этого используйте сбалансированную обработку по обеим сторонам, слой-за-слоем удаление материала и избегайте внезапной потери общей жесткости. Эти подходы снижают резкое высвобождение напряжений.
3. Дайте время для стабилизации напряжений после черновой обработки
После черновой резки позвольте детали отлежаться при комнатной температуре 12–24 часа перед выполнением финишных операций. Этот шаг может значительно сократить размерный дрейф после доставки.
4. Контролируйте резательное тепло и обработку напряжений
Оптимизируйте параметры:
- Используйте высокие скорости шпинделя с мелкими глубинами резки.
- Избегайте затупившихся инструментов.
- Мониторьте и ограничивайте рост температуры резки.
Эти меры минимизируют вторичные напряжения, вводимые во время обработки.
5. Управляйте влажностью для гигроскопических материалов
Для PA и похожих пластиков:
- Храните детали при контролируемой влажности.
- Кондиционируйте влагу при необходимости.
- Избегайте экспонирования свежеобработанных деталей высоковлажным средам.
Правильный контроль влаги может значительно улучшить размерную стабильность.
Кейс-стади: отложенная деформация в структурном компоненте POM
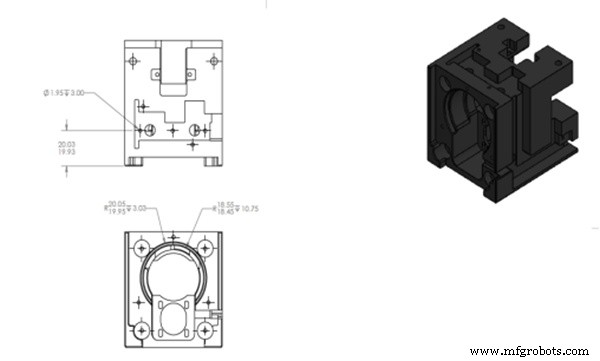
Структурная деталь для автоматизированного оборудования требовала тесных допусков:
- Материал: черный POM
- Размер: 66 × 66 × 72 мм
- Допуск: ISO 2768-MK
- Особенности: плоские поверхности с глубокими полостями и мульти-отверстиным позиционированием.
- Применение: точное сборочное позиционирование.
Исходная ситуация
Немедленная пост-обработка инспекция раскрыла:
- Плоскость соответствовала требованиям.
- Точность позиции отверстий в допуске.
- Нет аномалий при доставке.
Однако через 24 часа:
- Отверстие структура сжалась внутрь на 0.2 мм.
- Выравнивание отверстий отклонилось при сборке.
- Партийная согласованность стала нестабильной.
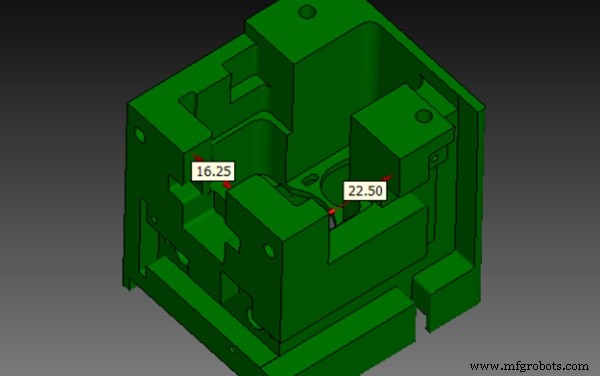
Первоначальные попытки (неэффективные)
Инженерная команда сначала подозревала инструментальные проблемы и пробовала:
- Замену режущих инструментов.
- Снижение скорости подачи.
- Увеличение финишных проходов.
Несмотря на эти корректировки, деформация сохранялась через 24 часа.
Анализ корневой причины
Дальнейший обзор كشف:
- Остаточные внутренние напряжения в сырьевом материале.
- Большое удаление материала только с одной стороны.
- Деформация, скрытая зажимом оснастки во время обработки.
Фактически, обработка лишь временно сдерживала деформацию, а не устраняла напряжение.
Финальная стратегия оптимизации
Изменения процесса включали:
- Переход на двухстороннюю, поэтапную обработку.
- Позволение 24-часового отдыха после черновой обработки.
- Использование мелких глубин резки во время финиша.
- Добавление финального периода стабилизации перед инспекцией.
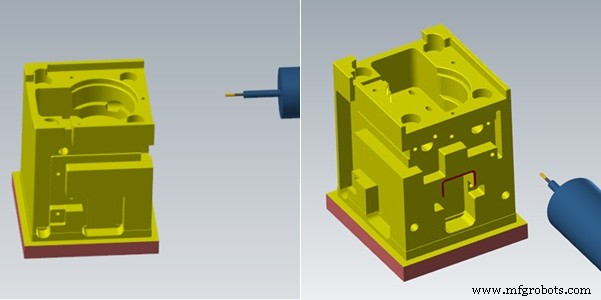
Финальная инспекция выполнялась только после стабилизации детали в температурно- и влажно-контролируемой среде.
Финальные результаты
Пост-оптимизационные результаты:
- Отложенная деформация практически устранена.
- Плоскость осталась в пределах 0.1 мм.
- Партийная согласованность значительно улучшена.
Заключение
Отложенная деформация в ЧПУ-обработанных пластиковых деталях фундаментально является время-зависимым процессом релаксации напряжений, а не проблемой точности обработки. Наиболее эффективная митигация комбинирует:
- Тщательный выбор материала.
- Оптимизированную стратегию обработки.
- Контролируемое время высвобождения напряжений.
Цель — позволить напряжениям высвободиться перед финальной финишной обработкой или инспекцией, предотвращая размерные изменения после доставки.
WayKen предлагает профессиональные услуги ЧПУ-обработки пластиков для точных компонентов со сложными геометриями и тесными допусками. Через оптимизированные процессы, стратегии контроля напряжений и строгий контроль качества, мы помогаем улучшить размерную стабильность и снизить риск отложенной деформации.
Станок с ЧПУ
- 4 проверенные стратегии, как топовые цехи ЧПУ обеспечивают и доставляют новые проекты
- 10 ключевых преимуществ выбора фрезерного станка DATRON
- Азиатский рынок ЧПУ: ключевые тренды и драйверы роста
- Упрощение расчета времени паузы G04: Практический и экономичный метод
- Освоение ЧПУ программирования: пример циклов Fanuc G71 чернового точения и G70 финишного
- Освоение обработки крупногабаритных деталей: преодоление ключевых вызовов
- Мини 6090 CNC-маршрутизатор доставлен в Инчхон (Южная Корея) — идеален для деревообработки и мебели
- Siemens Sinumerik 840D: справочник аварий для экспертной диагностики
- Ливанский клиент проходит обучение на ЧПУ, плазменном и лазерном оборудовании на нашем заводе
- 5-осевой станок CNC Blue Elephant – точная 3D-обработка для сложных деталей