



Устраните дефекты ПВХ-обливки экспертной оптимизацией станка
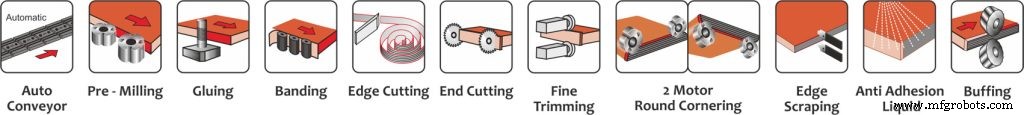
При работе с облицовочным станком две из самых частых проблем качества — отслаивающиеся края и толстые клейвые швы — могут быстро подорвать целостность готовых изделий. Эти дефекты обычно возникают, когда настройки станка не в синхронизации с характеристиками клея. Это руководство объясняет пять частых проблем с клеем, сравнивает клеи EVA и PUR, и даёт действенные решения по настройке станка для восстановления безупречной облицовки.
1. EVA vs PUR клей для облицовки краёв
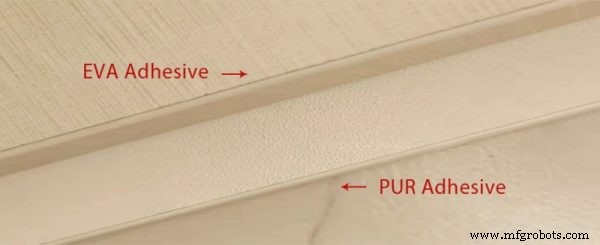
Горячеплавкие клеи — основа ПВХ-обливки. EVA (этилен-винилацетат) и PUR (полиуретан) — два наиболее широко используемых в отрасли варианта.
Ниже — краткое сравнение ключевых атрибутов:
ХарактеристикаEVA клейPUR клейЧто лучше
Прочность сцепленияХорошаяОчень сильнаяPUR
ТеплостойкостьСредняяВысокаяPUR
ВлагостойкостьСредняяВысокаяPUR
Видимость клейвого шваБолее заметнаМинимальная (Zero-glue-line)PUR
СтоимостьНижеВышеEVA
РемонтопригодностьФизическое охлаждение; можно переплавитьХимическое отверждение; необратимоEVA
Требования к станкуСтандартные станкиPUR облицовочный станокEVA
ПрименениеСтандартная мебель (шкафы, гардеробы), массовое производствоВысокая мебель (кухни, ванные), влажные/жаркие климатыЗависит от кейса
2. Пять частых проблем с клеем и решения станка
Отслаивающиеся края, видимые клейвые швы, слабая сцепка, термическое отслаивание и влажные повреждения — все симптомы неверных настроек станка или выбора клея. Следующие разделы разбирают каждую проблему, её корневую причину и как исправить через точные настройки станка.
2.1 Отслаивание облицовки краёв
Почему случается: Слабая клейвая связь из-за недостаточной температуры или загрязнённых панелей.
Исправления станка:
- Стабилизируйте температуру клейного котла: Держите EVA на 170–200 °C или PUR на 110–130 °C. Стабильное тепло обеспечивает плавный течь и равномерное распределение.
- Очистите края панелей: Используйте пылесосы или предварительную фрезеровку для экспозиции плоской, безпыльной поверхности. Остаточная пыль или влага ослабляют адгезию.
- Контролируйте влажность панели: Активируйте блок предварительного нагрева для сушки поверхностной влаги перед клеевкой.
2.2 Видимые клейвые швы
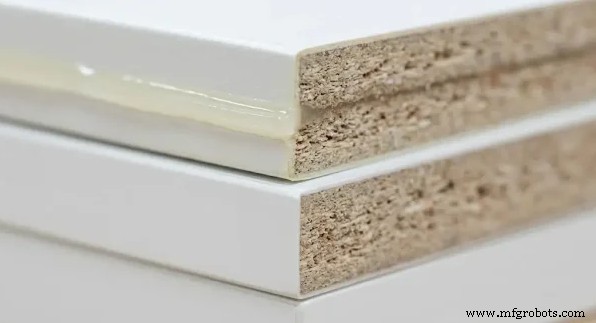
Почему случается: Избыточное или неравномерное нанесение, особенно заметно на светлых или высокоглянцевых панелях.
Исправления станка:
- Уменьшите толщину клея: Цель 80–120 г/м² для EVA или 60–90 г/м² для PUR. Адекватное покрытие без излишков предотвращает обсыхание и отходы.
- Скорректируйте давление валика: Калибруйте на 4–6 бар (EVA) или 5–7 бар (PUR) для удаления излишков клея сохраняя полный контакт.
- Фокус на высоковидимых панелях: Применяйте доп. внимание к светлым панелям где клейвые швы выделяются.
2.3 Слабая прочность сцепления и предварительное отверждение
Почему случается: Низкие скорости подачи позволяют горячеплавкому клею остыть и затвердеть до контакта.
Исправления станка:
- Увеличьте скорость конвейера: Работайте на 12–23 м/мин чтобы держать клей в его оптимальном липком окне.
- Согласуйте с температурой цеха: Подгоняйте скорость конвейера под условия цеха для предотвращения преждевременного отверждения.
2.4 Отслаивание краёв в жаркую погоду
Почему EVA терпит неудачу: Повышенные температуры размягчают EVA, снижая прочность сцепления и вызывая подъём ПВХ-краёв.
Исправления станка:
- Переключитесь на PUR клей: Перекрёстная химия PUR выдерживает высокие летние температуры.
- Используйте герметичную плавильную систему: Специализированные PUR облицовочные станки предотвращают взаимодействие воздуха-влаги перед нанесением.
2.5 Водные повреждения и вздутие у краёв
Почему случается: Толстые или пористые клейвые слои позволяют влаге проникать в дерево, вызывая вздутие.
Исправления станка:
- Используйте PUR для кухонь и ванных: Влагонепроницаемый барьер PUR блокирует проникновение влаги.
- Активируйте предварительный нагреватель: Сушите поверхность панели перед клеевкой для более сильной связи.
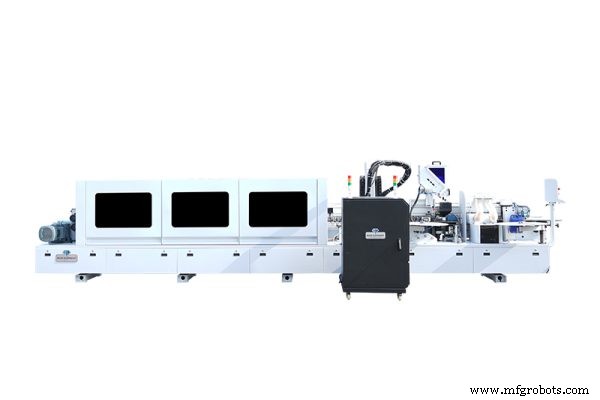
- Обновите до двухкотельной системы: Станки вроде E-70JDSR Automatic PUR Edgebander позволяют переключаться между EVA и PUR по требованию.
3. Быстрый справочник: Таблица параметров и FAQ
3.1 Рекомендуемые настройки станка
Оптимальные значения варьируются по станку, типу панели и производственным целям. Используйте таблицу ниже как базовый уровень.
Настройка станкаФункцияEVA референсPUR референсСовет оператору Температура клейного котлаКонтролирует течь клея170–200°C110–130°C (предварительный расплав)Держите температуру стабильной; большие флуктуации деградируют качество связи. Нанесение клеяКонтролирует покрытие и толщину80–120 г/м²60–90 г/м²PUR обычно требует более тонкий слой для чистых краёв. Давление пресс-валикаОбеспечивает контакт4–6 бар5–7 барУвеличьте давление для толстой ПВХ или высокоглянцевых панелей. Скорость подачиКонтролирует окно сцепления12–23 м/мин10–23 м/минПодгоняйте скорость под клей, материал панели и толщину края.
3.2 FAQ
Q1. Как отрегулировать зазор клеевого валика?
Начните со стандартного зазора станка, затем инкрементально подправляйте до достижения полного покрытия края без излишнего выдавливания.
Q2. Какой клей подходит для МДФ, ПЭТ или акриловой облицовки?
Края МДФ: EVA для стандартной мебели; переключитесь на PUR для куонь и ванных чтобы предотвратить вздутие. ПЭТ и Акрил: Эти гладкие поверхности требуют PUR; убедитесь что у станка есть плоский скрапер для избегания царапин глянца.
Q3. Как обслуживать PUR-систему?
Промойте совместимым чистителем пока тёпло, удалите затвердевший остаток, и держите влагу снаружи. Регулярная чистка предотвращает забивание.
Q4. Как тестировать прочность адгезии?
Проведите тест на отдирание под 90° или растяжения. Сильная связь вырывает древесные волокна из панели; если поверхность остаётся чистой — сцепление провалилось.
Q5. Лучшие методы для zero-glue-line краёв?
Балансируйте количество клея, температуру, давление валика и скорость подачи. PUR идеален для бесшовных краёв на светлых или высокоглянцевых панелях.
Q6. Почему ПВХ-края поднимаются в жарких или влажных условиях?
Жара размягчает EVA, влага ослабляет связь. В таких средах переключитесь на PUR для превосходной адгезии.
4. Заключение
Эффективная ПВХ-обливка опирается на выбор правильного клея, калибровку настроек станка и чистоту панелей. Адаптируя процесс под свойства клея и производственную среду, можно устранить отслаивание, видимые клейвые швы и влагопровоцированные дефекты. Если вы рассматриваете переход от EVA к PUR, инвестируйте в станок с стабильным температурным контролем и герметичной клеевой системой для беспроблемной операции.
Продолжите чтение с рекомендованными постами:
- ПВХ vs АБС облицовка — что выбрать?
- Как мебельные заводы эффективно облицовывают фанеру
- 8 способов заработать на облицовочном станке
Станок с ЧПУ
- Изготовление шпилек с двусторонней резьбой с использованием цикла G76 на токарном станке
- ИИ в умном прототипировании: трансформация эффективности и снижения затрат
- Компьютерное вспомогательное производство (CAM) для обработки: Функциональность, преимущества и лучшие практи…
- Понимание затрат на литье под давлением: практическое руководство по оценке
- Пример программы Fanuc: локальная система координат G52 и полярные координаты G15/G16
- ЧПУ-обработка керамики: точное кастомное производство высокопроизводительных деталей
- Группа Doosan и токарные центры Puma: наследие инноваций
- Топ-20 ошибок ЧПУ-программирования и как их избежать
- Освоение Machining Advisor Pro 2.0: точечное резание для CNC-обработки
- Премиальные лазерные проекты из акрила и станки для их резки