



Цикл бокового сверления Fanuc G87 — сверление трех отверстий с шагом 120° с высокой точностью
Фанук G87: цикл бокового сверления
Цикл G87 бокового сверления используется для сверления на диаметре/боку детали с использованием приводного инструмента.
Подробное руководство по циклу G87 бокового сверления
Пример программы Fanuc G87
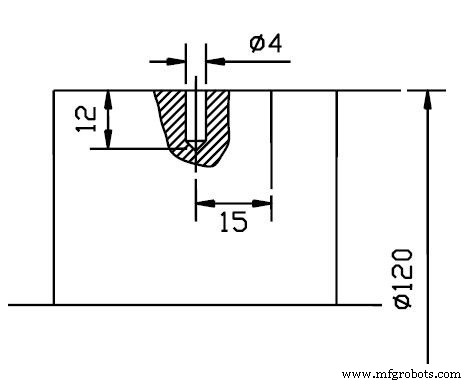
3 ОТВЕРСТИЯ С ШАГОМ 120°
O0021 G21; G10 P0 X0 Z-100; N8 G28 U0. T808 (РАДИАЛЬНЫЙ СВЕРЛО 4 ММ) M5 M45 G28 H0 G97 S3500 M3 G0 G80 G98 X122.Z-15. G87 X96.Q3000 M90 F350. C120.Q1000 M17 C240.Q1000 M17 G80 M5 M44 G0 X150.Z150.M9 M1
Разбор ключевых команд
- G87 X96 Q3000 M90 F350 — цикл бокового сверления: конечная глубина X96, глубина шага 3 мм (3000 микрон), M90 — включение тормоза шпинделя, подача 350 мм/мин
- C120 Q1000 M17 — поворот C-оси на 120°, шаг 1 мм, M17 — тормоз ВКЛ
- C240 Q1000 M17 — поворот на 240° (второе отверстие)
- G80 — отмена цикла
Внутреннее точение и расточка на токарном станке ЧПУ: практический пример программы
Фанук G87 цикл бокового сверления: эффективная работа на токарном станке с ЧПУ
Станок с ЧПУ
- Освоение цикла канавки Fanuc G75: пошаговое руководство по программе ЧПУ
- Цикл повторения контура Fanuc G73: пример программы ЧПУ и руководство
- Fanuc G90 Цикл точения: Пример программы ЧПУ для эффективных токарных операций
- Пример CNC-фрезерования: освоение цикла G81 сверления
- Программа цикла Fanuc G81 сверления — пошаговый пример
- Подробный пример цикла Fanuc G94 фасовки для CNC-обработки
- Демонстрация цикла Fanuc G72 фасовки: пошаговое руководство по CNC-программированию
- Fanuc G72 цикл фасовки: однострочный формат CNC-программы
- Освоение цикла G83 пошагового сверления: Эффективная обработка глубоких отверстий — Пример
- Цикл G83 Fanuc: Руководство по пошаговому сверлению глубоких отверстий