



M-коды Heidenhain: полное руководство по управлению станком
M-коды Heidenhain (вспомогательные функции) для ТНС 640/530/410/426/430/320.
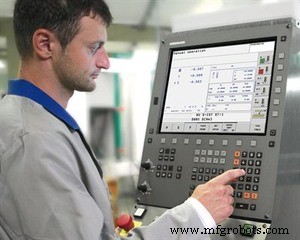
Heidenhain TNC 320
M-коды Heidenhain
| M-код | Описание |
|---|---|
| M0 | Останов программы (Шпиндель СТОП, СОЖ ВЫКЛ) |
| M1 | Опциональный останов программы (Шпиндель СТОП, СОЖ ВЫКЛ) |
| M2 | Останов программы (Шпиндель СТОП, СОЖ ВЫКЛ, переход к блоку 1, очистка строки состояния (зависит от машинного параметра)) |
| M3 | Шпиндель ВКЛ по часовой стрелке |
| M4 | Шпиндель ВКЛ против часовой стрелки |
| M5 | Шпиндель СТОП |
| M6 | Смена инструмента (ОСТАНОВ программы (зависит от машинного параметра), Шпиндель СТОП) |
| M8 | СОЖ ВКЛ |
| M9 | СОЖ ВЫКЛ |
| M13 | Шпиндель ВКЛ по часовой стрелке (СОЖ ВКЛ) |
| M14 | Шпиндель ВКЛ против часовой стрелки (СОЖ ВКЛ) |
| M30 | То же, что M2 |
| M89 | Свободная вспомогательная функция или модальный вызов цикла (зависит от машинного параметра) |
| M91 | В блоке позиционирования: координаты относятся к машинному нулю |
| M92 | В блоке позиционирования: координаты относятся к позиции, заданной изготовителем (например, позиция смены инструмента) |
| M94 | Уменьшение отображения вращательной оси до значения менее 360° |
| M97 | Обработка малых ступенек контура |
| M98 | Полная обработка открытых контуров |
| M99 | Блочный вызов цикла (вызов цикла, НЕМОДАЛЬНЫЙ) |
| M101 | Автоматическая смена инструмента на запасной при истечении максимального срока службы |
| M102 | Сброс M101 |
| M103 | Уменьшение подачи при погружении до фактора F (проценты) |
| M104 | Восстановление нуля, заданного последним |
| M105 | Обработка со вторым коэффициентом kv |
| M106 | Обработка с первым коэффициентом kv |
| M107 | Подавление сообщения об ошибке для запасных инструментов с переразмером |
| M108 | Сброс M107 |
| M109 | Постоянная скорость контура на режущей кромке (увеличение и уменьшение подачи) |
| M110 | Постоянная скорость контура на режущей кромке (только уменьшение подачи) |
| M111 | Сброс M109/M110 |
| M112 | Ввод перехода контура между двумя элементами контура |
| M113 | Сброс M112 |
| M114 | Автоматическая компенсация геометрии станка при работе с наклонными осями |
| M115 | Сброс M114 |
| M116 | Подача для вращательных осей в мм/мин |
| M117 | Сброс M116 |
| M118 | Наложение позиционирования ручным пультом во время выполнения программы |
| M120 | Предварительный расчёт контура с радиальной коррекцией (LOOK AHEAD) |
| M124 | Фильтр контура |
| M126 | Перемещение вращательных осей по кратчайшему пути |
| M127 | Сброс M126 |
| M128 | Сохранение позиции режущей кромки при позиционировании наклонных осей (TCPM) |
| M129 | Сброс M128 |
| M130 | Перемещение в позицию в ненаклонной системе координат с наклонной рабочей плоскостью |
| M134 | Точная остановка на неконтурах переходов при позиционировании с вращательными осями |
| M135 | Сброс M134 |
| M136 | Подача F в миллиметрах на оборот шпинделя |
| M137 | Сброс M136 |
| M138 | Выбор наклонных осей |
| M140 | Отход от контура в направлении оси инструмента |
| M141 | Подавление мониторинга тач-пробы |
| M142 | Удаление модальной программной информации |
| M143 | Удаление базового поворота |
| M144 | Компенсация кинематической конфигурации станка для ИСТИННЫХ/НОМИНАЛЬНЫХ позиций в конце блока |
| M145 | Сброс M144 |
| M148 | Автоматический отход инструмента от контура при NC STOP |
| M149 | Сброс M148 |
| M150 | Подавление сообщения концевика |
| M200 | Лазерная резка: вывод запрограммированного напряжения напрямую |
| M201 | Лазерная резка: вывод напряжения как функции расстояния |
| M202 | Лазерная резка: вывод напряжения как функции скорости |
| M203 | Лазерная резка: вывод напряжения как функции времени (рампа) |
| M204 | Лазерная резка: вывод напряжения как функции времени (импульс) |
Полный список кодов ошибок NUM CNC 1020/1040/1060
ISO G-коды Heidenhain: полное руководство для операций ЧПУ
Станок с ЧПУ
- 4-битный счетчик: эффективный бинарный отсчёт от 0 до 15
- Небезопасный код в C#: Указатели и управление памятью
- От лагеря скаутов до совета директоров: Как поход трансформировал моё лидерство
- QR-коды: определение, преимущества, недостатки и применение в управлении запасами
- Понимание M-кода ЧПУ M00: Безопасная остановка выполнения программы
- Полный справочник M-кодов Haas Mill: функции, настройки и применение
- Полное руководство по M-кодам Mach3 для ЧПУ обработки
- Полное руководство по M-кодам Heidenhain TNC 426 Conversational для EMCO WinNC
- Мастерство M-кодов: викторина по ЧПУ программированию
- Мастерство G-кодов: пройдите викторину по ЧПУ программированию