



Полный список кодов ошибок NUM CNC 1020/1040/1060
Полный список кодов ошибок для систем ЧПУ NUM 1000/1020/1040/1050/1060 T и G.
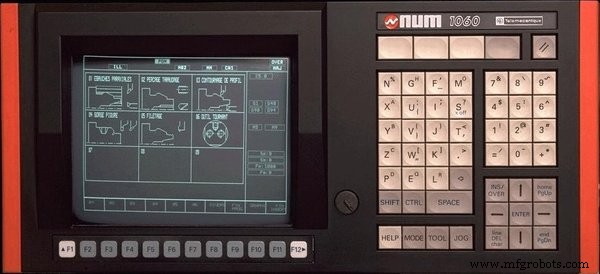
NUM 1060 CNC control
Ошибки системы ЧПУ NUM
Различные ошибки и ошибки станка
| Код ошибки | Значение ошибки |
|---|---|
| 1 | Неизвестный символ / ось не распознана системой; слишком много цифр после функции; знак после функции, не допускающей знаки; усечённый блок, сигнализируемый ? через CLOSE в режиме дрип-фида |
| 2 | Неизвестная G-функция или отсутствует обязательный аргумент после G |
| 3 | Атрибут G-кода неправильно позиционирован |
| 4 | Опция не включена или конфликт параметров опции: структурное программирование, RTCP, синхронизированные оси и т.д. |
| 5 | Опция геометрического программирования не включена |
| 6 | Опция полиномиальной интерполяции отсутствует, таблица коэффициентов заполнена |
| 7 | Ошибка программирования движений, параллельных наклонным осям (шлифовальные): программирование не в плоскости G20; интерполяция не в G00 или G01; X не запрограммирован после G05; X и Z не запрограммированы после G07 |
| 8 | Номер коррекции инструмента слишком велик |
| 9 | Слишком длинная последовательность неработающих блоков — бесконечный цикл |
| 10 | В доступе к терминалу PLC: ошибка обмена шины |
| 11 | В доступе к терминалу PLC: ошибка инициализации шины или обмен запрещён |
| 12 | В доступе к терминалу PLC: ошибка параметра стойки |
| 13 | В доступе к терминалу PLC: нет такой карты |
| 14 | Отсутствует опция наклонной плоскости; доступ к границе PLC: канал отсутствует |
| 15 | Неверная конфигурация линии |
| 16 | Ошибка активации RTCP |
| 17 | Конец блока в комментарии — отсутствует закрывающая скобка |
| 18 | Ошибка серво: P50 слишком мал |
| 20 | Нет M02 в конце программы; блоки не сделаны исполняемыми в цикле, вызванном G-функцией |
| 21 | Определение заготовки некорректно в 3D-режиме |
| 24 | Ошибка объявления наклонной плоскости: функция реактивирована, когда уже активна; объявление аргументов функции неполное; ось точки поворота не существует или не сервоуправляемая; некорректное значение в одном из членов матрицы |
| 25 | Подпрограмма или номер последовательности не существует |
| 26 | Слишком много уровней вложенности подпрограмм |
| 27 | Радиальная коррекция: в программировании нуля станка G52 / с конической резьбой |
| 28 | Синтаксическая ошибка в определении CCSPD или радиуса индексной таблицы; G96 должен следовать за S / G97 должен следовать за S / начальный радиус не может быть определён; X или U не запрограммирован в этом блоке или предыдущем |
| 29 | Диапазон не запрограммирован для CCSPD / Нет диапазона, совместимого с S в G97: без опции поиска диапазона: S не входит между мин. и макс. значениями запрограммированного диапазона; с опцией поиска: S не принадлежит ни одному диапазону |
| 30 | Обнаружена ошибка линии |
| 31 | Режим PPR или PPL невозможен с выбранным протоколом линии |
| 32 | Ошибка референцирования / ось уже на концевике |
| 33 | Все полозья ожидают синхронизации |
| 34 | Минимальный радиус достигнут при интерполяции G21 |
| 35 | Номер последовательности не найден в SEARCH |
| 36 | Память детали программы переполнена |
| 37 | Превышена макс. подача для нарезки резьбы (COMAND) |
| 38 | Шпиндель уже управляется другой группой осей |
| 39 | Ошибка синхронизации осей (с опцией синхронизации осей) |
| 40-49 | Чрезмерная ошибка следования на осях 0–9 |
| 50-59 | Чрезмерная ошибка следования на осях 10–19 |
| 60-69 | Чрезмерная ошибка следования на осях 20–29 |
| 70 и 71 | Чрезмерная ошибка следования на осях 30 и 31 |
| 72 | Инкрементное программирование после неполного блока (PGP) |
| 75 | Переключение из G20 в G21 или G22: последний блок в G20 неполный, так как запрограммирован в PGP или с радиальной коррекцией или с X ≤ 0; первый блок в G21 без X и Y или G22 без Y и Z; переключение из G21 или G22 в G20: последний блок в G21 или G22 неполный или первый блок в G20 в режиме G41 или G42: в G21 или G22 начальный радиус отрицательный или нулевой |
| 76 | В G21 запрограммирован фиксированный цикл точения и фрезерования |
| 77 | Тип инструмента несовместим с фазой обработки (фрезерование или точение) |
| 78 | Синтаксическая ошибка в программировании синхронизации полозьев: G78 P: макс. 4 цифры, должно быть меньше числа полозьев; G78 Q: макс. 4 цифры; нет M00, M01 или M02 с G78 P.. |
Ошибки параметрического программирования
| Код ошибки | Значение ошибки |
|---|---|
| 91 | Номер параметра не распознан |
| 92 | Отрицательный параметр присвоен функции, не принимающей знак; значение параметра выше максимума функции |
| 93 | Ошибка в объявлении параметра или тестовом выражении: L-функция не за символами =, <, >, &, !; ассоциация с запрещённой функцией связующим символом -, +, *, / |
| 94 | Запрещённая операция в параметрическом выражении: квадратный корень из отрицательного числа / деление на 0 |
| 95 | Попытка записи во входной внешний параметр или параметр только для чтения |
| 96 | Блок, предшествующий объявлению внешнего параметра, неполный; программирование L100 ... в определении контура в G64 |
| 97 | Обновление параметра невозможно в G76: нет символа = после номера параметра; менее 10 символов для ввода значения |
| 98 | Запись группой осей динамической операции, уже используемой другой группой |
| 99 | Ошибка, связанная с функцией N/M AUTO: более 5 осей N/M AUTO определены; несервоуправляемая ось определена как N/M AUTO; определение оси N/M AUTO другой группы |
Ошибки профильного геометрического программирования (PGP)
| Код ошибки | Значение ошибки |
|---|---|
| 101 | PGP: недостаточно данных для программирования окружности; окружность запрограммирована на двух параллельных осях (с R / см. ошибку 107) |
| 102 | Прямая запрограммирована углом и одной координатой без возможности вычисления другой координаты |
| 106 | В G02, G03 запрограммирована третья ось без опции спицевого движения |
| 107 | PGP: окружность запрограммирована радиусом и конечной точкой, при этом конечная точка удалена от начальной более чем на 2*радиус; окружность по X, Z, I, K с разным начальным и конечным радиусом (20 мкм) / спицевое: измерение 3-й оси отсутствует; окружность на двух параллельных осях (с I, J, K / см. ошибку 101) |
| 110 | PGP: синтаксическая ошибка в первом из двух блоков сущности PGP |
| 111 | PGP: синтаксическая ошибка во втором блоке сущности PGP |
| 112 | PGP: пересечение прямых, в которых: начальная точка первого блока = конечная точка второго, или угол первой прямой = угол второй прямой |
| 113 | PGP: значения в двух блоках не позволяют определить точку пересечения или касания |
| 114 | PGP: точка пересечения или касания не определена ET+, ET-, ES+ или ES |
| 121 | PGP: синтаксическая ошибка в последнем из трёх блоков сущности PGP |
| 122 | PGP: первые два блока — непересекающиеся прямые |
| 123 | PGP: данные в трёх блоках не позволяют определить точку касания |
| 124 | PGP: точка касания второго и третьего блоков не задана ET+ или ET |
| 130 | Нулевое смещение в одном из двух блоков, соединённых скруглением или фаской |
| 131 | Скругление или фаска запрограммированы в блоке с M0, M1 или M2; программирование недостаточно в последовательности блоков для определения конечной точки |
| 135 | Фаска может соединять только две прямые |
| 136 | Более двух блоков без движения между двумя геометрическими элементами, чья точка пересечения или касания должна быть вычислена |
| 137 | Смена плоскости интерполяции с недействительным блоком |
Различные ошибки
| Код ошибки | Значение ошибки |
|---|---|
| 138 | Смена плоскости интерполяции не в G40 (FCU) |
| 139 | Две переносимые параллельные оси запрограммированы в одном блоке вне G52 и вне G00 |
| 140 | Ошибка программирования радиальной коррекции: слишком много лишних блоков между двумя последовательными траекториями; следующие функции нельзя программировать при активной радиальной коррекции: M00, M01, M02, доступ к внешним параметрам, запись параметров E8xxxx или L > 100 |
| 141 | Переносимые параллельные оси: программирование окружности, начальная точка которой запрограммирована одной осью, а конечная — ассоциированной параллельной осью |
| 143 | Коэффициент масштаба отменён или включён с радиальной коррекцией |
| 144 | Движение квантованной оси отличается от инкремента |
| 145 | G29: ABS VAL (P*P + Q*Q + R*R - 1000 мм) > 1 мм (вектор нормали не единичный) |
| 146 | Смещение в пространстве / G29: хотя бы одно из измерений P, Q или R отсутствует; хотя бы одно из измерений X/U, Y/V или Z/W отсутствует |
| 148 | Число запрограммированных осей превышает максимально допустимое |
| 149 | Радиус инструмента слишком велик по отношению к запрограммированному пути |
Ошибки перехода за пределы хода осей
Запрос движений за пределами рабочей зоны станка
| Код ошибки | Значение ошибки |
|---|---|
| 150 | Превышение хода по оси X |
| 151 | Превышение хода по оси Y |
| 152 | Превышение хода по оси Z |
| 153 | Превышение хода по оси U |
| 154 | Превышение хода по оси V |
| 155 | Превышение хода по оси W |
| 156 | Превышение хода по оси A |
| 157 | Превышение хода по оси B |
| 158 | Превышение хода по оси C |
| 159 | Запрос запрограммированного движения на НЕРЕФЕРЕНЦИРОВАННОЙ оси |
Ошибки структурного программирования
| Код ошибки | Значение ошибки |
|---|---|
| 190 | Слишком много уровней вложенности ветвлений или циклов (максимум 15) |
| 191 | Несоответствие синтаксису структурного программирования; структурное программирование запрещено в режиме MDI; индекс цикла FOR должен быть: L-переменная, символьная переменная или параметр E80000, E81000 или E82000; несоответствие синтаксиса инструкций PUSH и PULL; отсутствует DO после WHILE; программирование IF, THEN, ELSE в режиме MDI |
| 192 | Ключевое слово не распознано или запрещено в контексте |
| 193 | Ошибка структуры |
| 195 | Стек программы переполнен / слишком много констант для выделенного пространства |
| 196 | Ошибка в объявлении индекса массива |
| 197 | Использование символа, не объявленного как VAR |
| 198 | Синтаксическая ошибка в объявлении символьной переменной |
| 199 | Неверный синтаксис объявления переменной |
Ошибки осей
| Код ошибки | Значение ошибки |
|---|---|
| 210–219 | Плохой сигнал или ошибка комплементарности датчика импульсов на осях 0–9 |
| 220–229 | Плохой сигнал или ошибка комплементарности датчика импульсов на осях 10–19 |
| 230–239 | Плохой сигнал или ошибка комплементарности датчика импульсов на осях 20–29 |
| 240 и 241 | Плохой сигнал или ошибка комплементарности датчика импульсов на осях 30 и 31 |
| 245 | Неисправность цифрового сервоуправления |
Ошибки в циклах выравнивания (Pocket Cycles)
| Код ошибки | Значение ошибки |
|---|---|
| 260 | Рабочая память занята |
| 261 | Номер программы слишком велик |
| 262 | Номер NU не среди допустимых |
| 263 | Исполнение невозможно — тест или графический режим обязателен после первой загрузки или редактирования |
| 264 | Нет измерения в плоскости контурирования или измерение вне плоскости |
| 265 | Отсутствует первый блок позиционирования; определение контура должно начинаться с G0 или G1 |
| 266 | Недостаточно памяти |
| 267 | Недопустимый символ в синтаксисе кармана |
| 268 | Блок программирования кармана неполный или содержит недопустимые данные |
| 269 | Блок контура неполный / отсутствует блок позиционирования перед определением кармана |
| 270 | Определение кармана частично или полностью отсутствует |
| 271 | Ориентация инструмента не перпендикулярна плоскости контурирования |
| 272 | Реальный инструмент несовместим с технологическими данными кармана |
| 273 | Смена плоскости контурирования между определением кармана и обработкой |
| 274 | Два вложенных определения кармана |
| 275 | NU0 запрограммирован с G59 |
| 276 | Нулевая глубина кармана |
| 277 | Координаты начальной или конечной точки определения кармана неполные |
| 278 | Направление вращения шпинделя несовместимо с требуемым в определении кармана |
| 279 | G-функция не допускается в блоке программирования кармана |
| 280 | Первый блок контура неполный |
| 281 | Непрерывность в одном из описанных контуров |
| 282 | Ошибка параметра(ов) определения кармана |
| 283 | Внешний контур должен быть единственным и существовать |
| 284 | Ошибка в определении контура |
| 285 | Слишком много контуров |
| 286 | Установка прохода чрезмерна по отношению к диаметру инструмента |
| 287 | Установка прохода недостаточна по отношению к размерам |
| 288 | Допуск чистовой обработки в тупом углу или в необработанной зоне: измените точку входа |
| 289 | Диаметр инструмента чрезмерен |
| 290 | Внутренняя ошибка |
| 291 | Допуск чистовой обработки вне контура |
| 292 | Двойное позиционирование в начале контура |
| 293 | Точка окончания грубовой обработки присутствует при нарезке торца |
Оси не идентифицированы на шине
| Код ошибки | Значение ошибки |
|---|---|
| 300–309 | Оси 0–9 объявлены в P2, но не обнаружены на шине |
| 310–319 | Оси 10–19 объявлены в P2, но не обнаружены на шине |
| 320–329 | Оси 20–29 объявлены в P2, но не обнаружены на шине |
| 330 и 331 | Оси 30 и 31 объявлены в P2, но не обнаружены на шине |
Динамические операторы на C
| Код ошибки | Значение ошибки |
|---|---|
| 400 | Загрузка динамических операторов на C: размер пользовательского кода слишком велик |
| 401 | Загрузка динамических операторов на C: ошибка формата |
| 402 | Загрузка динамических операторов на C: ошибка контрольной суммы |
| 403 | Системе недостаточно памяти для динамических операторов на C |
| 404 | Загрузка динамических операторов на C: ошибка открытия |
| 405 | Загрузка динамических операторов на C: ошибка чтения |
| 406 | Загрузка динамических операторов на C: ошибка закрытия |
| 407 | Загрузка динамических операторов на C: каталог пуст |
| 410 | Динамические операторы на C: число переданных параметров не совпадает |
| 411 | Динамические операторы на C: USER ERROR из INIT: отрицательный возврат |
| 413 | Неизвестные динамические операторы на C |
| 414 | Динамические операторы на C без MAIN |
| 420 | Динамические операторы на C: USER ERROR из функции QUIT |
| 421 | Динамические операторы на C: USER ERROR из функции QUIT: отрицательный возврат |
| 423 | Динамические операторы на C: диапазон функции на C не в [0..100] |
Ошибки интерполяции сплайн-кривых
| Код ошибки | Значение ошибки |
|---|---|
| 600 | Номер кривой равен нулю |
| 601 | N.. N.. должны быть запрограммированы |
| 602 | В первом блоке контура не запрограммированы оси |
| 603 | Наклон кривой не определён |
| 604 | Менее трёх блоков в профиле |
| 605 | Номер кривой неизвестен |
Ошибки в Numaform
| Код ошибки | Значение ошибки |
|---|---|
| 700 | Отсутствуют опции |
| 701 | S.. отсутствует в начале кривой |
| 702 | Число S.. отличается в T1 и T2 |
| 703 | Минимум 2 вхождения S в T1 |
| 704 | Неопределённый участок (в T3) |
| 705 | Смена плоскости вне метки S |
| 706 | Шпиндель остановлен |
| 707 | Недопустимая функция E= |
| 708 | E=1 или E=2: ошибка позиционирования участка |
| 709 | T1 и T2 не могут иметь общих точек |
| 710 | P, Q должны быть положительными |
| 711 | S отличается в T1 и T2 |
| 712 | Неопределённое положение инструмента |
| 713 | Ошибка: S=0 или T>3 |
| 730 | F= меньше или равно нулю |
| 731 | Пересечение концентрических окружностей |
| 732 | Пересечение параллельных прямых |
| 733 | Предел не может быть горизонтальной плоскостью |
| 740 | F = ошибка |
Ошибки программирования циклов
| Код ошибки | Значение ошибки |
|---|---|
| 830 | Позиционирование не завершено |
| 831 | Шпиндель остановлен |
| 832 | Конечная точка, P и K должны быть запрограммированы |
| 833 | Зазор отхода слишком мал |
| 834 | Значение EB: -90 < EB < +90 |
| 835 | Значения P, Q, R и K — абсолютные значения |
| 836 | Плоскость интерполяции должна быть G81 или G20 |
| 837 | Неверное значение F или S |
| 862 | P или R и конечная точка должны быть запрограммированы |
| 863 | Конечная точка некорректна с EA |
| 864 | Фрезерный инструмент запрещён в G66 |
| 871 | Пределы чистового профиля не определены |
| 872 | Нет измерений в определении заготовки |
| 873 | P или R не запрограммированы |
| 874 | Заготовка несовместима с чистовым профилем |
| 875 | Нет пересечения EA с профилем |
| 876 | Угол подтёка EB некорректно определён |
| 880 | Ось цикла неизвестна |
| 881 | Значение параметра несовместимо |
| 882 | Размер дна отверстия не запрограммирован |
| 883 | Шаг (I J K) или зазор (P) не запрограммированы |
| 884 | Более 9 начал резьбы |
| 885 | Карман несовместим с выбранной плоскостью |
| 886 | Инструмент несовместим с запрограммированным радиусом |
| 887 | Срез > диаметра инструмента |
| 888 | Выдержка (Dwell) запрещена в этом цикле |
| 889 | Синтаксическая ошибка |
| 890 | Ориентация инструмента несовместима |
| 891 | Плоскость возврата = дно отверстия |
| 892 | Отсутствует осевая подача |
| 893 | Отсутствует боковая подача |
| 894 | ER запрещён в G20 |
| 895 | G21, G22 запрещены в цикле |
| 896 | Размер несовместим с радиусом инструмента |
| 897 | Длина вытянутого кармана < диаметра |
| 898 | Отсутствует корректор инструмента |
| 899 | Шпиндель не назначен этой группе или шпиндель/группа несовместимы |
Процедура разогрева шпинделя для оптимальной производительности
M-коды Heidenhain: полное руководство по управлению станком
Станок с ЧПУ
- M-TECH: продвинутая система ЧПУ-управления для фрезеровок Apollo
- Выбор CNC-маршрутизатора: разбор 3‑осевых, 4‑осевых и 5‑осевых систем
- Полный А-Я глоссарий основных терминов ЧПУ
- Выбор ЧПУ-фрезера: 3-осевой vs 4-осевой — ключевые различия
- Производство ЧПУ-фрезеров: прецизионная инженерия и контроль качества
- Освоение Cycle Interrupt на пультах Hurco: пошаговое руководство
- Повышение качества в ЧПУ-обработке: стратегии точности и удовлетворенности клиентов
- Почему точный климат-контроль необходим для точности CNC-цеха
- Полный справочник Fanuc G-кодов: Все команды с пояснениями
- Полный справочник G-кодов NUM 1020/1040/1060T для токарной обработки