



Основы производства шестерен: экспертное руководство по технологиям изготовления
Концепция шестерен существует давно — они среди старейших механических компонентов, актуальных до сих пор. Автопром, авиакосмическая отрасль, промышленные станки или простые часы — шестерни везде. Возможно, вы хотите узнать о производстве шестерен.
Вопрос: как изготавливаются шестерни?
Предисловие: процесс производства шестерен
Единого процесса нет — технологии зависят от типа и применения.
Шестерни работают в экстремальных условиях: передача мощности требует идеального состояния, надежности, минимальных остаточных напряжений и нулевой вероятности распространения трещин.
Все эти требования крайне сложны, но их важность неоспорима. Поэтому производство шестерен — высокоспециализированная область с минимальными допусками.
Статья вернет к основам: распространенные материалы, подготовительные процессы и то, как шестерни выдерживают нагрузки без отказа.
Основные типы шестерен и их применение
Прежде чем перейти к деталям зубчатого резания и производства, рассмотрим базу: типы шестерен, применение и преимущества.
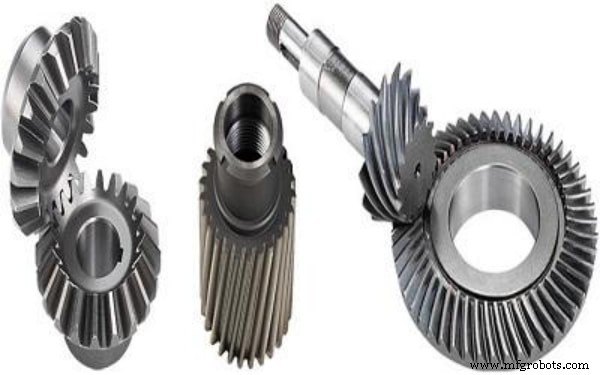
Приложение, параметры производительности и другие факторы определяют выбор типа. Классифицировать можно по-разному, но с точки зрения производства наиболее релевантно — по профилю зубьев.
Вот 5 основных типов:
Цилиндрические прямые шестерни (Spur gears)
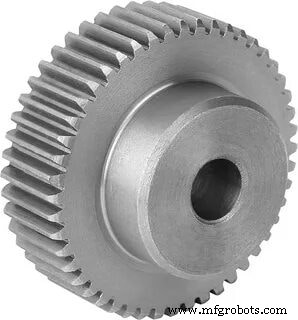
Представьте шестерню. Скорее всего, вы видите прямые зубья. Это и есть цилиндрическая прямая шестерня.
Самый распространенный тип. Применяется в энергетике, авиации, станкостроении. Прямые зубья проще в изготовлении, выдерживают высокие скорости и нагрузки. Но шумны и не подходят там, где нужна плавность.
Стыкуются с шестернями того же типа и с внутренними/наружными. Встречаются в шестеренных механизмах: рейка/шестерня, планетарные редукторы.
Простота облегчает поддержание точности при производстве. Малые осевые нагрузки делают их эффективными в шестеренных цепях для минимизации механических потерь.
Косозубые шестерни (Helical gears)
Похожи на прямые, но зубья скручены вокруг цилиндра. Это позволяет работать с параллельными и непараллельными валами. Стыкуются только с косыми шестернями того же угла спирали (угол скручивания от исходного цилиндра).
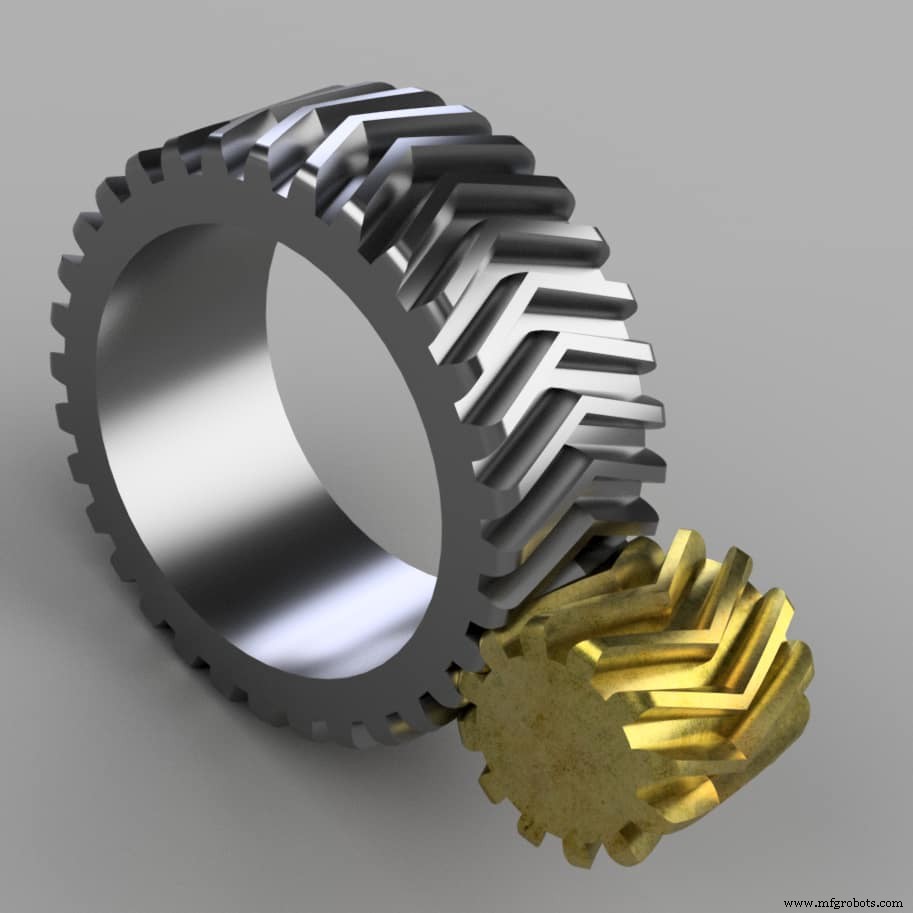
Применение похоже на прямые. Но наклонные зубья снижают ударные нагрузки, делают работу плавнее — меньше шума, но ценой КПД. Косозубая передача имеет больше потерь и требует упорных подшипников из-за формы.
С производственной точки зрения косые шестерни сложнее прямых. Углы спирали трудно воспроизвести с низкими допусками. Стоимость производства и осевых элементов делает их применимыми ограниченно.
Конические шестерни (Bevel gears)
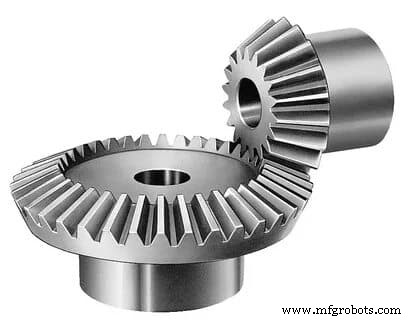
Не стандартные цилиндрические. Конусная поверхность позволяет менять направление передачи на пересекающихся валах. Обычно 90°, но возможны другие конфигурации.
Основные виды конических шестерен:
- Прямозубые конические
- Косозубые конические
- Цепиковые (Miter)
- Корончатые (Crown)
- Гипоидные (Hypoid)
Червячные передачи (Worm gears)
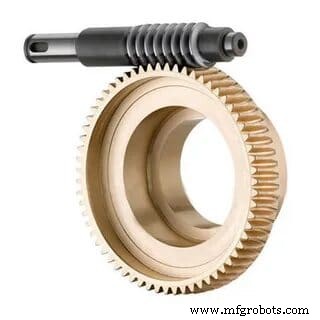
Система из двух элементов: червячное колесо и винтовидная шестерня. Применяются в авиации, станках, лифтах, рулевых механизмах авто.
Не дают высокой скорости или КПД. Но дают уникальное свойство — самоторможение. Червь может вращать колесо, но не наоборот из-за углов зубьев. Важно: большой трение, требуют постоянной смазки.
Рейка и шестерня (Rack and pinion)
Система для преобразования вращательного движения в поступательное и наоборот. Зубья стыкуются и с прямыми, и с косыми профилями — работа и на параллельных осях, и под углом. Применение: автосистемы, весы и подобные.
Материалы для производства шестерен
Ограничений по материалам нет. Ранние шестерни были деревянными. В промышленности — от крупных стальных/чугунных до мелких пластиковых в игрушках. Комбинации бесконечны.
Тем не менее, в производстве шестерен и формовке чаще всего используют:
- Чугун
- Сталь
- Бронза
- Пластики
Критерии выбора материала специфичны. В зависимости от применения материал должен иметь нужную предельную прочность и выносливость.
Коэффициент трения важен — шестерни в постоянном контакте. Также выбирают материалы, легко обрабатываемые. Прочный, но плохо обрабатываемый материал затруднит производство, требующее экстремальной точности.
Перечисленные материалы дают идеальный баланс свойств для своих применений. Поэтому они часты в встречающихся шестернях.
RapidDirect предлагает все эти материалы для производства шестерен. Загрузите чертеж — получите котировку для проекта шестерен.
Основные процессы производства шестерен
Производство шестерен сложно из-за требований точности. Сегодня это самостоятельная отрасль, опирающаяся на множество процессов — традиционных и современных — для баланса стоимости, качества и эксплуатации.
Список распространенных процессов зубчатого резания и производства с плюсами и минусами.
1 — Литье
Простой процесс, преимущественно для заготовок (бланков/цилиндров), а зубья делают механической обработкой. Но пригоден для целых шестерен во многих применениях за счет массовости и относительной простоты.
Однако есть область, где литье — предпочтительный метод: производство очень крупных шестерен. Механические и другие формовочные методы нежизнеспособны для больших диаметров. Крупные шестерни почти всегда прямые — их простота делает литье отличным вариантом.
Из методов литья чаще всего: литье в кокиль, под давлением, в песчаные формы, в металлические кокели. Другие методы ограничены. Перечисленные — самые частые в отрасли.
2 — Ковка
Другой формовочный процесс, дающий и заготовки, и готовые шестерни. Жизнеспособен для относительно простых шестерен.
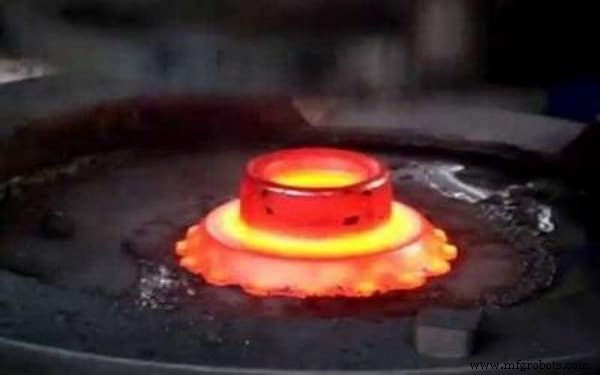
Теоретически ковка отлична для тяжелых условий: термообработка улучшает усталовые свойства. Но огромные усилия ковки ограничивают размер и тонкость.
Обычно ковка подходит для диаметров 1,8–3 м (6–10 футов). В зависимости от типа (например, точная ковка) может не требоваться финишная обработка.
3 — Экструзия и холодная втяжка
Еще один формовочный процесс, универсальный и простой. Экструзия имеет более низкие затраты на инструмент, но не значит, что самый экономичный.
Экструзия — прожог нагретого металлического профиля через заранее заданную меньшую форму. На выходе — пруток нужной формы с закаленной гладкой внешней поверхностью.
Холодная втяжка похожа. Два отличия: экструзия давит заготовку через матрицу, втяжка тянет. Температура: холодная втяжка не нагревает заготовку, повышая механические свойства ценой стоимости.
4 — Порошковая металлургия
Передовый процесс, сделавший большой скачок в последние годы. Сегодня используется для множества процессов, включая производство шестерен.
Как работает: все начинается с металлического порошка. Шаг 1 — придать порошку финальную форму. Шаг 2 — уплотнить заготовку (лучше механические свойства). Шаг 3 — аккуратно нагреть. Готово.
Порошковая металлургия экстремально эффективна, проста и жизнеспособна для больших серий. Пост-обработка не нужна — продукт готов к использованию. Но полученные шестерни не выдерживают больших нагрузок, есть размерные ограничения.
Начальные затраты на оборудование высоки — нежизнеспособно для малой серии.
5 — Выемка (Blanking)
Похожа на экструзию, но с ограниченными 3D-возможностями. Использует листовый металл для создания формы с помощью множества матриц. Можно производить разные типы шестерен, но лучшие результаты дают прямые.
Сегодня выемка используется множеством отраслей для легких применений: офисная техника, гидравлика, малые медицинские приборы, низконежные задачи.
6 — Механическая обработка шестерен
Один из самых частых процессов за счет универсальности. Традиционная обработка была распространена, но развитие ЧПУ повысило популярность.
Следующие 4 метода зубчатого резания — самые частые в отрасли.
Сверловка (Hobbing)
Использует коническое режущее устройство — сверло (hob). И сверло, и заготовка вращаются, сверло обходит заготовку. На данный момент производит только внешние прямые и косые шестерни.
Процесс универсален и быстр. Можно повысить производительность одновременной обработкой нескольких заготовок. Но требует высокой квалификации и точности.
Планирование/шпоночное фрезерование (Shaping)
Продвинутый процесс резания, создающий шестерни, которые сверловка не может. Резак может быть любого профиля: шестерня, рейка, однокоординатный. Выглядит как шестерня, работает врезанием в заготовку по нужному профилю. Можно делать внутренние и кластерные шестерни.
Расточка (Broaching)
Пожалуй, самый быстрый метод формочного резания. Многочелюстной инструмент со встроенными резаками, входящими глубже предшественников. Мелкие прирастающие резы — легче делать, быстро дают форму без потери точности.
Типичен для внутренних шестерен, но можно и внешние. Для внешних нужен специализированный инструмент для расточки "в горшок" (pot broaching) с той же точностью и эффективностью.
Фрезерование (Milling)
Базовый метод: отдельные зубья производятся последовательно. Универсален, особенно с ЧПУ-фрезеровкой. Можно сделать любой тип шестерни, но точность оставляет желать лучшего. Поэтому фрезерование менее популярно, чем раньше.
Но недавние достижения в ЧПУ и многоосевой обработке меняют дело. Производство шестерен на фрезерных станках становится всё более распространенным. Будете лучше со временем.
Пост-обработка при производстве шестерен
В зависимости от метода, шестерни нуждаются в пост-обработке для 100% готовности. От термообработки для усталовых свойств до размерной коррекции и финишной обработки поверхности.
5 самых частых процессов финишной обработки поверхности:
- Шлифование: дает гладкую финишную поверхность. Можно выполнять прерывисто или непрерывно — результат не меняется.
- Лаппирование: для чувствительных шестерен, требующих экстремальной точности. Малые абразивные частицы шлифуют поверхность на низких/средних скоростях.
- Хонинг: полирует и гладдит поверхность. Также корректирует незначительные ошибки геометрии зубьев.
- Скобывание (Shaving): снимает сверхтонкие слои для гладкого профиля. Дорого, поэтому редко в серийном производстве.
- Закаливание/бурирование (Burnishing): по сути — сглаживание поверхности компрессией.
Обратитесь к RapidDirect за лучшими услугами производства шестерен
Производство шестерен — высокоспециализированная область, требующая экстремальной точности. Шестерни — критичный компонент любой механической системы, даже минимальный дефект может иметь катастрофические последствия. Выбор подрядчика требует осторожности.
RapidDirect — сертифицированный по ISO сервис с наиболее опытной командой, дающий лучшую производительность по конкурентоспособной цене. Предлагаем передовые услуги производства шестерен.
От крупных шестерен для промышленных станков до мельчайших компонентов для нишевых применений — RapidDirect дает нужное сочетание навыков, опыта и качества. Свяжитесь с нами сегодня — получите предварительную котировку за несколько часов.
Станок с ЧПУ
- Производство против производства (Production): ключевые различия объяснены
- Сборка (Joining) против формования (Forming) в производстве: ключевые различия
- Робототехника: Драйвер продуктивности и ревитализации производства для будущего
- Почему проактивное техническое обслуживание оборудования повышает эффективность и экономит затраты в произ…
- Ключевые производственные процессы по отраслям: передовые техники для повышения продуктивности
- Ключевые производственные процессы по отраслям — практическое руководство
- Топ-3 передовых финишных технологии, революционизирующих производство шестерен
- Как автоматизация трансформирует производство: Повышение эффективности и сокращение затрат
- Как аддитивное производство революционизирует промышленное производство
- Передовая робототехника: трансформация промышленного производства для большей гибкости