



4 главных соображения при выборе фрезы для пазов (Keyseat Cutter)
Фрезы для пазов (Keyseat Cutters), также фрезы Вудруффа, для шпоночных пазов и Т-образных пазов — часто используемый тип режущего инструмента. Некоторые операции непрактичны или невозможны без них. Если вам нужен такой инструмент, полезно знать, когда и как выбрать правильный и как пользоваться им верно.
Геометрия фрезы для пазов
Выбор правильного инструмента часто сложнее, чем подобрать диаметр и режимы. Прочность фрезы для пазов критична, особенно в сложных приложениях и трудных материалах.
Как и любой инструмент, больший вылет делает его более подверженным дефлексии и сколу. Нужно использовать инструмент с минимально допустимым вылетом для максимальной прочности.
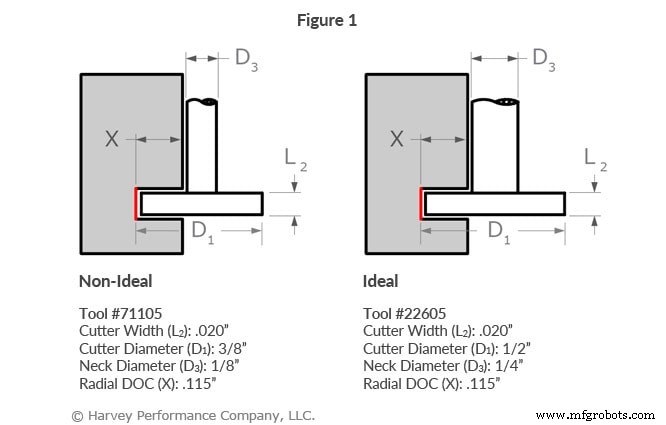
Диаметр шейки фрезы для пазов сильно влияет на производительность. Тонкая шейка позволяет сравнительно большую радиальную глубину резания (RDOC) и больше зазора, но делает инструмент слабее. Толстая шейка уменьшает RDOC, но сильно укрепляет инструмент. Когда зазоры позволяют, выбирайте фрезу с более толстой шейкой и большим диаметром режущей части вместо тонкой шейки и меньшего диаметра (Рисунок 1).
Ширина реза также влияет на прочность. Чем больше ширина реза, тем инструмент более подвержен дефлексии и сколу из-за увеличенных сил — большая ширина означает большую длину зацепления. Особо осторожно используйте самый прочный инструмент и малую RDOC при большой ширине реза.
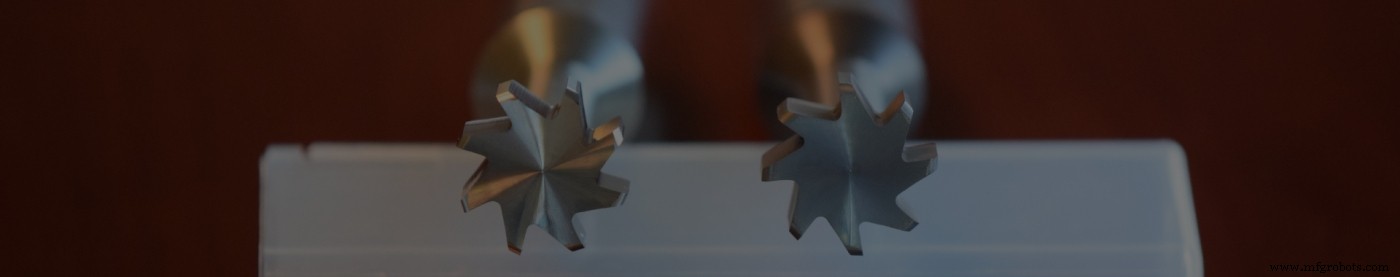
Геометрии фрез для пазов Harvey Tool
Радиальная глубина резания
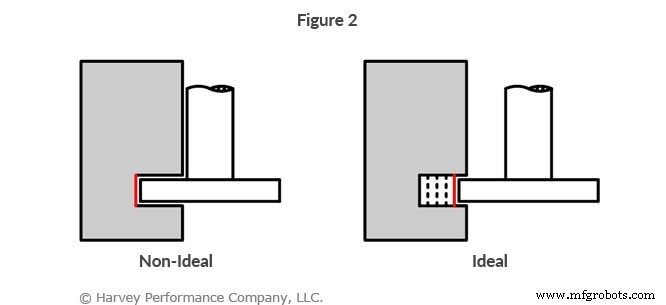
Понимание RDOC фрезы для пазов критично для выбора инструмента, но понимание того, как оно влияет на траекторию, необходимо для оптимальных результатов. Заманчиво сделать разрез за один проход на максимальной RDOC, но это увеличит напряжение в инструменте, ухудшит чистоту и может привести к катастрофическому поломке. Почти всегда лучше использовать малую глубину и делать несколько проходов (Рисунок 2).
При сомнениях о правильной RDOC для вашего инструмента и приложения, обратитесь к режимам резания производителя. Режимы Harvey Tool для фрез для пазов учитывают размеры инструмента, материал заготовки, операцию и др.
Желаемый размер паза
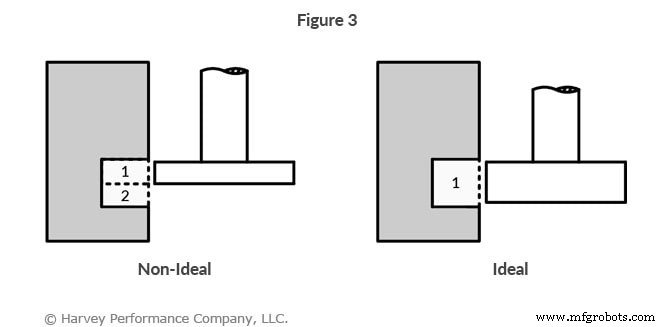
Некоторые механики используют фрезы для пазов для обработки пазов шире ширины реза. Это делается несколькими проходами: например, фреза с шириной 1/4" создает паз 3/8". Это возможно и экономит на инструменте, но результат неоптимален. Идеально фреза для пазов должна делать паз, равный своей ширине — операция быстрее, меньше свидетельствующих следов, лучше чистота (Рисунок 3).
Застребленная геометрия зубьев фрезы для пазов
Когда нужна больше универсальность, рассмотрите застребленные версии. Фронтальные и задние подточки позволяют резать не только по внешнему диаметру, но и торцом и задом головки. Когда обстоятельства не позволяют использовать ширину реза, равную итоговым размерам паза (как сказано выше), застребленный инструмент может двигаться осево в пазе, расширяя его.
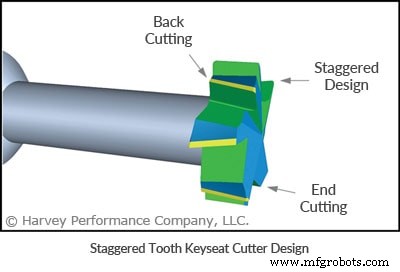
Обработка трудных или липких материалов может быть сложной, и застребленная фреза для пазов сильно помогает производительности. Скошенные пеньки снижают силы резания и дают превосходную чистоту за счет снижения гармоник и трепета.
Сложно найти идеальную фрезу для паза? Harvey Tool предлагает более 2100 вариантов: диаметры режущей части от 1/16" до 1-1/2", ширины реза от 0,010" до 1/2".
Станок с ЧПУ
- Ключевые математические константы: число Эйлера (e) и Пи (π) — применения и определения
- Ключевые принципы дизайна для оптимизации металлических 3D-печатных деталей
- Насколько горячим может стать плазменный резак: понимание экстремальных температур за металлорезкой
- Мастерство трохоидального фрезерования: подробное руководство
- 6 ключевых факторов при выборе машиностроительного цеха
- Топ-4 соображения для надежного ремонта конвейерной ленты
- Основные советы для успешной сборки печатных плат
- Незаменимые станки для заточки режущего инструмента для каждого машиностроительного цеха
- Настольная шлифовальная станок для инструментов: назначение, виды и преимущества
- ЧПУ-шлифовальные станки для инструментов: функции, применение и преимущества