



Освоение компенсации режущего инструмента: G41 vs G42 для точной ЧПУ-обработки
ЧПУ-обработка — крупный бизнес. Оценка на 2020 год: $81,95 млрд, прогноз к 2028 — $128,4 млрд.
Рост движется большим спросом на высокоточные детали вслед за технологическим прогрессом и кастомизацией. Не говоря уже о требованиях устойчивости и строгих стандартах авиации, медицины и военного дела.
Конвергенция технологий и спрос на более высокие допуски заставляет точных производителей максимально использовать каждый инструмент для соответствия ожиданиям. От выбора правильных характеристик прочности материала, станка, качества оснастки — компании под давлением достичь большей точности во всех деталях.
И одним из таких методов является компенсация режущего инструмента.
Что такое компенсация режущего инструмента?
Компенсация режущего инструмента (cutter comp) или Cutter Diameter Compensation (CDC) позволяет программно корректировать траекторию на ЧПУ-станке для большей точности и компенсации характеристик станка, инструмента или материала.
Смещая центральную линию от вала инструмента к режущему краю, программа может использовать геометрию для определения направления смещения вместо центральной точки вала.
Одно преимущество — одна программа для инструментов разного диаметра. Также позволяет компенсировать размер инструмента, его износ и деформацию. Это делает компенсацию критичной для качества, точности и универсальности.
Компенсация также служит дополнительной защитой точности. Многие CAD-системы автоматически рассчитывают траектории для сложных деталей. Хотя это делается точно, это не позволяет оператору использовать другой инструмент для экономии времени на смену. Также может не учитывать износ инструмента для точной резки даже слегка изношенным инструментом.
Компенсация использует G-коды для определения фактического смещения. Это может быть компенсация диаметра или радиуса в зависимости от реза и размера инструмента. Центральная линия всегда задается на основе радиуса инструмента — иначе деталь будет недøreзана.
В сложных геометриях или контурах форма инструмента и программирование могут не дать требуемой точности. Здесь компенсация вступает в дело. Если разрез равен или меньше радиуса инструмента, используется радиус как смещение. Если размер инструмента и требуемый разрез больше радиуса, смещение диаметра может использовать центральную линию для определения оптимального пути.
Когда использовать компенсацию режущего инструмента?
ЧПУ-станки выполняют G-код для определения траектории. Но часто нужны незначительные корректировки для учета деформации или износа. Компенсация позволяет микро-корректировки без смены инструмента или переписывания G-кода.
Вручную вводя диаметр инструмента в управление станка, можно перекалибровать позицию. Часто не нужно менять инструмент или переставлять его в каретке.
Детали с обширными контурами или сложными геометриями — кандидаты для компенсации. Пример — обсуждение кончика инструмента. Поскольку координаты центра кончика часто определяют установочные координаты, программа может не отражать реальные координаты режущего края. Если размер детали влияет на разрез на кончике, компенсация может быть использована.
Как использовать компенсацию режущего инструмента
Компенсацию можно эффективно использовать на вручную программируемых ЧПУ-станках для точности без излишних смен инструментов и корректировок. Автоматизированные ЧПУ также используют компенсацию для точности. G-коды позволяют сократить производственное время, исправить ошибки и уменьшить ручную фрезеровку.
ЧПУ считывает G-код для позиционирования режущего инструмента относительно детали на основе диаметра инструмента, из которого получает радиус. Оператор вводит диаметр вместо ручного расчета компенсации радиуса из таблицы смещений, снижая человеческий фактор и экономя время.
Коды корректировки:
- G41 — левая компенсация (левее траектории инструмента).
- G42 — правая компенсация (правее траектории).
- Если за G-кодом следует D-код, смещение использует диаметр. D-код сообщает станку, какой инструмент использовать, и управление рассчитывает смещение по диаметру инструмента.
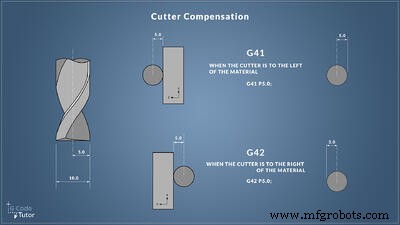 Источник
Если кода нет, программирование использует радиус инструмента. Это различие позволяет использовать инструмент большего диаметра для требуемого реза, так как компенсация радиуса и смещение могут быть определены математически ЧПУ.
Подъемное фрезерование (Climb Milling)
Необходимая компенсация может зависеть от типа фрезерования — подъемное или традиционное. В подъемном фрезеровании резание в том же направлении, что и подача заготовки, кончик бьет в заготовку в верхней точке реза. Метод требует меньше перерезки, так как стружка опадает за резаком. Эффективнее по потреблению энергии, инструменты служат до 50% дольше.
Подъемное фрезерование часто используется в автоматизированных ЧПУ. Хотя зазор (backlash) всегда рассматривается, детали обрабатываются легче. Процесс дает лучшее качество поверхности и требует меньше компенсации.
Традиционное фрезерование (Conventional Milling)
Большинство современных ЧПУ-фрезеров используют подъемное фрезерование. Но традиционное может потребоваться, если заготовка требует закалки деформацией, так как метод генерирует тепло. Оно также вызывает больший износ инструмента, и резак перерезает много стружки.
Ручные ЧПУ со традиционным фрезерованием можно запрограммировать с компенсацией через таблицу смещений для решения многих задач. Оператор выбирает значение из таблицы инструментов и вводит его. Это снижает ручной аспект смены оснастки или постоянных перепроходов для доводки до спецификации.
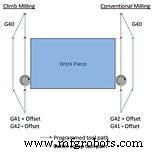 Источник: MachMotion
Различные методы использования компенсации
Тип и цель компенсации зависят от направления требуемого действия. Большинство ЧПУ позволяют компенсацию в двух осях — X/Y или X/Z.
Радиус режущего инструмента должен быть перпендикулярен зоне реза. Компенсация также учитывает разницу между запрограммированной и реальной траекторией относительно диаметра инструмента. В этом случае компенсация следует по той же траектории.
Например, если используется переточенный резак с убранным диаметром 0,10 мм при заточке, компенсация повторит траекторию с реальным радиусом и положительным смещением для устранения дополнительных 0,10 мм.
Компенсация также используется для инструмента с большим диаметром. ЧПУ считывает реальный диаметр и корректирует отрицательным значением, позволяя большему инструменту сделать тот же разрез через диаметральное смещение.
Автоматизация и мониторинг упрощают компенсацию
Компенсация используется и автоматизированными ЧПУ, и вручную программируемыми станками. Но учитывайте факторы: станок должен быть запрограммирован G41 или G42 для выполнения входных/выходных движений (ramp-on/ramp-off), требуемых в компенсации. Альтернативно, команда G40 «Off» должна следовать, чтобы компенсация не срабатывала там, где не нужна.
Хотя компенсация — мощный инструмент для точных деталей, при ручном использовании остается открытой для человеческих ошибок. Оператор может программировать компенсацию через P-коды для ручного задания радиуса.
Но это требует знания радиуса инструмента, уверенности в его идеальном состоянии и понимания требований программирования. Используя G41 или G42, ЧПУ можно запрограммировать на автоматическое применение компенсации на основе измерения переменных. Это экономит время и труд, снижает вероятность ошибок в ручных расчетах по таблице инструментов. Автоматизируя компенсацию, станки выполняют работу точнее.
Максимальная отдача от вашей оснастки
Инструментальный мониторинг помогает точным производителям лучше понимать и использовать полный ресурс инструментов, предотвращать простой от катаклизматических поломок и чрезмерных смен инструментов, и значительно снижать брак из-за изношенных инструментов.
BC Machining, производитель металлических деталей, выпускал такой объем брака, что вынуждены были работать станки на 200% мощности для выполнения планов. Без видимости износа или предстоящих поломок BC Machining несла значительные затраты от брака и замены сломанной оснастки.
Для предотвращения брака и максимизации ресурса инструмента они партнерились с MachineMetrics. Читайте кейс, как BC Machining практически устранила брак от износа инструментов, значительно сократила время переустановки и сэкономила $72к в год на станок.
Промышленные технологии
- Фрезерование: определение, процесс и ключевые операции
- Револьверные и карусельные токарные станки: особенности, история и применение
- Строгальные станки: определение, составные части и классификация
- Понимание NC-обработки: определение, процесс и ключевые преимущества
- Сварка трением с перемешиванием (FSW): процесс, преимущества и применение
- Механическая обработка: определение, процесс и ключевые инструменты
- Освоение проектирования печатных плат для Интернета вещей: Полное руководство
- Предотвращение дефекта «J-hook» на штампах: причины, симптомы и решения
- Настольная шлифовальная станок для инструментов: назначение, виды и преимущества
- ЧПУ-шлифовальные станки для инструментов: функции, применение и преимущества