



4 ключевых решения при выборе фрезы для скругления углов
Фреза для скругления углов (Corner Rounding End Mill) обычно используется для создания заданного радиуса на детали или в финишной операции для снятия острых кромок и заусенцев. Перед выбором инструмента обдумайте следующие моменты. Правильный выбор даст прочный инструмент с долгим ресурсом и нужные размеры на детали. Ошибка приведет к неточностям и плохому результату.
Выбор правильного диаметра пилота
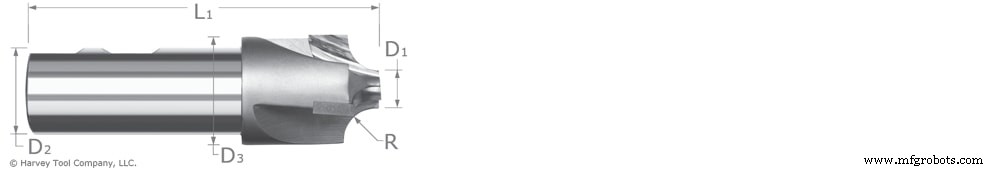
Диаметр пилота (D1 на рисунке) определяет возможности инструмента. При большем диаметре пилота инструмент работает на более низких оборотах. При меньшем — быстрее, за счет большего эффективного диаметра режущей части. Эффективный диаметр реза определяется формулами в зависимости от соотношения радиус/пилот:
Для соотношения Радиус/Пилот < 2,5: Эффективный диаметр = Диаметр пилота + Радиус
Для соотношения Радиус/Пилот ≥ 2,5: Эффективный диаметр = Диаметр пилота + 0,7 × Радиус
Большие пилоты прочнее за счет большего материала за радиусом. Маленький пилот может понадобиться для зазора в узких пазах или отверстиях. Маленькие пилоты также позволяют более резкие повороты при обработке внутренних углов.
Фасонная или обычная фреза для скругления
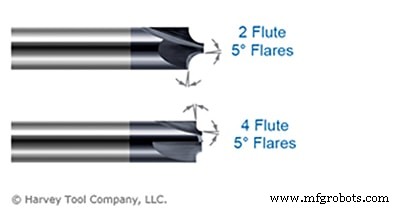
Создание полного радиуса может оставить ступеньку или перерез на детали. Это случается, если инструмент не идеально настроен или есть малый биение/вибрация. Легкая фаска 5° на пилоте и плече плавно смешивает радиус на детали и избегает перереза.
Фасонная фреза оставляет неполный радиус, но прощает ошибки. Также дает чистую поверхность и не требует второй финишной операции. Обычная фреза оставляет полный радиус, но требует больше времени на настройку, чтобы избежать ступеньки.
Фронтальная или задняя фреза
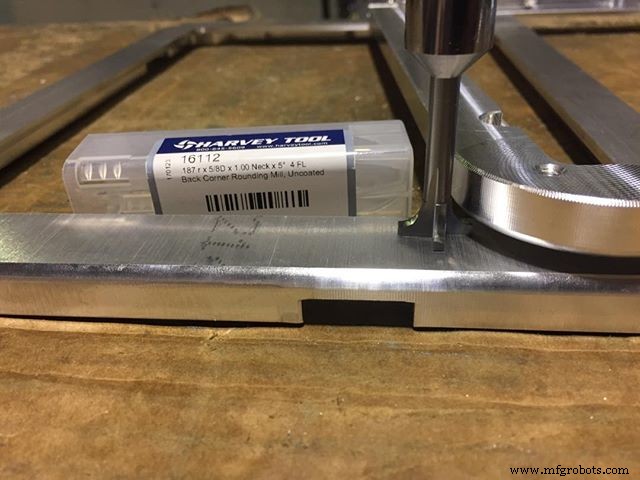
Выбор между фронтальной фрезой для скругления и задней зависит от расположения обрабатываемой зоны. Задняя фреза используется для скругления участка, обращенного в сторону, противоположную шпиндель. Деталь можно перевернуть и использовать фронтальную фрезу, но это увеличивает время и цикл. При использовании задней фрезы убедитесь в зазоре для диаметра головки и правильной длине вылета. Если зазора нет, деталь придется переустанавливать.
Число пеньков
Инструменты часто предлагаются с 2, 3 и 4 пеньками. 2 пенька — для алюминия и цветных металлов, хотя 3 пенька быстро становятся популярнее для этих материалов: они мягче сталей, поэтому большую стружку можно снять без вреда ресурсу. 4 пенька выбирают для стали — распределяют износ по большему числу зубьев. 4-пеньковые версии также позволяют выше подачи по сравнению с 2- или 3-пеньковыми.
Итог по выбору фрезы для скругления углов
Лучшая фреза зависит от задачи. В общем, выбирайте инструмент с максимально возможным диаметром пилота — он прочнее и требует меньше мощности за счет большего эффективного диаметра. Фасонная фреза предпочтительна для смешения, если деталь может иметь неполный радиус: это прощает ошибки и экономит время настройки. Если нет — используйте обычную. Выбор числа пеньков во многом дело предпочтения. Мягкие материалы — меньше пеньков. Чем тверже материал, тем больше пеньков нужно.
Станок с ЧПУ
- C-frame VMC vs Portal Mill: почему портальные фрезерные превосходят консольные
- Экспертное руководство по устранению неисправностей фрезеров: предотвращение износа и поломок
- 8 распространенных ошибок, сокращающих срок службы фрезы
- Продление срока службы концевой фрезы: проверенные стратегии против поломок и затрат
- Выбор между сверлами и фрезами: ключевые рекомендации
- Освоение подач для однозубецких фрез: когда замедлять, а когда ускорять
- Максимизация эффективности с проверенной стратегией обработки однозубецкой фрезой
- Как радиус угла влияет на точность и стоимость ЧПУ-обработки
- Вставные фрезы (Insert End Mills): полное руководство по эффективности и производительности
- Полный справочник M-кодов Haas Mill: функции, настройки и применение