



11 мифов о подшипниках, развенчанных экспертами: как избежать частых отказов
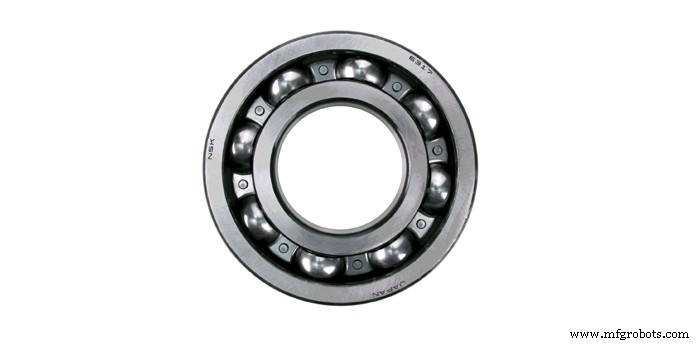
Сердце каждой промышленной машины — её подшипники. Однако вибрация, шум, драг и перегрев — частые симптомы отказа подшипников. Большинство поломок происходят из-за плохой смазки или загрязнения, но давно устоявшиеся мифы, передаваемые поколениями персонала обслуживания, часто маскируют реальные причины. Ниже 11 самых всепроникающих заблуждений — и экспертное руководство, которое вам нужно, чтобы устранить их.
1. Забивание подшипника молотком допустимо. Прямой удар вмятину дорожку, создает шум и драматически сокращает жизнь подшипника. Если посадка тесная, сначала проверьте диаметр вала и удалите заусенцы, грязь или коррозию. Используйте пресс для нахождения подшипника, применяя равное давление к лицевой стороне внутреннего кольца для сохранения геометрии дорожки.
2. Офф-шелф TGP валы — самый безопасный выбор. Ключ — соответствовать допуску вала требуемому диаметру и крутизне. Всегда консультируйтесь с рекомендациями производителя и измеряйте или специфицируйте точный диаметр.
3. Ручной затяг установочных винтов по одному нормально. Недозатяг позволяет подшипнику скользить; перезатяг деформирует дорожку или трескает внутреннее кольцо. Применяйте крутящий момент в последовательности: первый установочный винт на половину спецификационного момента, второй на полный момент, затем вернитесь к первому и затяните на полный момент.
4. Подшипники никогда не должны быть горячими. Типичные рабочие температуры варьируются от 27 °C до 66 °C, хотя некоторые применения работают выше или ниже. Большинство подшипников рейтингованы от –29 °C до 121 °C. Смазка, уплотнения или теплостабилизирующие обработки могут расширить этот диапазон. Нормально, что подшипники скачут до 10 °C при запуске или сразу после пере смазки; стационарные температуры вернутся, когда излишки смазки вытекут через уплотнения.
5. Чем больше подшипник, тем лучше он работает. Крупные единицы могут предлагать более высокую усталостную жизнь, но если нагрузка никогда не достигает минимального проектного требования, катящиеся элементы будут скользить, генерируя тепло, износ и разрушение смазки.
6. Запечатанные или «смазанные навсегда» подшипники служат вечно. Жизнь смазки — ограничивающий фактор. Она зависит от скорости, нагрузки, температуры и экологического загрязнения. Выбор правильной смазки, обеспечение правильной установки и использование высококачественных уплотнений могут значительно продлить жизнь.
7. Ежегодная пере смазка адекватна. Обратитесь к руководству производителя, но реальные интервалы варьируются со скоростью, нагрузкой, температурой и загрязнением. Высокоскоростные или грязные применения могут требовать ежедневной или еженедельной смазки, тогда как слабо нагруженные, низкоскоростные подшипники в чистых средах могут работать 12–24 месяца между сервисами. Мониторьте производительность и корректируйте интервалы соответственно.
Пере смазка восполняет смазку, деградирующую под температурой, или удаляет загрязнения, накапливающиеся во время работы.
8. Смазку нужно добавлять, пока она не начнет вытекать из уплотнения. Заполнение полости может поднять рабочую температуру и создать давление, выдавливающее уплотнения. В низкоскоростных или сильно загрязненных сценариях полное заполнение может улучшить производительность, но это решение должно основываться на прикладном опыте.
9. Шум указывает на выходящий из строя подшипник. Шум почти всегда сигнализирует о внутреннем повреждении. Добавление смазки может предложить временное облегчение, но шумный подшипник должен быть инспектирован и заменен немедленно. Идентифицируйте и адресуйте корневую причину для предотвращения повторения.
10. Любая смазка подойдет. Смазки отличаются загустителями и вязкостями. Например, электродвигатели часто используют полиуреевые загустители, в то время как корпусные шаровые подшипники обычно используют литий-комплексные загустители. Несовместимые смазки могут снизить производительность или вызвать отказ.
11. Просто закачайте смазку через ниппель. Чистите смазочный ниппель и наконечник пистолета перед каждым применением. Окуните наконечник в масляную ванну или закройте пластиковым колпачком для предотвращения загрязнения. Хорошее здоровье подшипников движет заводской готовностью и OEE. Если вы не достигаете ожидаемой жизни, консультируйтесь с производителем подшипников для поддержки выбора и устранения неисправностей.
Эта статья предоставлена Emerson Industrial Automation, Power Transmission Solutions, базирующейся в Флоренс, Кентукки, с канадскими офисами в Рексдейл и Юньйонвилль, Онтарио. Иан Рубин — директор по маркетингу корпусных подшипников для Sealmaster, System Plast и Browning-брендированных продуктов. Посетите https://powertransmissionsolutions.com.
Техническое обслуживание и ремонт оборудования
- Разрушение 4 распространенных мифов о ЧПУ-финишных инструментах
- Как неправильная смазка может вызвать отказ подшипника
- Смазывать или не смазывать: лучшие практики смазки подшипников электродвигателей
- Пошаговое руководство по безопасному снятию подшипника для ремонта
- RobotWorx доказывает: б/у промышленные роботы дают производительность, надежность и экономию
- Устранение отказов подшипников: как стратегические партнерства повысили надежность и сэкономили $230 тыс.
- Предварительная нагрузка шарикоподшипников: повышение точности, снижение шума и улучшение характеристик
- 8 мифов о металлическом производстве: правда за индустрией
- Температурная карта подшипников: оптимальные диапазоны работы и рекомендации по смазке
- Мифы промышленной автоматизации: разделение фактов и вымысла