



TEEP: стратегический KPI для планирования и управления мощностями
Инструментальные ящики созданы для одной цели: дать вам правильный инструмент в нужное время. Однако полагаться на один инструмент ограничивает ваши возможности. Точно так же команда ТО, отслеживающая только один KPI, может упустить возможности для повышения производительности завода.
В этой статье мы рассмотрим Total Effective Equipment Performance (TEEP) и то, как он вместе с OEE и OOE помогает лидерам ТО оптимизировать планирование и повысить выпуск продукции.
Что такое TEEP?
TEEP принадлежит к той же семье KPI, что и Overall Equipment Effectiveness (OEE) и Overall Operations Effectiveness (OOE). Все три метрики сочетают производительность, качество и доступность для оценки работы оборудования. Ключевое различие лежит в том, как каждая метрика определяет доступность.
TEEP измеряет потенциальную мощность актива, рассматривая доступность как отношение фактического производственного времени к полному календарю 24/7/365. Он отвечает на вопрос: «Сколько мы могли бы произвести, если бы планирование не было ограничено?»
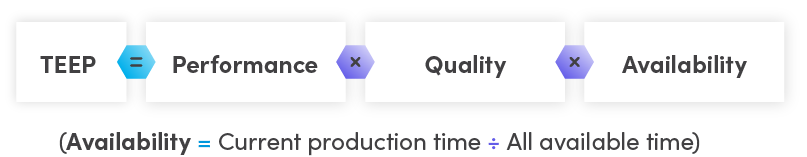
Математически TEEP = производительность × качество × доступность, где доступность = (текущее производственное время) ÷ (все доступное время). Например, если станок работал бесперебойно неделю и производил идеальные детали, его TEEP = 100%. Если тот же станок работал 16 часов в сутки, доступность = 16 ÷ 24 = 67%. При производительности 90% и качестве 88% TEEP ≈ 0,9 × 0,88 × 0,67 ≈ 53%.
Поскольку большинство заводов не работают круглосуточно, TEEP предоставляет ценный бенчмарк для оценки неиспользуемой мощности.
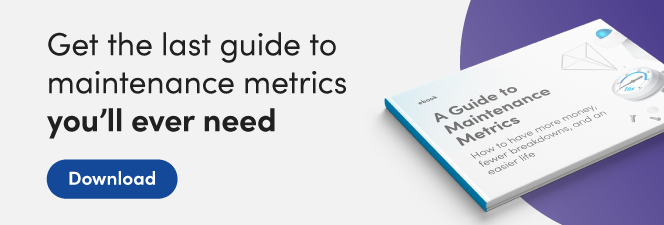
TEEP vs OEE
OEE, самый широко используемый KPI, измеряет текущую производительность актива. Его компонент доступности рассчитывается как (фактическое время работы) ÷ (запланированное производственное время). Таким образом, OEE отражает реальную операционную реальность, тогда как TEEP проецирует максимально достижимый выход.
Поскольку OEE привязан к существующему графику, он дает немедленное понимание того, могут ли корректировки доступности, производительности или качества освободить дополнительную мощность. Заводы часто мониторят OEE в реальном времени для непрерывного улучшения.
TEEP vs OOE
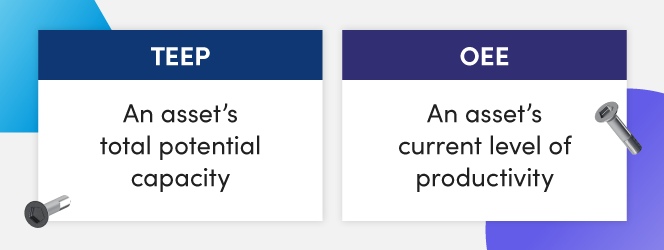
Overall Operations Effectiveness (OOE) расширяет OEE, включая не запланированные простоя в расчет доступности: доступность = (фактическое производственное время) ÷ (запланированное производственное время + не запланированные простоя). Это дает более полное представление об операционной эффективности.
Применение TEEP на практике
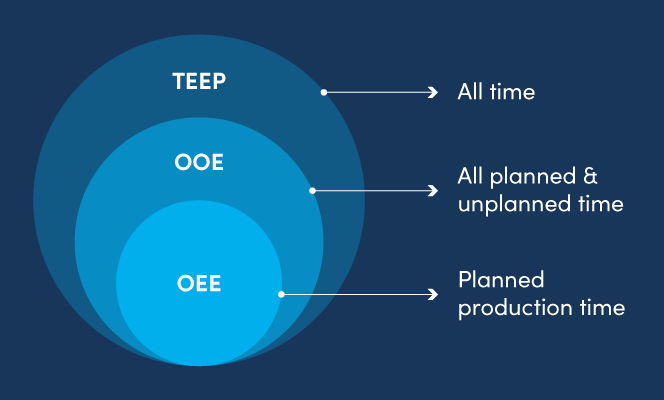
Рассмотренные вместе, TEEP, OOE и OEE образуют каскадную структуру: TEEP представляет общий потенциал, OOE отражает текущую производительность со всеми простоями, а OEE фиксирует настоящее состояние производства. Эта иерархия помогает командам определить, где изменения в планировании дадут наибольший прирост.
Мы поговорили со Стюартом Фергуссоном, директором по инженерии решений в Fiix, о применении этих метрик на уровне завода. TEEP на шаг отдален от чистого KPI ТО,
— объяснил он. Он ценен для руководителей заводов, потому что информирует высокоуровневые решения о планировании.
Типичные вопросы, на которые помогает ответить TEEP: «Стоит ли добавить смену?» «Ценно ли работать в праздники?» или «Что будет, если мы будем работать в выходные?»
Стюарт предупредил, что некоторые команды могут по умолчанию использовать TEEP, потому что расчеты OEE неполны. Например, если все ТО выполняется в выходные, и эти часы исключены из простоев OEE, метрика может выглядеть завышенной. Относя ТО к запланированным простоям, вы получаете более точный OEE и четкую картину реальной мощности.
Рассмотрим завод, сообщающий 90% OEE за пятидневную рабочую неделю. На первый взгляд это предполагает мало места для роста. Однако если все плановые ТО запланированы на выходные — часы, которые иначе были бы доступны для производства — эти дни фактически удаляются из уравнения мощности, искажая OEE вверх. Сравнение TEEP, OOE и OEE рядом раскрывает это скрытое ограничение.
Изучая дельты между этими метриками, можно выявить рычаги планирования,
— сказал Стюарт. Например, низкий TEEP относительно OEE указывает на то, что сдвиг или расширение операционных часов может освободить существенную мощность.
TEEP для планирования мощностей
TEEP наиболее эффективен, когда OEE достиг плато и нет очевидного способа улучшить текущие производственные графики. Он предоставляет бенчмарк для оценки того, сколько оборудование простаивает, и направляет решения об расширении смен, охвате праздников или выходной работы.
Однако Стюарт подчеркнул, что TEEP должен использоваться лицами, принимающими решения и способными влиять на планирование — операторы, например, не могут изменить 24-часовой календарь. Метрики должны быть действенными,
— отметил он. Если метрика вне контроля кого-то, она дает мало ценности.
Когда команды ТО, операторы и руководители заводов сотрудничают — используя свои метрики, такие как MTTR, для сокращения простоев — они могут системно повышать общую производительность оборудования. Вместе эти усилия рисуют целостную картину истинных возможностей завода.
Интегрируя TEEP в свой портфель KPI, вы получаете мощный инструмент для стратегического планирования, расширения мощностей и долгосрочного улучшения производительности.
Техническое обслуживание и ремонт оборудования
- Как сигнализация и маркировка движут надежность: практические стратегии для ТО и безопасности
- Как волонтерское лидерство топлит прогресс в обслуживании и надежности
- 5 ключевых драйверов отказа оборудования и проверенные стратегии превенции
- Создание устойчивой программы охраны труда и безопасности для менеджеров ТО
- Сварка электродом (Stick): оборудование, процесс и пошаговое руководство
- MQTT в промышленной автоматизации: практическое руководство для производителей
- Гальванизация: как цинковые покрытия продлевают срок службы металлических деталей
- Промышленные муфты: типы, применение и как выбрать правильную
- Микроконтроллеры PIC18: особенности, производительность и руководство по использованию
- Понимание референс-десигнаторов: как маркировать соединения сборки ПП