



Водорезное и абразивно-водорезное обработка: ключевые отличия и применение
Водорезная обработка (WJM) и абразивно-водорезная обработка (AWJM) — это оба процесса высокого давления и высокой скорости, используемые в различных отраслях — от металлообработки до текстиля и пищевой переработки. В то время как WJM опирается исключительно на чистую воду под давлением, AWJM усиливает этот поток абразивами, такими как аллюминий, оливин или гранат, чтобы резко увеличить режущую способность.
В WJM вода разгоняется до 2500–4000 бар с помощью интенсификатора, а затем подается через сопло малого диаметра. Сопло преобразует энергию давления в кинетическую, создавая струю, скорость которой может достигать 1000 м/с. Стабилизатор может быть добавлен для предотвращения расширения струи, а ловщик часто используется для поглощения остаточной скорости, защищая приспособления и улучшая качество поверхности. Поскольку сама струя является единственной режущей средой, WJM идеально подходит для мягких или пористых материалов, таких как кожа, полимеры, пищевые продукты и текстиль, но ей не хватает силы для резки металлов или керамики.
AWJM устраняет это ограничение, включив мелкие абразивные частицы в воду под давлением. Смесь формируется в выделенной камере смешивания (фокусирующей трубке) перед выходом из сопла. Хотя скорость струи остается сопоставимой с чистой водой, наличие абразивов обеспечивает микро-резающее действие, позволяя AWJM резать металлические и керамические пластины толщиной до 10 мм. Компромисс — дополнительная стоимость абразивов и вероятность внедрения частиц, что делает AWJM непригодным для гигиенических приложений, таких как пищевая переработка.
Сходства между WJM и AWJM
- Оба требуют высоконапорный насос и интенсификатор для поднятия воды до 2500–4000 бар.
- Скорость струи обычно около 1000 м/с в обоих процессах.
- Оба используют сопло для преобразования давления в кинетическую энергию, поддерживая желаемую дистанцию стойки (SOD) и угол вылета.
- Ловщики используются в обоих случаях для поглощения остаточной энергии струи и защиты приспособлений для закрепления деталей.
Ключевые различия
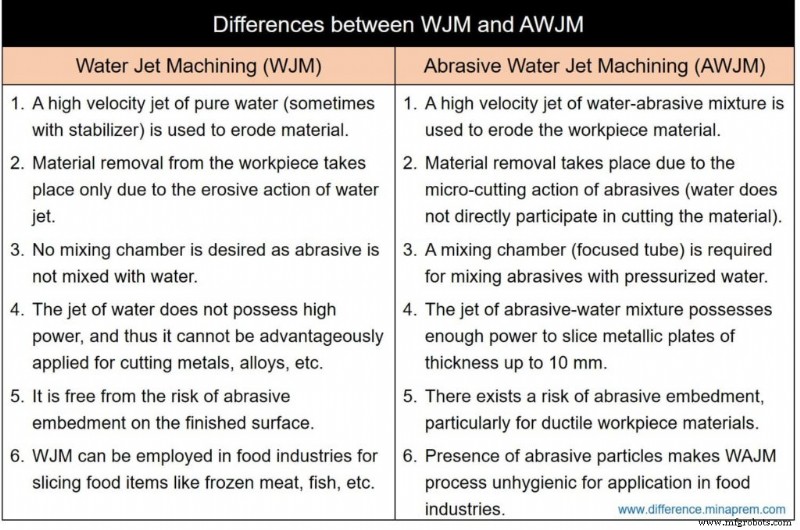
| Аспект | Водорезная обработка (WJM) | Абразивно-водорезная обработка (AWJM) |
|---|---|---|
| Режущая среда | Высокоскоростная чистая вода (иногда со стабилизатором) | Высокоскоростная водно-абразивная смесь |
| Механизм удаления материала | Прямая эрозия водяной струей | Микро-резание абразивами; вода выступает только как носитель и промыватель |
| Необходимость камеры смешивания | Камера не требуется | Требуется для смешивания абразивов в заданном соотношении |
| Режущие способности | Мягкие материалы: кожа, полимеры, пища, текстиль | Мягкие материалы + металлы, сплавы и керамика до 10 мм толщиной |
| Соображения стоимости | Нет затрат на абразивы; ниже операционные расходы | Дополнительная стоимость абразивов; более высокие общие расходы |
| Риск для целостности поверхности | Нет внедрения абразивов; отличное качество поверхности | Риск внедрения абразивов, особенно в вязкие заготовки |
| Гигиеническая пригодность | Безопасно для пищевой переработки (нарезка замороженного мяса) | Негигиенично из-за загрязнения абразивами; не рекомендуется для пищевой промышленности |
Ссылки
- Jain, V. K. (Year). Advanced Machining Processes. Allied Publishers Private Limited.
- Jagadeesha, T. (Year). Unconventional Machining Processes. I. K. International Publishing House Pvt. Ltd.
- Mishra, P. K. (Year). Nonconventional Machining. Narosa Publishing House.
Производственный процесс
- Непрерывные литейные машины и оборудование: индустриальный стандарт сталепроизводства
- Воздушные змеи: от Древнего Китая к современным паракрыльям
- Искусственное сердце: технологии, история и перспективы
- Основные практики безопасности при работе с гидравлическими тележками на складе
- Ключевая роль горна, мертвеца и отливки в работе доменной печи
- Зарядка автомобильного аккумулятора: время, методы и признаки износа
- Велосипед: эволюция, конструкция и будущие инновации
- Четыре проверенных метода локального гальванического напыления
- Горячая и холодная камера при литье под давлением: отличия, сплавы, вариации процесса
- Горячая и холодная прокатка: понимание процессов формовки металла