



Велосипед: эволюция, конструкция и будущие инновации
Основы
Велосипеды — один из самых массовых видов личного транспорта в мире, ~800 млн единиц — в 2 раза больше, чем автомобилей. Помимо перемещений, они питают фитнес, спорт, приключения. Энергетика: велосипедист тратит ~35 ккал/милю (22 ккал/км), авто — ~1860 ккал/милю (1156 ккал/км). Конфигурации бесчисленны: шоссейные, горные, стационарные, унициклы, трициклы, тандемы и др.
История
Леонардо да Винчи заэскизировал велосипедоподобную машину в 1490 г., но не строил. Первый практический «хобби-хорс» — конце XVIII века, Комт де Сиврак: Celerifere — деревянное двухколесное, ногами толкающееся. 1816 г. барон Карл фон Драйс добавил рулевое управление — европейская мания.
К 1840 шотландский кузнец Киркпатрик Макмиллан сделал педально-приводной двухколесный — 40 миль (64 км) без остановки, рекорд 140 миль (225 км) до Глазго. Два десятилетия позже француз Эрнест Мишо добавил педали и кривошипы — велозипед с деревянными колесами и железной рамой. Прозвище «костолом» — ключевой сдвиг к педальному приводу.
1860-е: шарикоподшипниковые втулки, металлические спицы, твердые резиновые шины, 4-ступенчатые переключения. Джеймс Стэнли 1866 г. «Пенни-Фартинг» — огромное переднее колесо, малое заднее, 70 фунтов (32 кг), $300 — премиальная инвестиция тогда.
1885 г. Джон Кемп Старли Rover Safety — равные колеса, цепная передача, ромбовидная рама, устранив опасный «колышек» переднего колеса Ординари. Пневматические шины Джона Бойда Данлопа, контробормоза (1898), фривил — дальнейшая эргономика.
К 1890-м ядро современного велосипеда сформировалось. Начало XX века — более прочные стальные сплавы, более тонкие трубы, переключатели с перекидными ножками, выше скорость и комфорт. После ВВII велосипеды отступили перед авто, но взлетели в 1970-х нефтяной кризис. Горные велосипеды родились от слияния широких «баллонных» шин и легких гоночных технологий, в итоге обогнав шоссейные. Гибриды объединили лучшее из обоих миров.
Сырье
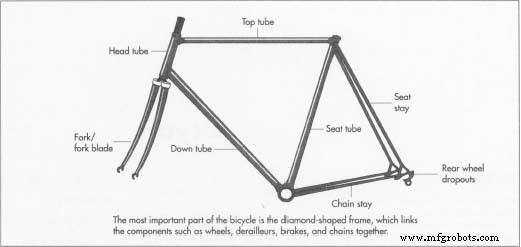
Ромбовидная рама — спина велосипеда, задающая прочность, жесткость, управляемость. Состоит из переднего треугольника (верхняя, сиденье, нижняя, рулевая трубы) и заднего (цепные, сиденьевые, выпадающие). Материалы эволюционировали: от тяжелой стали к легкому алюминию в 1970-х, затем к высокопрочным композитам — углеродному волокну — в 1990-х. Сталь и титан дают десятилетия долговечности, алюминий может усталостно разрушиться за 3–5 лет.
Компоненты — колеса, переключатели, тормоза, цепи — обычно нержавейка, из специализированных производителей.
Процесс производства
Бесшовные трубы начинаются как сплошные стальные бруски, просверленные и вытянутые в трубы. Затем их буттируют — утолщают в напряженных зонах, тонят в остальных — баланс прочности и веса. Трубы собирают вручную пайкой или машинной сваркой, композиты — клеевым составом. Мастера тонко настраивают геометрию и делают финальные правки.
Подготовка труб
- 1. Отжиг металла для размягчения, вывертывание для получения «пустотелых» заготовок, нагрев, декапирование в кислоте, смазка.
- 2. Замеры, резка, прецизионная среза под угол (митровка). Взрослые рамы 19–25 дюймов (48–63 см) от верха сиденья до центра каретки.
- 3. Надевают пустотелые на мандрель вытяжной прессы; проходят через филиры для утончения и удлинения (холодное волочение).
- 4. Формируют и конусуют трубы для заданных прочности, веса, эластичности.
Пайка, сварка, клеение
- 5. Соединяют трубы вручную или машиной. Пайка: нагревают муфты до ~1600 °F (871 °C), расплавляют латунное/серебряное наполнение для герметизации швов.
Выправка и очистка
- 6. Собранные рамы в приспособлениях (джигах), правят в горячем состоянии.
- 7. Удаляют излишки флюса кислотной декапировкой и шлифовкой.
- 8. Прецизионная перевыправка после остывания.
Финиш
- 9. Грунтовка, распыл эмали (ручной или электростатический), наклейки (декали) и лак. Опционально хромирование для эстетики и коррозионной стойкости.
Сборка компонентов
Переключатели и рычаги переключения
- 10. Рычаги на нижней трубе (шоссейные) или концах руля; кабели к переднему и заднему переключателям.
Руль, Vorbau, Steuerkopf
- 11. Болтовый руль на Vorbau в рулевой трубе; Steuerkopf (подшипники, чашки, контруounter-gайки) для плавного руления.
Тормоза
- 12. Ручки тормозов на руле; кабели к калиперам; намотка рулоновой ленты для хвата.
Седло и сиденьевой столб
- 13. Сиденьевой столб (сталь или алюминий) закрепляют в раме; седла теперь литуют из нейлона/пластика, кожа устарела.
Система педалей
- 14. Педальная группа передает усилия ног; состоит из педальных рук, звездочек, картриджа каретки. Педали крепятся к педальным рукам.
Колеса, шины, втулки
- 15. Производители следуют ISO стандартам по диаметру и размеру шины. Ободы сваркой стальных обручей; спицы вяжут на фланцах втулки.
- 16. Выправляют колесо радиально и поперечно; устанавливают ободную ленту, шину, камеру.
- 17. Задняя фривил-втулка позволяет катить без педалей.
- 18. Крепят колеса осями через втулку; фиксируют болтами или эксцентриковыми зажимами.
Будущее
Последние десятилетия ускорили инновации в велосипедах. Низкопрофильные рекумбенты дают высокую аэродинамику и безопасность, гибриды — вроде голландского «Ecocar» от Вима ван Вайнена — объединяют велосипед с автокомфортом. CAD симулирует усилия педалей и удары дороги, ускоряя прототипирование и доводя производительность.
Производственный процесс
- Что такое обработка на ВСО? Экспертный обзор вертикально-шлифовальных центров
- MIG против TIG сварки: выбор правильной дуговой техники для вашего проекта
- Ключевые соображения для высокообъемной швейцарской обработки
- Руководство по ЧПУ-прототипированию: точность, скорость и экономичное производство
- Экспертное производство валов: точные процессы и индивидуальные решения
- Пассивация нержавеющей стали: усиление коррозионной стойкости и производительности
- Классы и объекты в Java: практическое руководство
- 4 ключевых преимущества карбоновых электросамокатов Greg LeMond
- Развитие технологий композитных велосипедов: часть 2 — повышение прочности рамы и обода
- Арканзасский HIA Velo: создание прочных велосипедов из углеродного волокна