



9 ключевых причин ломания резец — как их избежать
01. Низкое качество резец
Качество включает материал, дизайн, термообработку, точность изготовления, покрытие. Примеры: большой скачок сечения при переходе, отсутствие фаски — концентратор напряжений → лом. Переход шейка в режущую часть слишком близко к сварному шву — наложение сварочных и структурных напряжений → лом. Неправильная термообработка: отсутствие прогрева перед закалкой, перегрев/перегар, несвоевременный отпуск, ранняя очистка — приводят к трещинам.
02. Неправильный выбор резец
Для твердых материалов — качественные резец: высокоскоростная сталь с кобальтом, твердый сплав, покрытые. Разные конструкции под разные условия: число, размер, угол стружеполучателей влияют на отход стружки.
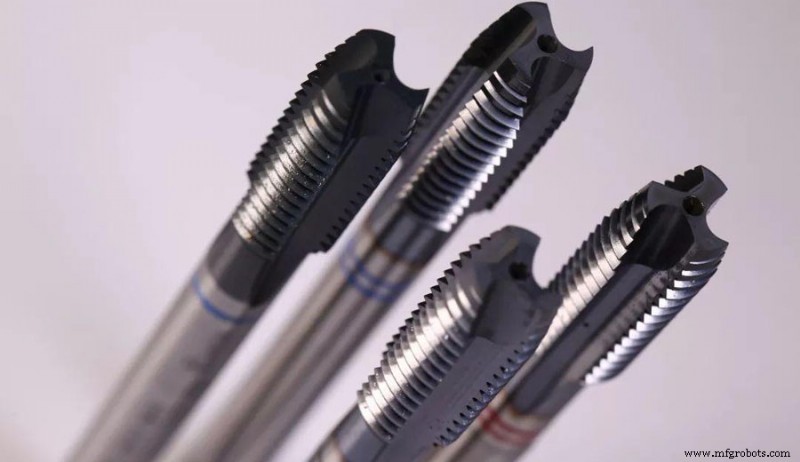
03. Несоответствие резец материалу заготовки
Внимание к этому растет. Раньше думали: импортное/дорогое = хорошее. На самом деле — подходящее = хорошее. С ростом новых материалов и сложности обработки ассортимент режущего инструмента расширяется. Выбирайте резец под конкретный материал перед работой.
04. Слишком малое диаметр основания отверстия
Пример: резьба М5×0,5 в черных металлах, резец режущий — сверло 4,5 мм. Если ошибочно взяли 4,2 мм — нагрузка на режущую часть растет → лом резец. Выбирайте диаметр по типу резец и материалу. Если точного сверла нет — берите чуть большее.
05. Проблемы материала заготовки
Нечистый материал, твердые включения, поры — резец теряет баланс и ломится мгновенно.
06. Станок не соответствует требованиям точности резец
Станок и оправка критичны, особенно для качественных резец. Только на точном оборудовании раскрывается потенциал. Частая проблема — нехватка коаксиальности. В начале нарезания ось шпинделя не совпадает с осью отверстия → большой крутящий момент → лом.
07. Плохое качество СОЖ и смазочных масел
Многие компании уже осознали это. Покупка иностранных станков и инструментов дает опыт: плохая СОЖ → заусенцы на деталях, снижение ресурса инструмента.
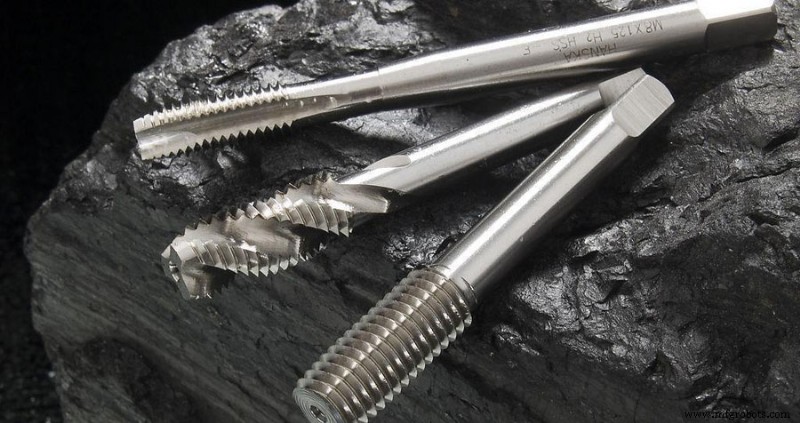
08. Нерациональные скорость и подача
При проблемах операторы часто снижают скорость и подачу → снижается точность резьбы, растет шероховатость, диаметр и точность неконтролируемы, заусенцы. Но слишком высокая подача → большой момент → лом.
Рекомендуемые скорости реза (м/мин):
Обычная сталь: 6–15
Закаленная/высокая твердость: 5–10
Нержавейка: 2–7
Чугун: 8–10
Меньший диаметр резец — верхняя граница, больший — нижняя.
09. Недостаточная квалификация оператора
Вышеперечисленное требует оценки оператором или обратной связи технологу. Но операторы часто не обращают внимания. Пример: слепая резьба, резец уходит на дно — оператор не замечает и продолжает подачу, или принудительно подает при плохом отходе стружки → лом.
Причин лома резец множество: станок, оправка, заготовка, процесс, патрон, инструмент. Найти истинную причину «на бумаге» часто невозможно.
Производственный процесс
- Цены на объемные смолы растут: ключевые драйверы и прогноз рынка
- Баланс инноваций и рисков IoT: ключевые инсайты с ведущей конференции
- Почему ЧПУ-обработка превосходит традиционные методы: 6 ключевых преимуществ
- Почему водорезная резка — лучший выбор для стекла: 3 ключевых преимущества
- Почему IoT необходим для управления активами: топ-3 выгоды
- 5 ключевых преимуществ IoT для удаленного мониторинга груза
- Почему каждой машиностроительной мастерской нужен ЧПУ-токарный центр: 4 ключевых преимущества
- Промышленные роботы: переломный момент для малых и средних предприятий
- Почему газоанализаторы должны быть в идеальном состоянии: 3 критические причины
- Почему машина течет маслом на стоянке: причины, диагностика и ремонт своими руками