



9 главных причин ошибок при механической обработке и как их избежать
С развитием интеллектуальной автоматизации заказов на механическую обработку становится всё больше, но не стоит спешить принимать любые заказы. При выполнении подходящего заказа могут возникнуть непредвиденные ошибки, наносящие огромные убытки крупным машиностроительным заводам. SANS Machining подвел итог девяти основным причинам ошибок при обработке заказов.
1. Ошибки станка
Основные ошибки станка: ошибка вращения шпинделя, ошибка направляющих, ошибка кинематической цепи.
Ошибка вращения шпинделя — изменение фактической оси вращения относительно её средней позиции в каждый момент, напрямую влияющее на точность детали. Причины: коаксиальность шпинделя, ошибки подшипников, их взаимной коаксиальности, биение шпинделя. Направляющие — база для определения взаимного положения компонентов и движения станка. Ошибки изготовления направляющих, их неравномерный износ и качество монтажа — главные факторы ошибки направляющих. Ошибка кинематической цепи — ошибка относительного движения элементов на концах цепи, вызванная ошибками изготовления и сборки компонентов цепи, а также износом в эксплуатации.
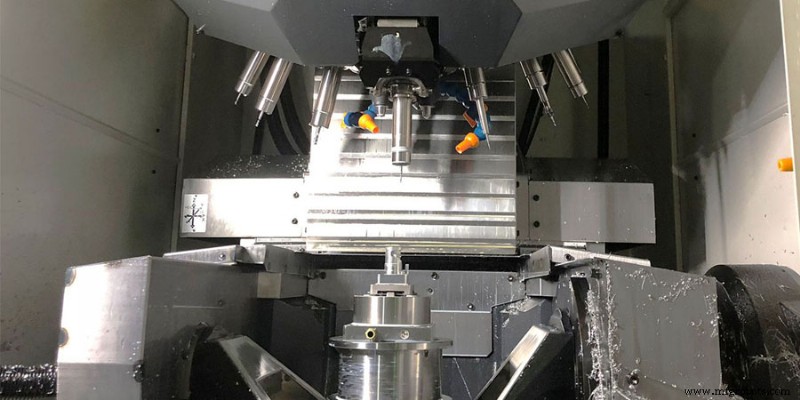
2. Ошибки режущего инструмента
Любой инструмент неизбежно изнашивается при резании, изменяя размеры и форму детали. Влияние геометрической ошибки инструмента зависит от его типа: при использовании инструментов фиксированных размеров (сверла, резьбовые резаки) ошибка изготовления инструмента напрямую влияет на точность детали; для общего назначения (токарные резаки) ошибка изготовления не влияет напрямую.
3. Ошибки оправки
Функция оправки — обеспечить правильное взаимное положение заготовки, инструмента и станка. Геометрическая ошибка оправки сильно влияет на ошибку обработки, особенно на ошибку положения.
4. Ошибки позиционирования
Ошибки позиционирования включают ошибку несовпадения баз и ошибку неточности изготовления позиционирующей пары. При установке заготовки на станке несколько геометрических элементов выбираются в качестве позиционирующих баз. Если позиционирующая база не совпадает с конструкторской (базой на чертеже для определения размера и положения поверхности), возникает ошибка несовпадения баз.
Позиционирующая поверхность заготовки и элемент оправки образуют позиционирующую пару. Максимальное изменение положения заготовки из-за неточности изготовления пары и зазора между элементами называется ошибкой неточности изготовления позиционирующей пары. Эта ошибка возникает только при способе наладки, при способе пробной резки она не возникает.
5. Ошибки, вызванные силами и деформацией технологической системы
Жесткость заготовки: Если жесткость заготовки относительно низка по сравнению со станком, инструментом и оправкой, под действием режущих сил деформация заготовки из-за недостаточной жесткости сильно влияет на ошибку обработки.
Жесткость инструмента: Жесткость наружного резака в направлении нормали к обрабатываемой поверхности очень велика, его деформацию можно пренебречь. При расточке малого отверстия шток фрезы имеет низкую жесткость, и сила с деформацией штока сильно влияет на точность отверстия.
Жесткость компонентов станка: Компоненты станка состоят из множества деталей. Подходящего простого расчетного метода жесткости нет, используют экспериментальные методы. На жесткость влияют: контактные деформации стыковочных поверхностей, трение, низкожесткие элементы, зазоры.
6. Ошибки, вызванные термической деформацией технологической системы
Термическая деформация технологической системы существенно влияет на ошибку обработки, особенно в точной обработке и обработке крупногабаритных деталей. Ошибка от термической деформации может составлять до 50% от общей ошибки детали.
7. Ошибки наладки
В каждом переходе обработки технологическую систему необходимо наладить. Поскольку наладка не может быть абсолютно точной, возникает ошибка наладки. Взаимное положение заготовки и инструмента на станке обеспечивается наладкой станка, инструмента, оправки или заготовки. Когда исходная точность станка, инструментов, оправки и заготовок соответствует требованиям технологии без учета динамических факторов, ошибка наладки играет решающую роль в ошибке обработки.
8. Ошибки измерения
При измерении деталей в процессе или после обработки точность измерения напрямую зависит от метода измерения, точности измерительного прибора, заготовки, субъективных и объективных факторов.
9. Ошибки, вызванные внутренними напряжениями заготовки
Напряжения, существующие внутри детали без внешних сил, называются внутренними напряжениями. Появление внутренних напряжений переводит металл заготовки в высокоэнергетическое нестабильное состояние, которое инстинктивно стремится к низкоэнергетическому стабильному состоянию, сопровождаясь деформацией, из-за чего заготовка теряет исходную точность обработки.
Существует 9 причин ошибок при механической обработке. Сначала нужно понять эти 9 причин. При выполнении заказов на обработку необходимо максимально избегать влияния этих ошибок на заготовку, чтобы лучше гарантировать качество обработки.
Производственный процесс
- Освоение деревянного токарного станка: пошаговое руководство для начинающих
- Освоение обработки вязких материалов: проверенные советы для лучшей чистоты и срока службы инструмента
- Максимизация эффективности с проверенной стратегией обработки однозубецкой фрезой
- Почему ЧПУ-обработка превосходит традиционные методы: 6 ключевых преимуществ
- Мастерство CNC-обработки: проверенные стратегии дизайна для оптимальных деталей
- 7 ключевых покрытий режущих инструментов для высокой производительности ЧПУ
- Мастерство точной медицинской обработки: 8 ключевых техник для титана, кобальт-хрома и нержавеющей стали
- Освоение обработки суперсплавов: экспертные советы по резке самых твердых материалов
- Главные преимущества расточных станков для точной обработки
- Обработка графита: ключевые аспекты и лучшие практики