



Точные штангенциркули: базовый инструмент контроля в машиностроении
Качество — ключ к успеху. Любая обрабатывающая промышленность придает огромное значение качеству продукции. Поэтому контрольно-измерительные приборы критически важны. Сегодня представим штангенциркуль — базовый инструмент контроля в машиностроении.
Статья охватывает определение, метод чтения, хранение и меры предосторожности. Надеемся, будет полезно.
Определение штангенциркуля
Штангенциркуль (VERNIER CALIPER) — прибор для проверки и подтверждения размеров деталей при черновой и получистовой обработке, измерения деталей с большими допусками. Измеряет длину, внутренний и внешний диаметры, глубину. Состоит из основной шкалы (beam) и движущейся верниерной шкалы (vernier). Основная шкала — обычно в мм. Верниер имеет 10, 20 или 50 делений. По числу делений: 10-делительный, 20-делительный, 50-делительный. Длина верниера: 9 мм (10 дел.), 19 мм (20 дел.), 49 мм (50 дел.). На шкалах — два движущихся измерительных губки: внутренние (внутренний диаметр) и внешние (длина, внешний диаметр). Минимальные показания: 0,05 мм и 0,02 мм.
Как читать показания штангенциркуля
При измерении используют две шкалы: основную и верниерную (вспомогательную).
- Шкала стандартного верниера получена делением (n-1) делений основной шкалы на n равных частей.
- Стандартный верниер бывает 1/20 и 1/50.
Алгоритм чтения (см. иллюстрацию):
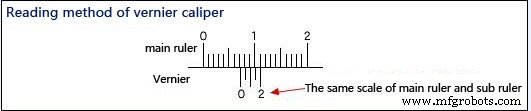
- Считывают значение основной шкалы, на которое указывает «ноль» верниера. → В примере между 7 и 8 мм → измеренное значение (7+α) мм.
- Находят деление верниера, совпадающее с делением основной шкалы. → На рисунке 4-е деление верниера совпадает.
- При верниере 1/20 одно деление = 0,05 мм. Умножают номер совпавшего деления на 0,05 для получения α. → α = 0,05 × 4 = 0,20 мм.
- Итог: 7 мм + 0,20 мм = 7,20 мм — измеренный размер.
Меры предосторожности при измерении
- Перед измерением проверить нулевую установку — совпадают ли нули верниера и основной шкалы при сомкнутых губках. Уточнить точность нуля.
- Часть, держащая измеряемый объект (внутренние/внешние губки), должна быть максимально близко к основной шкале.
- Измерительные поверхности (губки, глубиномер) должны правильно контактировать с объектом.
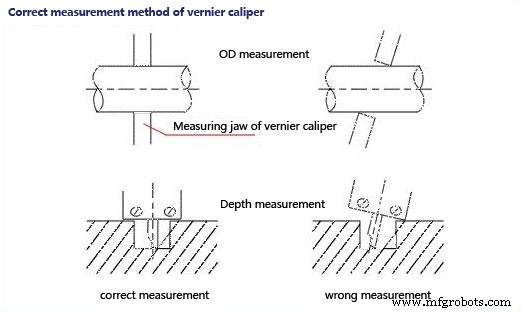
- Усилие измерения не слишком сильное/слабое — старайтесь использовать постоянную силу.
- Считывание шкалы под прямым углом.
- После использования вытирают грязь, хранят в месте с малыми колебаниями влажности и температуры для предотвращения деформации.
Способ хранения
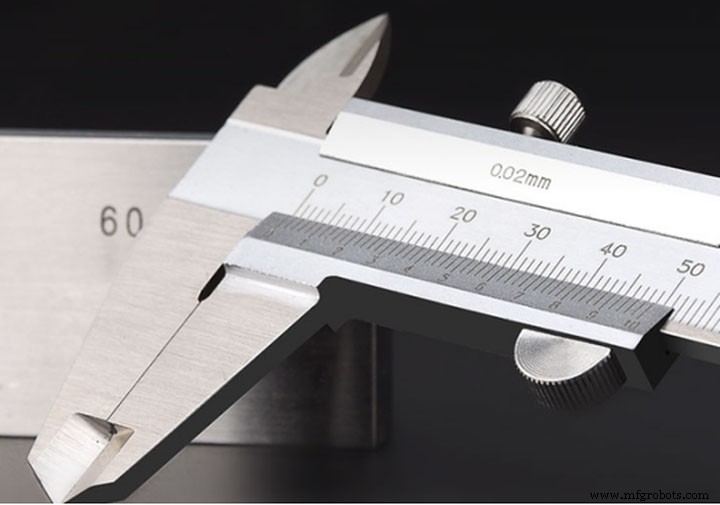
После использования вытирают ватной тканью. При длительном неиспользовании смазывают маслом/смазкой. Губки сомкнуты, зажимной винт затянут, кладут в чехол и закрывают.
Правила эксплуатации:
- Штангенциркуль — точный прибор. Обращаться осторожно, не удрать, не ронять. Не измерять шероховатые объекты — повреждение губок. Не хранить с режущими инструментами — царапины на корпусе. Хранить в сухом нейтральном месте, вдали от кислот/щелочей — коррозия.
- Перед измерением вытирают чисто, проверяют прямоту и целость измерительных поверхностей и кромки. При сомкнутых губках зазор отсутствует, нули верниера и основной шкалы совпадают — это калибровка нуля.
- При движении рамки ход должен быть свободным, не слишком вязким/слабым, без люфта. При фиксации зажимным винтом показания не должны меняться. Не забывайте ослаблять зажимной винт перед движением, но не слишком слабо — чтобы не выпал.
- Измерять без излишнего давления. Давление — лишь прикосновение губок к поверхности. Избыточное давление: губки гнутся/изнашиваются, объект деформируется эластично → неверный размер (внешний меньше реального, внутренний — больше).
- Чтение: держат горизонтально к яркому свету, взгляд максимально перпендикулярен гравюре — избегают ошибки параллакса.
- Для достоверности измеряют многократно: в разных направлениях на одном сечении. Длинные детали — измеряют по всей длине в нескольких местах.
Производственный процесс
- Что такое обработка на ВСО? Экспертный обзор вертикально-шлифовальных центров
- Ключевые стандарты качественного контроля для превосходства в ЧПУ обработке
- Контроль качества в CNC-обработке: методы, этапы и лучшие практики
- Выбор правильного центра обработки с ЧПУ для ваших применений
- Понимание вертикальной обработки: определение и ключевые концепции
- 5-осевое ЧПУ-фрезерование: точность и эффективность для сложных деталей
- Осваиваем штангенциркуль: точные измерения на практике
- Полное руководство по контролю и испытаниям сварных швов
- Нетрадиционная обработка: передовые технологии и применение
- От прототипирования к производству: Выбор между 3D-печатью и CNC-обработкой