



Износ режущего инструмента: боковой, лунный и вершинный износ
Износ режущего инструмента: механизмы и основные формы
Износ инструмента — неизбежное явление при металлорезе. Отказ инструмента происходит по трём сценариям:
- Лом от избыточных нагрузок/ударов
- Пластическая деформация или химическое изменение материала резака
- Постепенный износ: боковой (фланец), лунный (кратер), вершинный (нос)
Первые два вида критичны — их исключают правильным выбором режимов и запасом прочности. Постепенный износ можно только замедлить.
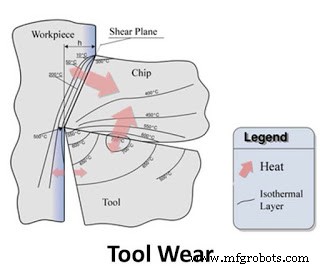
Механизмы износа
1. Абразивный износ
Твёрдые частицы в стружке (после отвердевания) работают как абразив, сдирая материал резака.
2. Адгезионный (присоедательный) износ
Горячая стружка скользит по передней поверхности, происходит микросварка и срыв частиц резака. Усиливается высоким трением и температурой.
3. Диффузионный износ
При высоких температурах атомы твёрдого материала (стружка) диффундируют в более мягкий резак.
4. Окислительный износ
Кислород воздуха реагирует с горячей поверхностью резака, образуя оксиды, которые сдираются стружкой.
5. Химическое разложение
При высоких t° и давлении меняется химический состав резака, падает твёрдость.
Основные формы постепенного износа
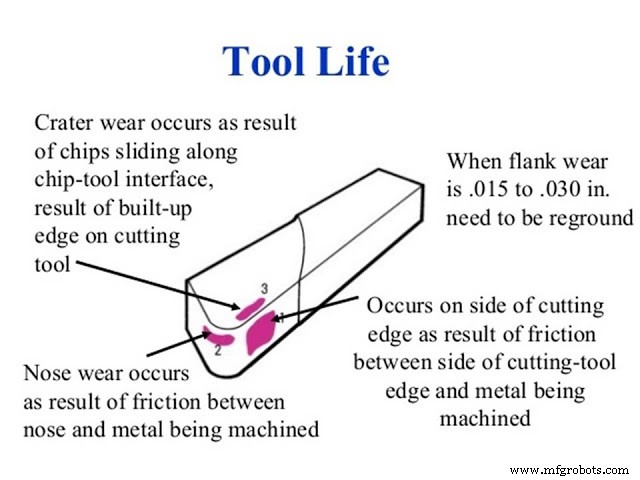 |
| Боковой, лунный и вершинный износ |
1. Боковой износ (Flank Wear)
Износ задней поверхности резака (фланца) за счёт абразивного действия наростов, микротвёрдых включений. Преобладает на низких скоростях резания. Критерий затупления — ширина износа VB.
2. Лунный износ (Crater Wear)
Ямка на передней поверхности на некотором расстоянии от режущей кромки. Характерен для вязких материалов (сталь) на высоких скоростях. Причина — абразив + диффузия. Преобладает на высоких скоростях.
3. Вершинный износ (Nose Wear)
Износ вершины резака (переход фланца в переднюю поверхность). Комбинация бокового и лунного износа. Критичен, так как вершина определяет геометрию штриха и чистоту поверхности.
Способы уменьшения износа
- Эффективное охлаждение и смазка (СОЖ) — снижение трения и температуры
- Инструмент из твёрдых сплавов с высокой устойчивостью к абразию, адгезии, диффузии (твердые сплавы, керамика, CBN, ПКВ)
- Оптимизация режимов резания (скорость, подача, глубина)
- Геометрия резака: увеличение переднего угла, радиуса вершины
Контроль износа и своевременная замена/переточка инструмента — залог стабильного качества обработки.
Производственный процесс
- Понимание поломок, износа и сколов режущего инструмента: причины, профилактика, решения
- Оптимизация работы штампов и матриц премиальными марками инструментальной стали
- Понимание отказов штамповочного инструмента: причины, профилактика, ремонт
- Понимание марок инструментальной стали: свойства и применение
- Инструментальная сталь: состав, производство и промышленные применения
- Продвинутые токарные центры и технологии станков с ЧПУ
- Твердосплавные инструменты и держатели: преимущества, применение и высокая производительность
- Настольная шлифовальная станок для инструментов: назначение, виды и преимущества
- ЧПУ-шлифовальные станки для инструментов: функции, применение и преимущества
- Механическая обработка: процессы, инструменты и применение