



Дюйеры и дюйерные стоки доменной печи: конструкция, функции и эксплуатация
Дюйеры и дюйерные стоки доменной печи
Цель доменной печи (ДП) — получение горячего чугуна из руды, синтера/пельлет, кокса и впрыскиваемого топлива. Достигается пропусканием горячего обогащенного воздуха (горячего дутья) через заряд, опускающийся по внутреннему столбу печи. Горячее дутье и вспомогательное топливо вводятся через дюйеры по периметру печи.
Верхняя зона стенки горна содержит отверстия для дюьер. Жакет печи в зоне дюьер имеет стальные усиленные отверстия, в которые устанавливаются медные охлаждаемые элементы (рис. 1). Стальные усилки — держатели кулеров дюьер. Крупный медный кулер, устанавливаемый в обработанную внутреннюю поверхность держателя, — кулер дюйера. Медный кулер, непосредственно вводящий горячее дутье в печь, — дюйер. Он устанавливается в обработанную посадочную поверхность на кулере дюйера. Дующая труба — часть распределительной трубопроводной системы дюйерного стока, подающая дутье от обоймы к дюйеру и соединяющаяся с ним для направления дутья в печь. Дюйерныестенки обычно из углеродистого кирпича, охлаждение внешнее — жакетированные каналы по внешней стороне оболочки. Некоторые печи имеют внутренние стовы между кулерами дюьер в качестве конструкции охлаждения дюйерныхстенок. Рис. 1 показывает компоновку: держатель в отверстии оболочки, кулер в держателе, дюйер в кулере. Контактные поверхности дюйера и кулера обработаны для герметичного стыка.
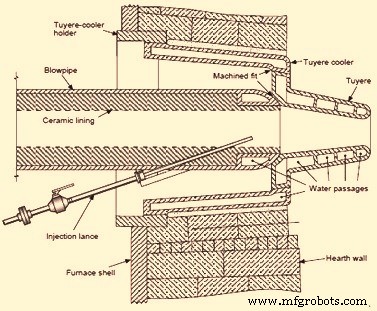
Рис. 1 Сборка дюйера и дующей трубы доменной печи
Зона дюьер и расуэй
В зоне дюьер горячее дутье проникает через дюйеры в кокс, создавая зоны физического горения — расуэй. Расуэй — полость между носом дующей трубы (концом) и мертвецом на дне ДП, форма напоминает перевернутую грушу. Горячий воздух входит через дующую трубу. Газовый поток формирует полость. Длина полости — глубина расуэя. Глубина расуэя определяет размер и форму мертвеца ДП, влияя на газовую динамику и теплообмен.
В расуэе углерод (C) кокса и впрыскиваемого топлива реагирует с кислородом (O₂) в несколько стадий, образуя дминевое газ: CO, H₂, N₂ и следы SiO, H₂S, COS, Ar и др. Физическое тепло горячего дутья и окисление C — главные источники тепла в процессе ДП.
Система горячего дутья
Горячее дутье обеспечивают дутовые машины. Они подают атмосферный воздух в горелки (горячие печи/дома), где он прогревается до ~200 °C. Проходя через нагретые горелки, воздух нагревается до 1200–1250 °C. Система горячего дутья состоит из 3–4 горелок, работающих параллельно или в комбинации. Горелки подают дутье в обойму — крупнодиаметровую кольцевую трубу, огибающую печу выше манжета. Обойма внутренне облицована огнеупором для изоляции и защиты стальной оболочки от высокотемпературного воздуха. Обойма распределяет дутье от горелок в нижнюю часть печи через набор сопел — дюьер ДП. Основное оборудование: прямые трубы, дующие трубы, кулеры дюьер и сами дюйеры. И дюйеры, и дюйерные стоки — неотъемлемые компоненты системы горячего дутья ДП.
Дюйерные стоки
Дюйерные стоки соединяют обойму с дюйерами. Назначение — подача горячего дутья в ДП. Изготавливаются из котельного/легированного листа и облицовывают огнеупором (обычно литуым). Каждый сток — сборка: гусиная шея, компенсатор (сопло), соединительная труба, колено, смотровое окно, дующая труба, крепление, натяжительное устройство. Все элементы фланцево соединены. Дующая труба, соединяющая систему горячего дутья с дюйером, обычно входит в обработанное сферическое гнездо в основании дюйера.
Основные компоненты стока плотно соединены полированными коническими поверхностями за счет последовательного вложения следующей детали в предыдущую. Такие стыки обеспечивают герметичность. Нарушение теплового цикла или течь в любом стыке приводит к сгоранию конструктивных элементов и авариям.
В современных печах каждый сток имеет двухсопловую компенсацию, каждый сопло артикулирует на ±3°. Сферический нос дующей трубы позволяет относительное движение трубы и дюйера. Дующие трубы пригодны для разных типов впрыскиваемого топлива.
Дюйерные стоки проектируют на долгую службу, адаптируя их к относительным перемещениям между системой подачи дутья и печью. Легкие в монтаже/демонтаже.
Конструкция минимизирует стыки и колена для продления жизни огнеупора и снижения потерь давления. Горизонтальная фланцевая система с быстророзъемными коническими клиньями обеспечивает быстрый монтаж/демонтаж дующей трубы и колена. Предусмотрены: (1) регулировка потенциальных смещений кольцевых воздуховодов и дюьер с карданными шарнирами, (2) адаптация к меняющимся параметрам горячего дутья.
Особые особенности: (1) сферический огнеупорный стык, (2) сопло со сферическим подшипником, (3) Anschluss для ланцы впрыска топлива, (4) колено со смотровым окном, (5) сопло, стянутое тяговыми штангами со сферическими шарнирами, (6) горизонтальный фланец на колене для быстрой смены клиньями, (7) механические ограничители хода ±3°, (8) нисходящая нога со сферическим огнеупорным стыком для максимальной подвижности.
В некоторых печах нос дующей трубы водоохлаждаемый, в большинстве — нет. Ланца впрыска топлива входит через стенку дующей трубы и сбрасывает топливо слегка от оси и ~50 мм назад от носа. Некоторые печи имеют двойные системы впрыска с двумя отверстиями в дующей трубе. При впрыске порошкового угля размещение ланцы критично для предотвращения налета на внутреннюю поверхность дюйера и лучшего сгорания угля.
Дующая труба прижимается к дюйеру натяжением штанги (bridle rod), соединяющей дюйерный сток с жакетом горна. Пружина на конце штанги компенсирует тепловое расширение/сужение трубы. Труба трубчатая, облицована огнеупором для защиты от перегрева.
Дующая труба — интегральный компонент системы горячего дутья. Расположена между нисходящей ногой обоймы и дюйером, обычно двухчастная: колено и коническая секция, внешняя стальная оболочка с двухкомпонентной огнеупорной системой. Расчетная работа: O₂-обогащенное дутье при >1150 °C и >3,5 кгс/см². Аварии дующих труб часто катастрофичны: риски безопасности, ущерб имуществу, потери продукции.
На задней части стока на оси дующей трубы и дюйера — малое отверстие для стержня очистки дующей трубы. Закрыто газонепроницаемой колпачкой (дюйерной колпачкой/wicket) со стеклянным смотровым окном для визуального контроля пространства перед дюйером. Верхняя часть стока соединена шарниром с огнеупорной насадкой гусиной шеи, зажимаемой шпорами и ключами в седлах подвесных штанг. Каждая гусиная шея фланцево соединена с горлом, выходящим радиально из внутреннего диаметра обоймы. Обойма — крупный кольцевой огнеупорно облицованный и изолированный трубопровод, распределяющий нагретое дутье от главной дутовой магистрали к каждому дюйерному соединению. Общая схема обоймы, дюйерных стоков и дующей трубы на рис. 2.
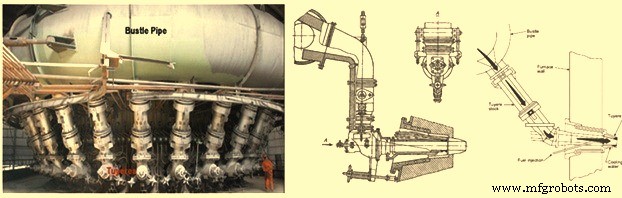
Рис. 2 Общая схема обоймы, дюйерных стоков и дующей трубы
Дюйеры и кулеры дюьер
Дюйеры — небольшие трубки, пропускающие горячий воздух из обоймы в ДП. Специально профилированные сопла для впрыска горячего дутья. Изготавливаются из меди, обычно водоохлаждаемые, так как работают в условиях температуры печи. Расположены по периметру печи. 4 типа: (1) однокамерные, (2) двухкамерные, (3) многокамерные, (4) спиралекамерные. Двухкамерные — самые распространенные.
Дюйер, кулер дюйера и дующая труба работают в самых тяжелых тепловых условиях. Кулер дюйера устанавливается в дюйернуюстенку. Сопло сцепляется с дюйером, уже находящимся на 250–350 мм внутри корпуса печи.
Первые дюйеры использовали в 1740 г. на Невьянском заводе. Массовое применение началось в начале XX в. С тех пор конструкция слабо менялась, но технология производства постоянно совершенствуется.
Дюйеры из меди. Раньше — из прессованных листов (толщина до 8 мм). Сейчас — литая в центрифуге медь: максимальная ресурсность за счет высокой однородности материала и отсутствия микропоров. Чуть дороже вакуумной литья. Вакуумное литье тоже применяется, ниже себестоимость, но возможна легкая неоднородность. Литье почти вытеснило сварную конструкцию из-за низкой эксплуатационной надежности последней. Кулер дюйера тоже литой, из меди (реже бронзы). Монтируется в стенку горна, фиксируется фланцем с доп. сваркой к жакету горна.
Дюйер и кулер водоохлаждаемые. На современных печах с температурой дутья ~1200 °C водяные каналы дюйера рассчитаны на скорость >20 м/с, каналы носа — >28 м/с для интенсификации теплоотдачи. Рис. 3 — дюйер и кулер.
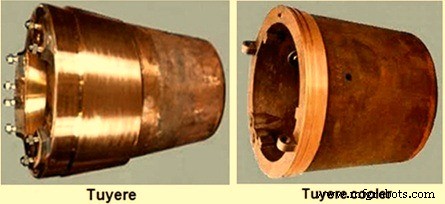
Рис. 3 Дюйер и кулер дюйера
Охлаждение дюйера водой расходом 15–25 м³/ч прямо на внутреннюю поверхность. Нагрев отходящей воды ≤15 °C. Давление воды на дюйере и кулере ≤5–10 кгс/см². Медь (чистота ≥99,5%) эффективно отводит тепло от конуса дюйера в экстремальных условиях.
Представляющий собой литую медь с водоохлаждаемыми каналами, дюйер пропускает нагретой воздух в расуэй горения. Работает в суровой среде: газы горения, жидкие оксиды (шлаки), жидкое железо, кокс, порошковый уголь, коксовый остаток, температуры >2200 °C. Неуничтожимый дюйер еще не создан. Низкая надежность — не новая проблема.
Несмотря на доминирование ДП и вековое развитие, печи все равно подвержены отказам дюьер. Отказ дюйера — сценарий, которого все избегают: нестабильность печи, рост расхода кокса и топлива, потеря продуктивности, риски безопасности и экологии.
Долговечность дюьер определяет экономику процесса ДП. Недостаточная долговечность увеличивает затраты на материалы и приводит к частым ремонтам и простоям, снижая выход печи.
Надежность дюьер — ключевой KPI в эксплуатации ДП. Анализ часто показывает высокие частоты отказов; внеплановые остановки на замену становятся рутиной.
При отказе дюйера высоконапорная охлаждающая вода врывается в печь. Вода запускает цепь событий: нестабильность, рост затрат на топливо и материалы, потеря продуктивности, риски безопасности и экологии. В крайнем случае — разрушение печи с трагическими последствиями.
Раньше, до водоохлаждения, отказы часто связаны с «зажелыванием» дюйера. С изобретением горячего дутья (1828) конструкция эволюционировала к водоохлаждению. К концу XIX в. преимущества водоохлаждения признали, как и последствия отказов: (1) снижение качества чугуна (выше S, ниже Si), (2) застывание горна, (3) взрывы, (4) «дикий газ» для горелок (вероятно, высокий H₂), (5) риски безопасности (замена дюьер на дутье), (6) рост издержек, (7) потери продукции. Уже в 1918 г. Дж. Джонсон-младший предупреждал о «разрушительном эффекте воды на работу печи», квантуя потери тепла утечкой (0,12 м³/ч утечка = 2% потери тепла горна). Почти 100 лет спустя надежность дюьер — актуальная тема.
Попытки повысить надежность вызывают вызов у операторов и производителей. С ростом производительности печей (ниже кокс на т за счет впрыска порошкового угля) фокус исследований сместился на зарядку, режимы, конструкцию и производственные дефекты дюьер.
Причины отказов часто очевидны: эрозия, абразия, прожоги горячим металлом — видны при визуальном осмотре. Для глубокого анализа нужны разрезы неисправных дюьер: проявляются литейные и производственные дефекты.
Предотвращение отказов дюьер — приоритетная задача железодобывчиков для стабильной работы и высокой продуктивности. В Японии разработан долговечный дюйер с характеристиками: (1) низкое падение давления (экономия энергии) и высокий расход воды (высокая охлаждающая способность) за счет эксцентричной структуры; (2) керамическое покрытие для защиты от прогорания и абразии наружной поверхности; (3) конструкция, облегчающая ремонт, снижающая затраты на обслуживание.
Повреждения дюьер вызваны термической перегрузкой, механическим воздействием и конструктивными/производственными дефектами. Много исследований на тему тепловой нагрузки и механической атаки, разработаны концепции механизма разрушения; например, возможность разрушения материала дюйера прямым контактом с горячим металлом через железные отложения под дюйером.
Механическая абразия дюьер обусловлена движением твердых частиц перед дюйерами. Большая абразия верхней части сопла подтверждает это.
Помимо эксплуатационных факторов, причины — конструктивные, материальные и производственные дефекты. Водяные контуры, не обеспечивающие хороший теплообмен — конструктивные дефекты. Литейные дефекты и отклонения от проекта — производственные, выявляются неразрушающим контролем. Улучшенные водяные контуры (как в передовых конструкциях) дают значительно более высокую долговечность.
Для снижения износа пробовали защитные покрытия. Оксиды металлов (ZrO₂, BeO, Al₂O₃) часто применяли. Ni или никелевые сплавы — как промежуточные слои. Диффузионные процессы тоже дают стойкие слои. Существует противоречивые данные об эффективности и механизме действия покрытий для увеличения ресурса.
Механическая абразия обусловлена движением твердых тел перед дюйерами. Большая абразия верхней части подтверждает это. Недавние исследования движений перед дюйерами также указывают на абразивный износ.
Конструктивные, материальные и производственные дефекты также вызывают повреждения. Плохие водяные контуры — конструктивные дефекты. Литейные дефекты и отклонения — производственные, выявляются НК. Улучшенные контуры в передовых конструкциях дают лучшую долговечность.
Для анализа производственных дефектов проводят тесты электропроводности. Фокус на типовой точке отказа — замер проводности через шов сварки. По закону Видеманна-Франца электропроводность пропорциональна теплопроводности. Наблюдают значения до 16% IACS (международный стандарт отожженной меди). На внешнем окружном шве, где чаще всего случаются отказы, теплопроводность зоны сварки обычно лишь ~1/3 от чистой меди. Это слабое место: литье недостаточно охлаждается и просто плавится до отказа. Необходимо повышать требования к электропроводности и ужесточать контроль у производителей дюьер, так как этот параметр критичен для работы.
Производственный процесс
- Шлак доменной печи: критически важен для оптимальной работы печи
- Ключевые аспекты проектирования доменных печей и их вспомогательного оборудования
- Высокопроизводительная автоматизация, измерение и управление доменными печами
- Сталелитье в печи индукционного нагрева: эффективная технология электрического плавления
- Оптимизация доменного газа: генерация, использование и эффективность
- Оптимизация работы доменной печи с использованием орехового кокса: эффективность и экономические выгоды
- Оптимизация производительности доменной печи: ключевые параметры и стратегии
- Оптимизация работы доменной печи при высокоалюминистых шлаках
- Профилактика нерегулярностей в работе доменной печи: проверенные стратегии
- Снижение выбросов CO₂ в доменном производстве железа