



Комбинированный замок: дизайн, производство и историческая эволюция
История развития
Комбинированный замок — устройство безопасности, полагающееся на точное выравнивание внутренних дисков, а не на ключ. Большинство распространенных моделей имеют три или четыре переплетенных кольца, вращающихся вокруг центрального вала. Вращение внешнего диала движет каждый диск к определенному пазу, и когда все пазы выстраиваются в линию, пружинно-загруженный затвор освобождается, разблокируя механизм.
Четырехдисковые замки требуют специфическую последовательность вращений: вправо мимо первого числа четыре раза, затем влево мимо второго числа три раза, вправо мимо третьего числа дважды, и так далее. Только когда каждый апертура выстроен, затвор скользит свободно.
Комбинированные замки бывают двух основных типов: с ручной сменой кода и с ключевой сменой. Популярный вариант с ручной сменой — кнопочный замок, часто используемый на офисных дверях. Три или четыре кнопки должны быть нажаты в правильном порядке для разблокировки, работая на механизме, похожем на навесные замки.
Многие помнят классические школьные шкафчики с навесными комбинированными замками. Опытские взломщики могли слышать отчетливые щелчки, когда выступы затвора выстраивались с пазами дисков. Современные замки противодействуют этому добавлением ложных пазов, делая крайне сложным для непрофессионалов взломать замок. С четырьмя дисками замок может иметь до 100 000 000 возможных комбинаций, делая случайный успех практически невозможным.
Комбинированные замки зародились в Китае, хотя исторические записи скудны. Они завоевали популярность в США в середине 1800-х, обеспечивая банковские хранилища. В 1873 г. Джеймс Сарджент ввел тайм-лок, который в паре с комбинированным замком предотвращал доступ к хранилищу до заранее заданного времени — обычно раз в день — делая банковское ограбление все более сложным.
Сырье
Типичный навесной комбинированный замок состоит примерно из двадцати деталей, преимущественно из нержавеющей стали или холоднокатаной стали с антикоррозийным покрытием. Нейлоновые распорки позволяют дискам вращаться независимо, а замак — цинковый сплав — формирует штангу, вал и внешний диал.
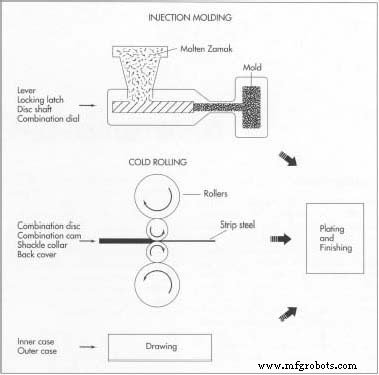 Детали производят смешением литья под давлением, холодной прокатки и механической обработки. После формовки большинство деталей получают защитное покрытие против коррозии.
Дизайн
Внутренние компоненты включают рычаг, ось рычага, вал дисков и комбинированные диски. Ключевой элемент точности — комбинированная кама — пазовый диск, закрепленный на внешнем диале. Пружины поддерживают натяжение на дисках, обеспечивая плавное вращение диала. Втулка шакла фиксирует шакл в запертом положении, а внутренний корпус вмещает все внутренние детали, придавая замку конструктивную прочность.
Внешние компоненты включают внешний корпус, шакл, заднюю крышку и диал. Весь механизм спроектирован компактно, с внутренними деталями не превышающими 5,08 см в длину.
Процесс производства
Двадцать деталей замка формируются, вытягиваются, режутся, прессуются и литятся комбинацией ручного и автоматизированного оборудования.
Изготовление внутренних компонентов
- Рычаг, защелка блокировки и вал дисков литуют под давлением из расплавленного замака. Кама диска и комбинированный диск холоднокатят из полосовой стали, затем выштампуют точной матрицей. Внутренняя пружина навивают из нержавеющей проволоки на автоматической пружиннавивальной машине.
- Втулка шакла, внутренний корпус и другие детали из полосовой стали холоднокатят и выштампуют, затем вытягивают в финальные формы.
Изготовление внешних деталей
- Внешний корпус и задняя крышка штампуют из листа нержавейки. Шакл механически обрабатывают из круглого бруска, куют в U-форму, вырезают паз и отжигают для прочности. Диал литуют под давлением из замака и хромируют в ванне хромированных солей, затем красят для видимости.
Покрытие и финиш
- Ключевые компоненты хромируют или кадмируют для коррозионной стойкости. Шакл и защелка получают медне-никелевое покрытие, внешний корпус механически полируют для блеска.
Сборка замка
- Подсборки — включая заднюю пластину, вал дисков, каму и распорки — интегрируют первыми. Внешний и внутренний корпуса заклепливают вместе, затем крепят диал и каму. Наконец, устанавливают шакл и защелку, и корпус замка герметизируют без съемных крепежей.
Маркировка и упаковка
- Каждый замок помечают тегом с его комбинацией, определенной машинным розыгрышем. Замки обычно продаются в блистерных упаковках или индивидуальных коробках, обеспечивая тамперевидентность и целостность бренда.
Контроль качества
Перед упаковкой производители строго тестируют последовательность заперания и разблокировки каждого замка. Операторы проводят дополнительные инспекции в течение производства, гарантируя, что каждый замок соответствует строгим стандартам надежности и долговечности.
Производственный процесс
- 5 ключевых факторов при выборе замка для холодильной камеры
- Как выбрать идеальный стержневой замок — экспертное руководство покупателя
- Использование Big Data с облачными вычислениями: стратегическое преимущество
- Проектирование 4-битного кодового замка на элементах XOR и NOR
- Комбинированные лампы: объединение множественных функций в одной стеклянной колбе
- Внутри банковских хранилищ: история, дизайн и будущее безопасности
- WiFi-умный замок на Arduino и ESP8266 — открывание с телефона
- Серия M комбинированных токарных станков: универсальные решения для смешанных и крупных объемов точения
- Высокоточный комбинированный токарный станок с плоской станиной: 800 мм над станиной, 170 мм шпиндельный проход
- Среднеразмерный комбинированный токарный станок M20 × 60 — универсальная высокопроизводительная машина