



Оптимизация настроек Haas фрезерного станка: полное руководство оператора
Введение в настройки Haas
Настройки Haas — условия станка, влияющие на работу. Позволяют оператору/наладчику блокировать, включать или задавать функции.
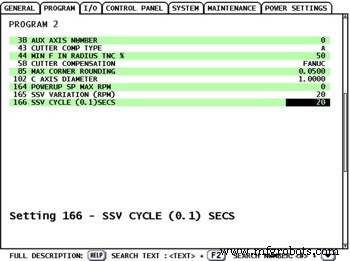
Настройки Haas Mill
- 1 — Авто выключение по таймеру
- 2 — Выключение питания по M30
- 3 — 3D графика
- 4 — Путь быстрого хода в графике
- 5 — Точка сверления в графике
- 6 — Блокировка передней панели
- 7 — Блокировка параметров
- 8 — Блокировка памяти программ
- 9 — Размерность
- 10 — Ограничение быстрого хода 50%
- 11 — Выбор скорости передачи (Baud Rate)
- 12 — Выбор четности (Parity)
- 13 — Стоп-бит
- 14 — Синхронизация
- 15 — Согласование H и T кодов
- 16 — Блокировка Dry Run
- 17 — Блокировка Opt Stop
- 18 — Блокировка Block Delete
- 19 — Блокировка переопределения подачи
- 20 — Блокировка переопределения шпинделя
- 21 — Блокировка переопределения быстрого хода
- 22 — Дельта Z заранее запрограммированного цикла
- 23 — Блокировка редактирования 9xxx программ
- 24 — Лидер для перфоленты
- 25 — Шаблон EOB
- 26 — Серийный номер
- 27 — G76/G77 направление смещения
- 28 — Активация цикла без X/Y
- 29 — G91 не модальный
- 30 — Включение 4-й оси
- 31 — Сброс указателя программы
- 32 — Переопределение охлаждения
- 33 — Система координат
- 34 — Диаметр 4-й оси
- 35 — G60 смещение
- 36 — Перезапуск программы
- 37 — RS-232 биты данных
- 38 — Номер вспомогательной оси
- 39 — Звуковой сигнал при M00, M01, M02, M30
- 40 — Измерение коррекции инструмента
- 41 — Добавление пробелов RS232 Out
- 42 — M00 после M06
- 43 — Тип компенсации режущего инструмента
- 44 — Мин. подача в радиусе CC %
- 45 — Зеркальное отражение по оси X
- 46 — Зеркальное отражение по оси Y
- 47 — Зеркальное отражение по оси Z
- 48 — Зеркальное отражение по оси A
- 49 — Пропуск одинаковой смены инструмента
- 50 — Синхронизация вспомогательной оси
- 51 — Переопределение концевика двери (Safety Switch Override)
- 52 — G83 отход выше R
- 53 — Ручной режим без возврата в ноль
- 54 — Скорость вспомогательной оси
- 55 — Включение DNC из MDI
- 56 — M30 восстановить G по умолчанию
- 57 — Точная остановка цикла X-Y
- 58 — Компенсация режущего инструмента
- 59 — Смещение зонда X+
- 60 — Смещение зонда X-
- 61 — Смещение зонда Y+
- 62 — Смещение зонда Y-
- 63 — Ширина зонда инструмента
- 64 — T.OFS измерение использует деталь
- 65 — Масштаб графика (высота)
- 66 — Смещение графики по X
- 67 — Смещение графики по Y
- 69 — Ведущие пробелы DPRNT
- 70 — DPRNT открытие/закрытие D-код
- 71 — G51 масштабирование по умолчанию
- 72 — G68 поворот по умолчанию
- 73 — G68 инкрементный угол
- 74 — 9xxxx PROGS Trace
- 75 — 9xxxx PROGS Single BLK
- 76 — Блокировка освобождения инструмента
- 77 — Масштабирование целой подачи
- 78 — Включение 5-й оси
- 79 — Диаметр 5-й оси
- 80 — Зеркальное отражение по оси B
- 81 — Инструмент при включении питания
- 82 — Язык
- 83 — M30 сбрасывает переопределения
- 84 — Действие при перегрузке инструмента
- 85 — Макс. скругление угла
- 86 — M39 блокировка
- 87 — M06 сбрасывает переопределения
- 88 — Reset сбрасывает переопределения
- 90 — Макс. инструментов для отображения
- 91 — Advanced Jog
- 100 — Задержка заставки экрана
- 101 — Feed Overide -> Rapid
- 103 — CYC Start/FH та же клавиша
- 104 — Jog Handl to SNGL BLK
- 108 — Quick Rotary G28
- 109 — Время разогрева (мин)
- 110 — Расстояние разогрева по X
- 111 — Расстояние разогрева по Y
- 112 — Расстояние разогрева по Z
- 114 — Время цикла транспортера (мин)
- 115 — Время работы транспортера (мин)
- 116 — Длина поворотного рычага
- 117 — G143 глобальное смещение
- 118 — M99 увеличивает счетчик M30
- 119 — Блокировка коррекций
- 120 — Блокировка макропеременных VAR
- 121 — APC паллет 1 загрузка X
- 122 — APC паллет 1 загрузка Y
- 123 — APC паллет 1 выгрузка X
- 124 — APC паллет 1 выгрузка Y
- 125 — APC паллет 2 загрузка X
- 126 — APC паллет 2 загрузка Y
- 127 — APC паллет 2 выгрузка X
- 128 — APC паллет 2 выгрузка Y
- 129 — APC паллет 1 и 2 Safe X
- 130 — Скорость отвода при нарезании резьбы
- 131 — Авто дверь
- 133 — Повтор жесткого нарезания резьбы
- 134 — Тип соединения
- 135 — Тип сети
- 136 — Сервер
- 137 — Имя пользователя
- 138 — Пароль
- 139 — Путь
- 140 — TCP/IP адрес
- 141 — Маска подсети
- 142 — Толерантность изменения коррекции
- 143 — Сбор данных станка
- 144 — Feed Overide -> Spindle
- 146 — APC паллет 3 загрузка X
- 147 — APC паллет 3 загрузка Y
- 148 — APC паллет 3 выгрузка X
- 149 — APC паллет 3 выгрузка Y
- 150 — APC паллет 4 загрузка X
- 151 — APC паллет 4 загрузка Y
- 152 — APC паллет 4 выгрузка X
- 153 — APC паллет 4 выгрузка Y
- 154 — APC паллет 3 и 4 Safe X
- 155 — Загрузка таблиц карманов
- 156 — Сохранить коррекцию с программой
- 157 — Тип формата коррекции
- 158 159 160 — Тепловая компенсация винта %
- 162 — По умолчанию к Float
- 163 — Отключить 0.1 Jog Rate
- 164 — Ротационный инкремент
- 167-186 — Периодическое обслуживание
- 187 — Эхо данных станка
- 188/189/190 — G51 X/Y/Z SCALE
- 191 — Сглаживание по умолчанию
- 196 — Выключение транспортера
- 197 — Выключение охлаждения
- 198 — Цвет фона
- 199 — Таймер подсветки
- 201 — Показывать только используемые коррекции детали и инструмента
- 216 — Выключение серво и гидравлики
- 238 — Таймер высокой интенсивности света (мин)
- 239 — Таймер выключения рабочего света (мин)
- 242 — Интервал продувки воздух/вода (мин)
- 243 — Время продувки воздух/вода (сек)
- 244 — Длина мастера-инструмента (дюймы)
- 900 — Имя сети ЧПУ
- 901 — Получить адрес автоматически
- 902 — IP адрес
- 903 — Маска подсети
- 904 — Шлюз
- 905 — DNS сервер
- 906 — Имя домена/рабочей группы
- 907 — Имя удаленного сервера
- 908 — Путь удаленной шары
- 909 — Имя пользователя
- 910 — Пароль
- 911 — Доступ к шар ЧПУ (Off, Read, Full)
- 912 — Вкладка Floppy включена
- 913 — Вкладка Hard Drive включена
- 914 — Вкладка USB включена
- 915 — Net Share
- 916 — Вторая вкладка USB включена
Настройки Haas токарного станка: полное руководство по конфигурации ЧПУ
Sinumerik 808D токарной станок: пошаговая настройка коррекций инструмента – видео урок часть 7
Станок с ЧПУ
- CNC фрезерный vs CNC токарный: Ключевые различия объяснены
- Экспертное руководство по обслуживанию ЧПУ фрезерных станков: повысьте долговечность и точность
- Высокоточные кинокамеры, обработанные на станках Haas ЧПУ
- Скачайте официальное руководство оператора токарного станка Haas — Полное руководство и примеры программирова…
- G-коды Haas CNC Mill: полное руководство по подготовительным функциям
- Полное руководство по G-кодам токарного станка Haas: основные команды и функции
- Подключение Haas ЧПУ к ПК или ноутбуку: Пошаговое руководство
- Импорт DXF в фрезерный станок Haas: Пошаговое руководство
- Полный справочник M-кодов Haas Mill: функции, настройки и применение
- Проверьте свою экспертизу: викторина по настройкам Haas ЧПУ-фрезеровки