



Сканеры штрих-кода: технологии, дизайн и будущие тренды
История развития
Сканеры штрих-кода прошли путь от простых ручных считывателей до сложных лазерных голографических устройств. В основе любого сканера лежит преобразование черно-белого рисунка в цифровой сигнал, который может интерпретировать компьютер. Процесс основан на разной отражательной способности черных (минимальное отражение) и белых (сильное отражение) полос. Освещая код и регистрируя отраженный свет, сканер превращает узор в электрический сигнал для хост-системы.
Впервые представленные в начале 1970-х, штрих-коды ускорили ввод данных на складах, в ритейле, авиации, библиотеках и супермаркетах. Технология устранила ручной ввод, снизила ошибки и обеспечила учет запасов и биллинг в реальном времени. Сканеры касс в супермаркетах — самое требовательное применение: они должны считывать неровные, грязные или хрупкие товары за секунды.
Ранние устройства, такие как контактные считыватели-перья, требовали физического касания кода и использовали узкий луч света. Эта конструкция была недорогой, но ограничена при работе с неровными или загрязненными кодами. Прорыв принес лазерное освещение, создавшее фокусированный яркий луч, способный сканировать поверхность без контакта. В середине 1970-х моторизированные зеркальные сборки позволили лазеру автоматически сканировать, повысив скорость и надежность.
В 1980 году голографическая технология заменила вращающиеся зеркала. Встраивая голограммы на вращающийся диск, сканеры могли отражать свет в нескольких направлениях от одного источника. IBM и NEC независимо представили голографические кассовые сканеры, читавшие коды под разными углами, что кардинально улучшило пользовательский опыт и пропускную способность.
Сырье
Типичный голографический сканер включает гелий-неоновый (HeNe) лазер, качественные линзы, зеркала и фотодиодный детектор. HeNe-лазеры излучают стабильный красный луч, легко детектируемый и стоимостно-эффективный. Фотодиоды — обычно кремниевые или германиевые — преобразуют отраженный свет в электрические импульсы.
Корпус обычно из нержавеющей стали с оптическим окном из стекла или прочного пластика. Окно должно оставаться прозрачным и свободным от пыли; любой дефект может рассеивать свет и снижать точность.
Голографические диски изготавливают из дихроматированной желатины (DCG), запечатанной между двумя пластиковыми слоями. DCG — светочувствительный материал, совместная разработка Dow Chemical и Polaroid. Диск содержит 7–16 секторов, каждый спроектирован для отражения света под определенным углом, позволяя сканеру считывать коды в различных ориентациях.
Вращающийся мотор — компактный электрический цилиндр, поворачивающий диск. Он крепится к центральному валу и рассчитан на длительную работу и точный контроль скорости.
Дизайн
Проектирование задействует инженеров по лазерам, оптиков, электроников и разработчиков ПО. Ключевые соображения:
- Эффективность голограммы: максимизация отраженного света при сохранении узкого луча.
- Сканирующий узор: обеспечение высокой читаемости в широком диапазоне ориентаций.
- Мощность лазера: баланс между ресурсом, эффективностью и безопасностью пользователя.
- Оптический зазор: определение максимальной дистанции точного считывания.
- Механическая компоновка: размещение вращающегося диска и оптических компонентов в компактном эргономичном корпусе.
- Обработка сигнала: преобразование импульсов света ВКЛ/ВЫКЛ в бинарные данные для декодирования хост-системой.
Процесс производства
После проектирования компоненты изготавливают и собирают. Голографический диск производят внутри компании; линзы, зеркала и лазеры закупают у специализированных поставщиков и строго тестируют.
Голографический диск
- Мастер-диски создают записью каждого сектора на сэндвиче из DCG. Каждый сектор отражает свой уникальный угол.
- После записи сектора клеят на единую прозрачную пластину. Используют глицериновые клеи для сохранения оптической верности.
- Репликация использует оптическое копирование: лазер проецирует мастер на чистый DCG-диск, перенося узор.
Линзы, зеркала, лазер
- Эти детали верифицируют по спецификациям при поступлении. Тесты на срок службы обеспечивают надежность.
Корпус
- Корпус изготавливают на металлообрабатывающем производстве или внутри компании, затем обрабатывают с точными допусками.
- Прочность и долговечность подтверждают стресс-тестами.
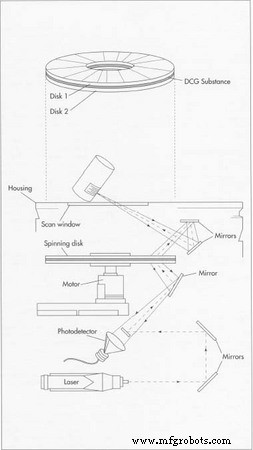
Лазерный луч освещает код, отраженный свет захватывает вращающийся голографический диск, а фотодетектор преобразует узор в электрический сигнал для компьютера. Каждый диск содержит 7–12 секторов, каждый отражает свет под уникальным углом. Производство начинается с мастер-диска; одиночный лазер переносит узор на чистый DCG-диск рядом с мастером.
Финальная сборка
- Диск и мотор интегрируют и тестируют на скорость сканирования, узор и направление.
- Оптическую систему — лазер и зеркала — монтируют, обеспечивая оптимальное выравнивание луча.
- После прохождения всех инспекций блок герметизируют в корпусе и оснащают сканирующим окном.
Контроль качества
Производители следуют отраслевым бенчмаркам: First Pass Read Rate (FPRR) — процент кодов, считанных с первого прохода, Rejection Rate — количество невосстанавливаемых сканирований на миллион, Read Velocity — диапазон скоростей надежного сканирования.
Механические тесты гонят устройства днями, иногда годами, подтверждая стабильность скорости и крутящего момента мотора. Оптические тесты проверяют постоянство считывания; качественный сканер должен превышать 85% точности, хотя 75–85% — распространенная норма.
Электрические тесты оценивают Rejection Rate. Сканеры обычно делают 100–200 выборок в секунду, перекрестно проверяя чтения для терпимости к неидеальной печати. При провале устройство отправляют на оптическую или электронную инспекцию.
Будущее
Новые тренды включают:
- Миниатюрные полупроводниковые лазеры, делающие перьевые сканеры дешевле и универсальнее.
- Интерактивные игрушки и обучающие инструменты со штрих-кодом, заменяющие кнопки сканированием.
- Домашние шоппинг-платформы, позволяющие потребителям сканировать каталоги смартфоном или ручным сканером, подключенным к модему.
- Продвинутые лазерные сканеры для сложных производственных цепочек, отслеживания кастомных партий и мониторинга стадий производства.
- Новые оптические сборки, дающие большую гибкость в размерах и применении.
Производственный процесс
- Комментарии в C++: лучшие практики для читаемого и поддерживаемого кода
- Норман Джозеф Вудленд, соавтор штрихкода, уходит из жизни в 91 год
- Круглый пруток EN AW 6082 — премиальный алюминиевый сплав для инженерии и декора
- Круглый пруток EN AW 2007 — высококачественный AlCu4PbMgMn для точной обработки
- Пруток никеля 201 коммерческой чистоты – высокой чистоты, нелегированный никель для промышленных применений
- Чистый никель 205 – модуль упругости 205 ГПа, предел прочности 449 МПа, множественная доступная ширина
- Пруток из сплава 52: высокопрочный никель-железный сплав с контролируемым расширением
- Круглый пруток из никеля 200 коммерческого качества – чистый, нелегированный, высокопрочный материал
- Пневматические бароавтоматы: экономичное решение для автоматизации токарных станков с ЧПУ
- G-коды ЧПУ объяснены: основное руководство для программистов ЧПУ