



Искусство и ремесло коньков: История, материалы и производственное мастерство
История
Конькобежство имеет богатое наследие более 3000 лет. Археологические находки в Скандинавии показывают, что уже в 1000 г. до н.э. охотники изготавливали грубые лезвия из рёбер лосей, волов и северных оленей и привязывали их к кожаным сапогам. К II веку н.э. уже существовала командная ледовая игра. В Средние века и мужчины, и женщины катались по каналам Нидерландов, а шотландские армии использовали коньки для перехода через замерзшие болота в стратегических атаках. Популярность спорта в Шотландии привела к основанию первого конькобежного клуба в Эдинбурге в 1742 году. В 1848 году И.У. Бушнелл представил первый полностью железный конёк, зажимаемый на сапог, революционизировав безопасность и производительность.
XIX век принес всплеск глобальной популярности конькобежства. Клубы появились в Лондоне, Вене и Нью-Йорке, а первый искусственный каток — Глациаrium — открылся в Лондоне в 1876 году. Эра также зародила соревновательные дисциплины: скоростное конькобежство как гонка за быстроту, а фигурное катание эволюционировало из классической теории танца, акцентируя искусство и техническое мастерство.
Сегодня три основные категории определяют спорт:
- Скоростные коньки: Оптимизированы для линейной скорости, с прямой лезвией до 18 дюймов (46 см) длиной и 0,03–0,06 дюйма (0,08–0,15 см) ширины, усиленной полой стальной трубкой. Лёгкий кожаный сапог повышает манёвренность.
- Хоккейные коньки: Проектированы для боковой манёвренности, с лезвием шириной 0,06 дюйма (0,15 см) и коротким усиленным сапогом. Современные модели используют баллистически-устойчивый нейлон и съёмные подкладки для комфорта и защиты.
- Фигурные коньки: Оснащены 0,125-дюймовой (0,32 см) стальной лезвией, полой у основания, позволяющей работу на краях. Высокий сапог (7–8 дюймов, 18–20 см) обеспечивает поддержку лодыжки, зубчики на носке позволяют прыжки и вращения.
Сырьё
Коньки сочетают натуральные и инженерированные материалы для производительности и долговечности. Основные компоненты: кожа (часто кенгуру для фигурных), нейлон, пластик и закаленная сталь. Производители закупают у специализированных поставщиков, инспектируя каждую шкуру на чистоту и качество дубления. Нейлон и литой пластик распространены в хоккейных и скоростных коньках, с обработками для водоотталкивания. Лезвия обычно из закаленной стали с хромовым покрытием; титан может добавляться для прочности. Аутсорсинговые производители лезвий предоставляют ряд стилей, и элитные конькобежцы часто подгоняют лезвия у специалистов.
Дополнительные синтетические компоненты — клеи, нити для стежки, клеевые составы — также закупаются у надёжных поставщиков и хранятся на складе.
Производственный процесс
Хотя управляющие органы вроде Олимпийского комитета и Федерации конькобежства США не предписывают детальные производственные стандарты, производители сильно опираются на обратную связь от профессиональных конькобежцев и тренеров для тонкой настройки дизайна и конструкции.
Резка сегментов сапога
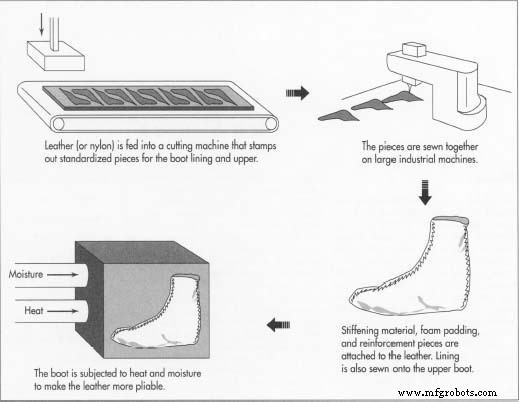
- 1. Кожа или нейлон подают в резательную машину, штампующую восемь стандартных деталей: четыре для подкладки сапога и четыре для верха. Отдельные раскрои делают для языка, подошвы, пятки и усиливающих секций. Каждую деталь штампуют с кодом даты, размером, номером заказа и отверстиями для шнуровки.
Сборка верха
- 2. Сапог собирают на промышленных швейных машинах, управляемых педалями или панелями. Детали подкладки шьют по заднему и носковому швам, верха — аналогично. Контрфорт — из кожи или пластика — обеспечивает поддержку лодыжки, усиливающие детали клеят латексным или неопреновым клеем. Наносят пенную подкладку, затем финальную подкладку и верхнюю стежку для долговечности и эстетики. Язык получает поролоновую подкладку и пришивается крестообразным стежком.
- 3. Полуготовный сапог проходит моллинг-процесс (тепло и влага) для размягчения кожи перед формовкой.
Формовка сапога
- 4. Сапог надевают на колодку — пластиковую форму стопы конкретного размера и ширины. Производители могут предлагать до 102 женских размеров и 57 мужских, отражая спрос фигурного катания и важность точной посадки. Подкладку прибивают к колодке, сапог втягивают вручную, сглаживая морщины от свода до пятки и носка. Клей фиксирует свод, пятку и носк к подкладке.
Сушка и фиксация сапога на колодке
- 5. После удаления гвоздиков сапог помещают в сушильную камеру. Тепло закрепляет форму сапога по размерам колодки, после чего колодку извлекают.
Подготовка и крепление подошвы
- 6. Сапог переворачивают и шлифуют на электрической шлифмашине, снимая кожаное покрытие снизу. Это создаёт естественную впадину у свода, которую заполняют синтетическим наполнителем и 18-caliber пружинным стальным штангой для поддержки. Кожаная или резиновая подошва затем клеят на уретановую основу.
Крепление пятки
- 7. Пятку формируют клеением слоёв кожи или влагостойкого волокнистого картона. Высота и ширина варьируются по типу коньков. После клеения к сапогу 6–10 длинных гвоздей фиксируют пятку, подошву и подкладку. Пятку затем подравнивают и шлифуют для бесшовной финиша.
Крепление лезвия
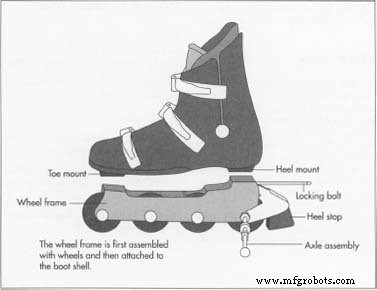
- 8. Подошвенная и пятковая пластины лезвия совмещают с подошвой и пяткой сапога. Рабочий обеспечивает центрирование лезвия, выставляя равные длины на носке и пятке. Винты вворачивают в сапог высокоскоростной дрелью на ножном прессе; несколько винтов оставляют ослабленными для пост-доставки регулировки. Коньки с резиновыми подошвами навсегда пришивают.
Финиш и полировка
- 9. Готовый конёк вручную полируют и опрыскивают блестящим составом. Шнурки навивают в шнуровку, коньки укладывают в коробки для отгрузки.
Контроль качества
Производственная линия включает множество контрольных точек. Инспекторы проверяют выравнивание, целостность швов, прямоту люверсов, устраняя ослабленные нити, морщины и структурные дефекты. Многие производители нанимают профессиональных конькобежцев в штате, обеспечивая реальное тестирование и итеративные улучшения дизайна.
Производственный процесс
- Что такое обработка на ВСО? Экспертный обзор вертикально-шлифовальных центров
- Ключевые соображения для высокообъемной швейцарской обработки
- Руководство по ЧПУ-прототипированию: точность, скорость и экономичное производство
- Экспертное производство валов: точные процессы и индивидуальные решения
- Пассивация нержавеющей стали: усиление коррозионной стойкости и производительности
- Основные протоколы безопасности сухого льда для безопасной транспортировки вакцины
- EV vs ICE: отличия в проектировании проводной разводки
- Продвинутый авиационный сенсор обеспечивает обнаружение льда в реальном времени и мониторинг скорости таян…
- Раскрываем прибыль: бизнес-потенциал вендинговых автоматов с мороженым
- Легкое перемещение тяжелого станочного оборудования своими руками: пошаговое руководство по станкам на роли…