



Стекловолокно: производство, материалы и перспективы отрасли
Основы
Стекловолокно относится к семейству продуктов, производимых из отдельных стеклянных волокон, связанных вместе в различные формы. Стеклянные волокна широко делятся на две группы по геометрии: непрерывные волокна, которые прядут в пряжу и ткут в текстиль, и короткие, прерывистые волокна, используемые как маты, ковры или плиты для утепления и фильтрации.
Непрерывные волокна можно прясть так же, как шерсть или хлопок, затем ткать в ткани, находящие нишевые применения, такие как портьеры. Эти текстили часто используются как арматура для формованных и ламинированных пластиков. Стекловата из коротких волокон — плотный, пушистый материал — обеспечивает теплоизоляцию и звукопоглощение. Она широко устанавливается в корпусах кораблей и подводных лодок, двигательных отсеках автомобилей, печных и HVAC системах, акустических панелях и архитектурных перегородках. Стекловолокно можно спроектировать для специфических классов производительности: Тип E (электрический) волокна служат изоляционной лентой и арматурой; Тип C волокна устойчивы к кислотам для химических применений; и Тип T волокна предлагают высокотемпературную изоляцию.
Хотя коммерческое использование стекловолокна относительно недавне, ремесленники давно использовали стеклянные нити для декоративных целей. В 1713 французский физик Рене-Антуан Фершо де Реомюр создал текстили, украшенные тонкими стеклянными нитями, технику, позже продублированную в 1822 британскими изобретателями. Британский шелкович произвел стеклянную ткань в 1842 году, и изобретатель Эдвард Либби представил стеклотканое платье на Всемирной выставке 1893 в Чикаго.
Стекловата — неправильный пучок коротких волокон — впервые производилась в Европе около вчера XX века. Процесс включал вытягивание волокон горизонтально из стержней на вращающийся барабан. Последующие десятилетия увидели разработку запатентованного процесса пряжи. Германия произвела первое промышленное стекловолоконную изоляцию во время Первой мировой войны. В США 1930-е знаменовали значительный прогресс под руководством Owens-Illinois Glass Company и Corning Glass Works, которые первооткрыли тонкое, гибкое, недорогое стекловолокно путем вытягивания расплавленного стекла через микроскопические отверстия. Слияние этих двух фирм в 1938 создало Owens-Corning Fiberglas Corp., теперь известное просто как Owens-Corning — лидер рынка стекловолокна с оборотом $3 млрд в год.
Сырье
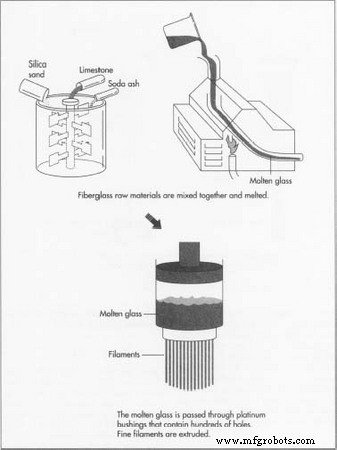
Основные ингредиенты для продуктов из стекловолокна включают натуральные минералы и промышленные химикаты. Кварцевый песок, известняк и содовая зола формируют базовую матрицу. Дополнительные добавки — такие как кальцинированная альюмина, боракс, полевой шпат, нефелин-сиенит, магнезит и каолиновая глина — адаптируют специфические свойства. Кварцевый песок действует как стеклообразователь; содовая зола и известняк снижают температуру плавления; боракс повышает химическую стойкость. Обильное стекло, или кулет, также включают. Точный дозирование, с точными весами и тщательным смешанием, предшествует этапу плавления.
Процесс производства
Плавление
- 1. После дозирования смесь загружают в печь, которая может быть питана электричеством, ископаемым топливом или гибридом. Контроль температуры критичен для поддержания плавного, стабильного стекольного потока. Расплавленное стекло должно достичь около 2500 °F (1371 °C) — выше, чем другие типы стекла — для возможности формирования волокон. После плавления стекло передают на формовочную станцию через передний канал.
Формирование в волокна
- 2. Метод производства волокон зависит от желаемого типа волокна. Текстильные волокна могут вытягиваться напрямую из печи или сначала проходить через машину, создающую ~0,62-дюймовые (1,6 см) стеклянные шарики, позволяющие визуальную инспекцию на примеси. В обоих процессах прямого плавления и плавления шариков стекло подают через электрически нагретые спиннереты — из платины или сплава — содержащие 200–3000 ультратонких отверстий. Расплавленное стекло выходит в виде тонких филаментов.
Процесс непрерывных филаментов
- 3. Длинные непрерывные волокна производятся вытягиванием расплавленного стекла через спиннерет и немедленным навиванием на высокоскоростной навиватель. Навиватель вращается примерно на 2 мили (3 км) в минуту, далеко превышая скорость потока стекла. Напряжение вытягивает филаменты, пока они еще расплавлены, создавая нити меньше, чем отверстия спиннеретов. Химический связующий наносят для защиты волокна при последующей обработке. Филамент навивают на бубины, затем скручивают и плют в пряжу.
Процесс стапловолокна
- 4. Альтернативно, процесс стапловолокна охлаждает расплавленное стекло быстрыми воздушными струями, которые одновременно закаляют и фрагментируют филаменты в длины 8–15 дюймов (20–38 см). Эти короткие волокна падают через смазочный спрей на вращающийся барабан, формируя тонкую паутину. Паутину сносят с барабана в слабо собранную прядь, которую можно прядь стандартными текстильными техниками.
Нарезанное волокно
- 5. Вместо прядения пряжи, непрерывные или длинностапловые прядки можно резать на короткие куски. Прядка монтируется на кредель — набор бубин — и подается через машину, которая режет ее на заданные длины. Нарезанные волокна формируют в маты, которым добавляют связующее. После печной выдержки мат навивают в рулон. Вариации веса и толщины производят продукты для черепицы, многослойной кровели или декоративных матов.
Стекловата
- 6. Стекловата производится с использованием вращательного или спиннерного процесса. Расплавленное стекло течет из печи в цилиндрическую камеру с многочисленными отверстиями. По мере быстрого вращения камеры горизонтальные потоки стекла выталкиваются. Взрыв воздуха, горячего газа или обоих конвертирует эти потоки в волокна, падающие на конвейерную ленту, переплетающиеся в пушистую массу. Вату можно опрыскать связующим, сжать до желаемой толщины и выдержать в печи. Тепло закрепляет связующее, давая жесткий, полужесткий лист или гибкий мат.
Защитные покрытия
- 7. Помимо связующих, продуктам из стекловолокна требуются дополнительные покрытия. Смазчики снижают абразию волокон и либо распыляют напрямую, либо смешивают в связующее. Антистатические агенты также могут распыляться во время этапа охлаждения; охлаждающий воздух проталкивает агент через толщину мата. Агент объединяет статико-минимизирующий материал с коррозионным ингибитором и стабилизатором. Сайзинг — любое покрытие, наносимое при формовке — может содержать смазчики, связующие или сцепляющие агенты. Сцепляющие агенты укрепляют связь, когда волокна армируют пластики.
Формирование в изделия
- 8. Продукты из стекловолокна формируют множественными техниками. Например, трубная изоляция навивается на стержневые манdreли прямо из формовочных единиц, затем выдерживается в печи. Выдержанные длины — обычно 3-футовые (91 см) или короче — снимают продольно и пилят по спецификации. Лицевые слои добавляют при необходимости, и готовый продукт упаковывают для отгрузки.
Контроль качества
Во время производства стекловолоконной изоляции выборка происходит в нескольких критических точках: смешанная партия, расплавленное стекло из бушинга, стекловолокно, выходящее изファイバйзера, и финальный выдержанный продукт. Объемное стекло и образцы волокон проходят химический анализ и инспекцию дефектов с использованием передовых анализаторов и микроскопов. Распределение размера частиц измеряют просеиванием партии через различные размеры сеток. Финальные размеры, такие как толщина, проверяют после упаковки; отклонения указывают на некачественное стекло.
Производители используют стандартизированные тестовые процедуры для квантификации и оптимизации акустического сопротивления, звукопоглощения и барьерной производительности. Корректируя диаметр волокна, насыпную плотность, толщину и содержание связующего, производители адаптируют акустические свойства. Тепловая производительность аналогично контролируется через сравнимые параметры.
Будущее
Отрасль стекловолокна сталкивается с несколькими вызовами через 1990-е и далее. Увеличенное производство — стимулированное американскими дочерними компаниями иностранных фирм и приростами производительности — создало избыточную мощность, которую текущие и прогнозируемые рынки не могут поглотить.
Конкурирующие утеплительные материалы, такие как минеральная вата — استف益 от недавних процессов и продуктовых достижений — пена и целлюлоза (используемая в чердачной изоляции), также борются за долю рынка.
С мягким жилищным рынком, движущим спрос на более низкие цены, потребители теперь ожидают дешевле продукты, тренд, усилившийся консолидацией ритейлеров и подрядчиков. Следовательно, отрасль должна продолжать снижение затрат в двух ключевых областях: энергия и экология. Более эффективные печи, полагающиеся на диверсифицированные источники энергии, будут необходимы.
По мере заполнения свалок производители должны стремиться к почти нулевому твердому отходу без раздувания затрат. Эта цель требует улучшенных процессов, снижающих жидкие и газовые отходы и максимизирующих повторное использование. Переработка и переплавка отходов для возврата сырья уже идут на нескольких объектах.
Производственный процесс
- Что такое обработка на ВСО? Экспертный обзор вертикально-шлифовальных центров
- Экспертное руководство по лазерной маркировке алюминия: точность, долговечность и отраслевые применения
- MIG против TIG сварки: выбор правильной дуговой техники для вашего проекта
- Полное руководство по лазерной маркировке: типы, преимущества и применения
- Ключевые соображения для высокообъемной швейцарской обработки
- Руководство по ЧПУ-прототипированию: точность, скорость и экономичное производство
- Экспертное производство валов: точные процессы и индивидуальные решения
- Пассивация нержавеющей стали: усиление коррозионной стойкости и производительности
- Бережливые остановки: 10 проверенных стратегий сокращения затрат и оптимизации операций
- Ключевые различия между жирным и гидравлическим известковом