



Производство грузовиков повышенной грузоподъемности: дизайн, производство и путь вперед
Общие сведения
Грузовики повышенной грузоподъемности классифицируются по весу. Транспортное средство с полной массой (GVWR) 33 000 фунт (15 000 кг) или более считается тяжелым. При буксировке прицепа полная масса комбинации (GCWR) может превышать 80 000 фунт (36 360 кг).
Грузовики, перевозящие груз без прицепа, известны как шасси с кузовом — примеры включают самосвалы, бетономешалки и мусоровозы. Когда прицеп подключен, транспортное средство называется седельным тягачом, соединенным через пятый колесный поворотный механизм.
История
Первые бензиновые грузовики появились в США в 1890-х. Во время Первой мировой войны они были жизненно важны для перемещения поставок как внутри страны, так и за рубежом. 1920-е принесли бум асфальтированных дорог, стимулируя рост производителей грузовиков; к 1925 году на дорогах было более 300 брендов. Великая депрессия устранила многие, и к 1990-м годам в США осталось только девять основных OEM тяжелых грузовиков, производящих примерно 150 000–200 000 единиц ежегодно.
Сырьё
Сталь обеспечивает прочность и долговечность; алюминий — легкость и коррозионную устойчивость; полированная нержавеющая сталь дает яркое, долговечное покрытие; литые пластики позволяют сложные формы. Рамные рельсы и поперечины обычно из высокопрочной стали, в то время как подвеска, мосты и опоры двигателя могут быть литыми, сварными или фабрикованными. Кабины могут быть стальными или алюминиевыми с цинковыми слоями, или стекловолокном для кривизны крыши. Капоты и передние крылья литуют в пластике или стекловолокне; яркая отделка — зеркала, визоры, решетки — часто полированная нержавеющая сталь. Интерьеры используют винил или тканевую обивку, синтетические ковровые покрытия и пластиковую отделку. Окна — триплексное безопасное стекло. Жидкости включают дизель, синтетические или нефтяные смазки, антифриз, гидроусилитель жидкость и хладагент R134A.
Дизайн
OEM обновляют свои тяжелые линейки каждые пять-семь лет, интегрируя новые технологии, материалы и клиентские опции. Процесс дизайна начинается с глиняной модели, за которой следует прототип кабины и капота для тестов долговечности, и кульминация в полномасштабном прототипе для дорожных испытаний. Перед производством пилотные модели, построенные из производственных деталей, выявляют любые финальные проблемы сборки. Некоторые производители предлагают до 12 000 различных опций для удовлетворения разнообразных грузовых потребностей.
Процесс производства
Тяжелые грузовики собирают из компонентов, закупаемых внутренне или внешне. Большинство OEM строят свои собственные кабины; несколько также производят двигатели, трансмиссии, мосты и основные компоненты. Сборочная линия видит каждый грузовик прогрессирующим через последовательные рабочие станции, начиная с рамы скелета и заканчивая полностью оперативным транспортным средством, сходящим с линии под собственной силой.
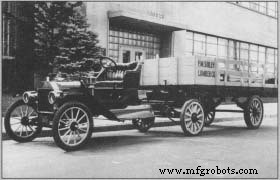 Трактор 1911 Ford Model-T/Smith Form-A Truck Conversion, сцепленный с полуприцепом 1914 года. (Музей Генри Форда и Гринфилд Вилладж)
Трактор-прицеп, или полуприцеп, появился в 1910-х. Чарльз Мартин 1911 года бензиновый трактор ввел первый пятый колесный сцеп, позволяя трактору поворачивать вокруг королёвого штифта прицепа. Этот дизайн позволял одной моторизованной единице буксировать полный прицеп, пока прицеп оставался простаивающим при погрузке или разгрузке. Август Фрухауф начал производство прицепов в 1914 году, быстро став ключевым игроком отрасли.
Сборка рамы
- 1. Два С-образных рамных рельса выбирают, кладут рядом и автоматически сверлят для креплений поперечин, опор двигателя и других компонентов. ЧПУ машины диктуют размещение отверстий.
- 2. Резьбовые шпильки точечно сваркивают внутри С-сечения; тормозные воздушные линии и электрические провода прокладывают и зажимают.
- 3. Крепления поперечин болтят, и рельсы позиционируют напротив друг друга, образуя лестничастую раму.
- 4. Дополнительные рамные элементы — опоры двигателя, подвески, воздушные баки — болтят на место.
Установка мостов и подвесок
- 5. Передний и задний мосты получают ступицы, тормоза и тормозные барабаны, затем зажимают к подвеске У-болтами. Листовые пружины или воздушные мешки обеспечивают подвеску.
- 6. Мосты и подвески поднимают и фиксируют к раме; амортизаторы крепят между мостами и рамой.
Финиш рамы
- 7. Собранная рама переходит к следующей станции. Воздушные баки, тормозные камеры, фонари и датчики подключают.
- 8. Для седельных тягачей устанавливают и болтят пятый колесный механизм. Шасси теперь завершено.
Покраска шасси
- 9. Некрашеные компоненты маскируют. Шасси входит в покрасочную камеру и распыляют сжатыми воздушными пистолетами. Грунтовой слой не нужен, так как детали приходят предварительно загрунтованными.
- 10. Покрашенное шасси проходит через сушильную печь; маскировка снимается при выходе.
Установка двигателя и трансмиссии
- 11. Дизельные двигатели и трансмиссии приходят на линию. Сцепление и трансмиссия болтят к двигателю; вентилятор, генератор и другие компоненты проводят и шлангуют.
- 12. Сборка двигатель/трансмиссия поднимают на шасси и фиксируют. Кронштейны радиатора болтят, и топливные, воздушные, стартерные и охлаждающие линии соединяют.
Финиш шасси
- 13. Топливные баки монтируют и соединяют. Батареи фиксируют, но еще не проводят.
- 14. Шины монтируют на колеса на соседней станции. Алюминиевые колеса могут оставаться натуральными; стальные колеса красят перед установкой шин. Грузовик выпускают на свои собственные колеса.
Сборка кабины, капота и спринтера
- 15. Подструктуры кабины и спринтера сваркивают в приспособлениях, обеспечивая структурную прочность и точки крепления.
- 16. Наружные панели — боковые, задняя, пол, крыша — сваркивают и герметизируют. Двери петляют.
- 17. Литой пластиковый капот осматривают, шлифуют и отправляют на завод.
Покраска кабины, капота и спринтера
- 18. Кабина, капот и спринтер чистят, маскируют и красят. Если полоса указана, она красится первой, маскируется, а затем наносится базовый цвет. Каждый проход включает цикл сушильной печи. Финальная маскировка снимается после осмотра.
- 19.
Финиш кабины, капота и спринтера
- 19. Решетка, кронштейны фар, петли капота, защелки и эмблема производителя устанавливают.
- 20. Наружные компоненты — ручки захвата, зеркала, визоры — монтируют перед внутренней работой.
- 21. Приборная панель, приборы, предупреждающие лампы и переключатели проводят и монтируют.
- 22. Пенные изоляционные прокладки наносят; обивка и пластиковая отделка фиксируют. Пол получает резиновый коврик или тканевый ковер с звукопоглощающей подкладкой. Сиденья болтят в структуру кабины.
- 23. Лобовое и задние окна устанавливают с резиновыми уплотнителями.
Установка кабины, капота и спринтера
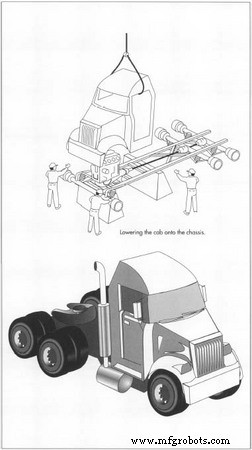
- 24. Готовая кабина опускают на шасси и болтят. Спринтер фиксируют за кабиной. Рулевая колонка и рычаг переключения трансмиссии соединяют.
- 25. Капот опускают и фиксируют. Кронштейны бампера крепят, и проводка фар и поворотников завершают.
Добавление жидкостей
- 26. Двигатель, радиатор и другие резервуары заполняют; кондиционер заряжают. Небольшое количество дизеля добавляют для короткого дорожного теста. Руль устанавливают, батареи проводят, и грузовик сходит с линии.
Выравнивание мостов
- 27. Грузовик позиционируют на лазерной выравнивательной машине; углы мостов и колес регулируют для обеспечения правильного управления и жизни шин.
Тестирование готового грузовика
- 28. Грузовик ведут на динамометр и фиксируют. Задние колеса стоят на роликах, подключенных к динамометру, проверяя мощность двигателя.
- 29. Грузовик проезжают через камеру водяного распыления для проверки утечек кабины, затем берут на короткую поездку для проверки общей операции. Успешные единицы паркуют на «готовый ряд» для доставки дилеру.
Контроль качества
Каждый компонент и операция сборки проходят осмотр. Детали проверяют на размерную точность перед сборкой. Производственные рабочие выполняют первичные проверки, которые удваиваются инспекторами контроля качества. Приборные панели тестируют на функциональные приборы и переключатели перед установкой, а толщина краски измеряют электронно для соответствия стандартам.
Будущее
Тяжелые грузовики эволюционировали медленно за прошлое столетие и, вероятно, продолжат делать это. Растущий фокус на топливной эффективности стимулировал более аэродинамичные дизайны, в то время как более строгие эмиссионные регуляции драйвят более чистые двигатели внутреннего сгорания. Как одно из самых экономичных средств перевозки сырья и готовых товаров, тяжелые грузовики останутся краеугольным камнем современной логистики на десятилетия вперед.
Производственный процесс
- Превратите сломанный игрушечный грузовик в Raspberry Pi-управляемую RC-машину
- Выбор правильного погрузчика: руководство по лучшим типам для вашего бизнеса
- Почему модернизация автопарка снижает затраты и повышает устойчивость
- Обеспечение пиковой производительности грузовиков: Механики тяжелой техники в Эдмонтоне для надежного обсл…
- TUR930MN/CNC: тяжелый длинностаточный токарный станок для точности и долговечности
- Надежные точные ЧПУ токарные центры для высокопроизводительных инструментальных мастерских
- Универсальные токарные станки серии DL E — тяжелая точность и универсальность
- Hi-TECH 450: премиальный горизонтальный токарный центр с высокой пространственной эффективностью для крупных дет…
- Обеспечение готовности пожарной машины: полное руководство по осмотру
- Артикулированные самосвалы и тягачи: устройство, приводы и сферы применения