



Руководство по проектированию HP Multi-Jet Fusion: экспертный чек-лист для оптимальных деталей
Опубликовано 30 ноября 2023 года
Оригинально опубликовано на fastradius.com 20 октября 2021 года
HP Multi-Jet Fusion (MJF) доставляет быстрые, высококачественные нейлоновые детали, соперничающие с литыми под давлением компонентами по прочности и финишу. Этот чек-лист оснащает команды проектирования проверенными лучшими практиками для максимизации производительности деталей, снижения затрат и оптимизации производства.
Введение
Что такое Multi-Jet Fusion?
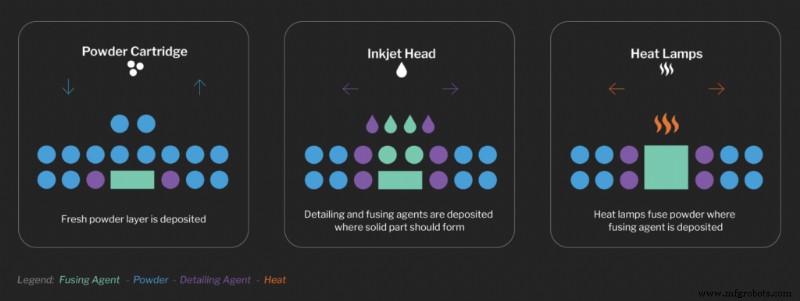
MJF — ведущий промышленный аддитивный процесс производства, создающий функциональные нейлоновые прототипы и высоковольные производственные детали с несравненной свободой дизайна и механическими свойствами. В отличие от селективного лазерного спекания, которое сплавляет порошок лазером, MJF использует струйные сопла для нанесения агентов спекания и детализации через слой нейлонового порошка. Непрерывное мечущее движение применяет тепло слой за слоем, позволяя высокоскоростные билды без необходимости поддерживающих структур. Результат — деталь, которая может включать сложные внутренние каналы и ко-печатные сборки, достигая механической производительности, сравнимой с литьем под давлением, но без дорогого инструментария.
Проектирование для производства обеспечивает оптимальное качество деталей, выход и стоимостную эффективность. Используйте этот чек-лист для согласования ваших дизайнов с возможностями MJF.
1. Подходит ли MJF для моего проекта?
Валидируйте, что MJF удовлетворяет каждому требованию продукта перед перепроектированием:
Удовлетворяют ли доступные материалы моему применению?
Хотя MJF предлагает ограниченный, но надежный портфель материалов, PA12 и его стекловолокнистый вариант служат большинству жестких пластиковых нужд. TPU предоставляет гибкий, эластомерный вариант. Если ваша спецификация требует материал вне этого диапазона, рассмотрите альтернативный процесс.
Помещается ли моя деталь в объем билда?
Объем билда Jet Fusion 4200 составляет 380 × 380 × 284 мм. Крупные компоненты могут быть разделены на подсборки и соединены клеем или механическими крепежами. Элементы дизайна вроде ласточкиных хвостов могут помочь в выравнивании и сцеплении.
В пределах ли допуски допустимых лимитов?
Хотя допуски аддитивного производства сужаются, подтвердите, что точность MJF соответствует вашим сборочным требованиям. Следующий пример иллюстрирует ласточкиный хвост, спроектированный для безопасного клеевого соединения.
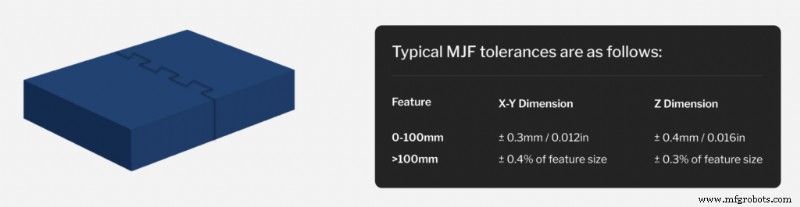 Пример ласточкиного хвоста для сцепления подкомпонентов
2. Могу ли я снизить использование материала?
Термические градиенты часто вызывают искривление, особенно в длинных тонких сечениях или резких изменениях поперечного сечения. Смягчите дефекты удалением избыточного материала через карманы, оболочки, решетки или топологическую оптимизацию. Постепенные переходы — через фаски или скругления — дальше снижают риск усадки.
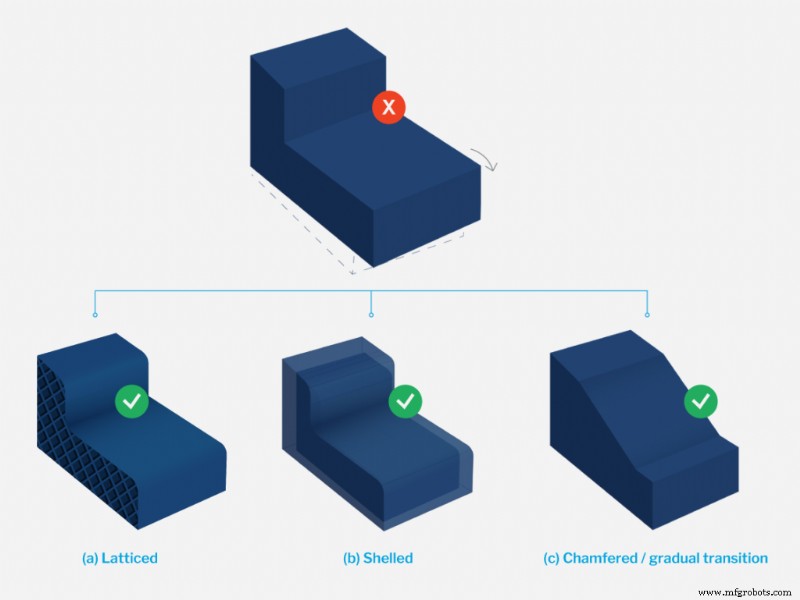 Пример изменений DFM для детали, которая бы искривилась из-за резкого изменения поперечного сечения; (a) решетка (b) оболочка (c) фаска / постепенный переход
3. Над моими элементами минимальным пороговым размером?
Стандартные толщины стенок должны быть минимум 1,5 мм. Малые элементы не должны быть меньше 1,5 мм, за исключением щели, выдавливания, гравюры или диаметров вала, которые могут достигать 0,5 мм. Текст должен быть минимум 6 пт (≈2 мм) и 0,3 мм глубины. Резьбы должны быть M6 или больше; для более плотных или долговечных резьб используйте резьбовые вставки.
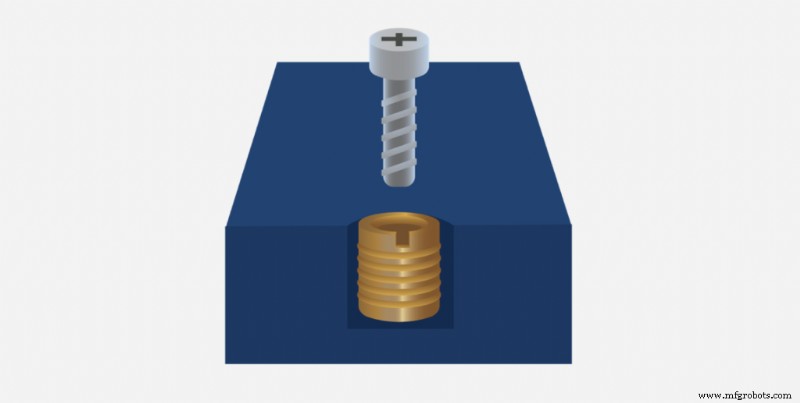 Печатные резьбы должны быть M6 или больше; вставки могут использоваться там, где нужны более мелкие или надежные резьбы.
4. Учтены ли допуски сборки?
Ко-печатные сборки требуют тщательного планирования зазоров. Стыковочные грани обычно нуждаются в 0,4–0,6 мм зазоре для приспособления допусков. При печати множественных деталей вместе, давайте минимум 0,5 мм зазора, и больше, если большие поперечные сечения или высокие контактные площади существуют.
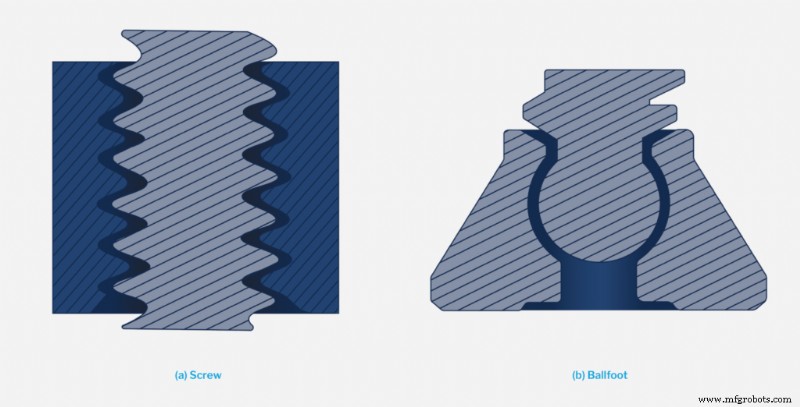 Поперечные сечения ко-печатных (a) винта и (b) шариковой ножки. Эти дизайны потребуют больше зазора для предотвращения спекания из-за более высокой контактной площади поверхности.
5. Оптимизирован ли дизайн детали для постобработки?
Когда постобработка требуется, убедитесь, что дизайн облегчает эффективное удаление порошка и финиш поверхности:
- Нет вентилируемых или запертых объемов.
- Предпочитайте сквозные отверстия слепым, чтобы избежать выкатки порошка.
- Добавьте скругления к острым внутренним углам для облегчения барабанной полировки и пескоструя.
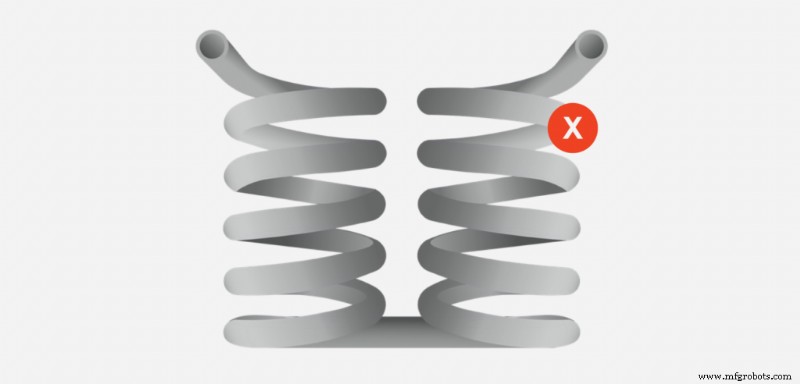 Путь потока этой геометрии сделает очень сложным удаление порошка из нижнего сечения.
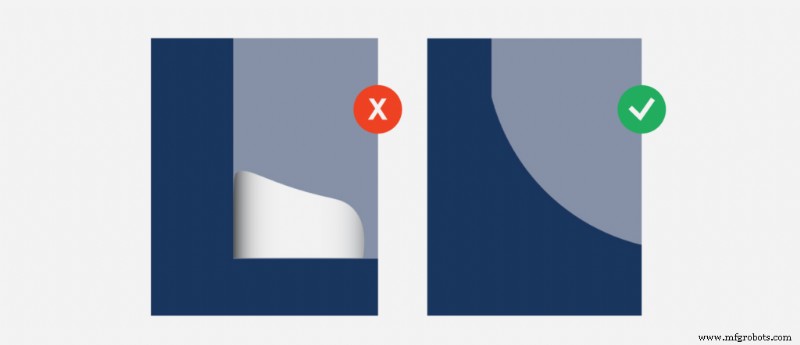 Легко для порошка выкатиться в острых внутренних углах. Добавление скруглений значительно поможет депорошкованию.
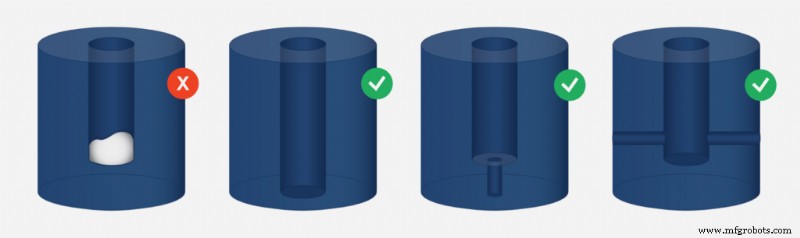 Слепые отверстия трудно депорошковать, так как нет выхода для порошка при надуве из входа. Рассмотрите сделать его сквозным или добавить каналы побега.
6. Использована ли каждая возможность снизить стоимость детали?
Стратегические изменения DFM могут сократить отходы материала и улучшить экономику билда. Облегчение снижает риск дефектов и стоимость материала. Оптимизация вкладывания — добавление уклонов или репозиционирование деталей — максимизирует количество деталей на билд, распределяя фиксированные затраты. Например, введение угла уклона может добавить две дополнительные детали в один билд.
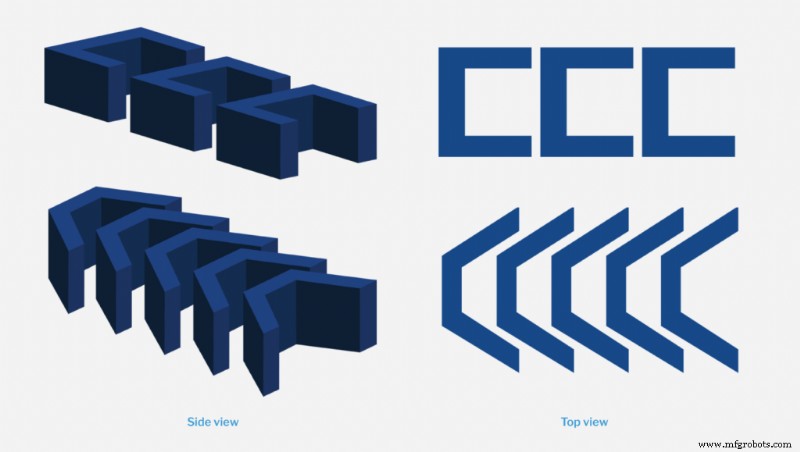 Проектирование для вкладывания увеличит, сколько деталей помещается в билд, снижая стоимость на деталь. В этом примере добавление уклона позволяет упаковать две дополнительные детали.
Другие факторы экономии включают поверхностный финиш, цвет и постобработку. MJF детали изначально серые, но могут быть окрашены в черный с минимальными усилием. Если требуется более гладкий финиш, доступны опции шлифовки, барабанной полировки или парового сглаживания. Текстурирование может улучшить эстетику без лишних шагов обработки.
Начало работы с DFM-экспертом
Соблюдение принципов DFM критично для низких операционных затрат, раннего обнаружения проблем и превосходного качества деталей. Этот чек-лист предоставляет практический фреймворк для уточнения MJF-дизайнов перед производством.
Партнерство с SyBridge дает вашей команде доступ к передовой цифровой дизайн-инструментариуму и опытному руководству — от концепции до исполнения — обеспечивая своевременную доставку по правильной цене.
Свяжитесь с нами сегодня, чтобы начать ваше MJF-путешествие.
Промышленные технологии
- Пошаговое руководство по подключению розетки NEMA 14-60 60А 125В/250В для зарядных устройств электромобилей
- Понимание триакторов: двунаправленное управление мощностью в AC приложениях
- Экспертная водоабразивная резка для кастомных вывесок и навигации
- Понимание брызг при сварке: причины и эффективные методы уменьшения
- ISO 9000 vs ISO 9001: ключевые различия
- Топ-4 качества, которые производители должны искать в новых сотрудниках
- Выбор правильной соцплатформы: Facebook, LinkedIn или Twitter для промышленного бизнеса
- 5 проверенных уроков рабочей силы с марсианских миссий для успеха производства
- Ручной vs автоматический расчет себестоимости деталей: какой подход экономит деньги?
- Как ПО для проектирования листового металла ведет к успеху фabricации