



Освоение уретанового литья: ключевые принципы проектирования для надежных, экономичных деталей
Опубликовано 9 января 2024 года
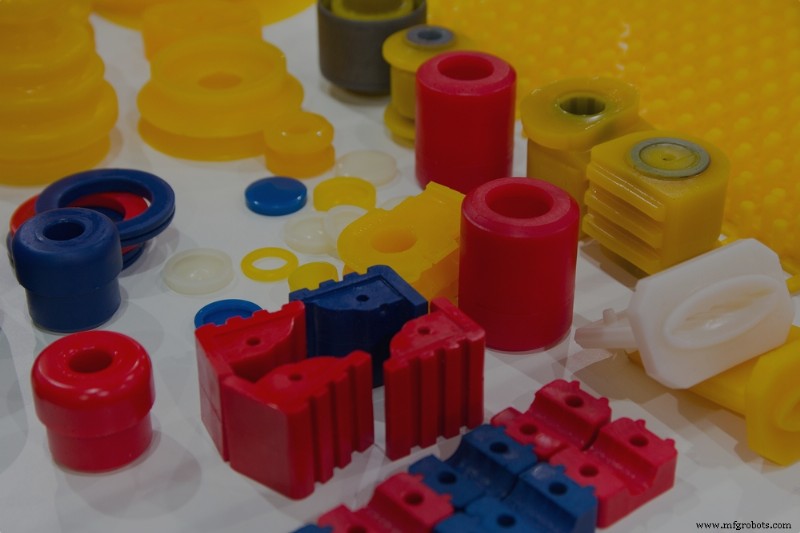
Уретановое литье — универсальный, экономичный производственный метод, соперничающий по точности с литьем под давлением, при этом драматически сокращающий время и затраты на инструментарий. Используя гибкие силиконовые формы, производители могут изготавливать высококачественные, готовые к использованию детали за дни, а не недели, делая этот подход идеальным для мостового инструментария, малых серий, быстрого прототипирования, изготовления соединительных элементов и сложных деталей вроде выдавленного логотипа.
Процесс начинается с мастер-модели — обычно 3D-печатной реплики конечной детали. Модель полностью инкапсулируется в жидкий силикон, выдерживается, а затем разрезается пополам. После удаления модели форма готова для второго литья подходящей уретановой смолой.
Полиуретановые смолы могут соответствовать, и часто превосходить, производительность термопластов, используемых в литье под давлением. Однако достижение последовательных, высокопроизводительных деталей требует дисциплинированного проектирования для производства (DFM). Ниже — наиболее критические рекомендации для обеспечения успеха.
Допуски
Все производственные процессы демонстрируют некоторую вариацию, поэтому дизайнеры должны на это считать. Детали из уретанового литья обычно соответствуют допускам ±0,015 дюйма или ±0,003 дюйма на дюйм — в зависимости от того, что больше. В большинстве случаев ожидается усадка +0,15% из-за термического расширения смолы и теплового отклика силиконовой формы.
Острые углы или мелкий текст могут слегка скруглиться при остывании, что может повлиять на определение деталей. Для сохранения остроты рассмотрите финиш мастер-модели с микро-текстурой или SPI-финишем перед формовкой. Постобработка, такая как полировка, кастомные финиши или пигментация (включая цвета по Пантону) также доступны, хотя могут увеличить стоимость.
Толщина стенок
Поддерживайте минимальную толщину стенки 0,040 дюйма (1 мм). Для очень мелких компонентов стенки до 0,020 дюйма (0,5 мм) достижимы, но более крупные детали потребуют более толстых стенок для поддержания структурной целостности.
Равномерная толщина стенок минимизирует вариабельность усадки и снижает риск деформации при выдерживании. Вводите переменную толщину только когда абсолютно необходимо.
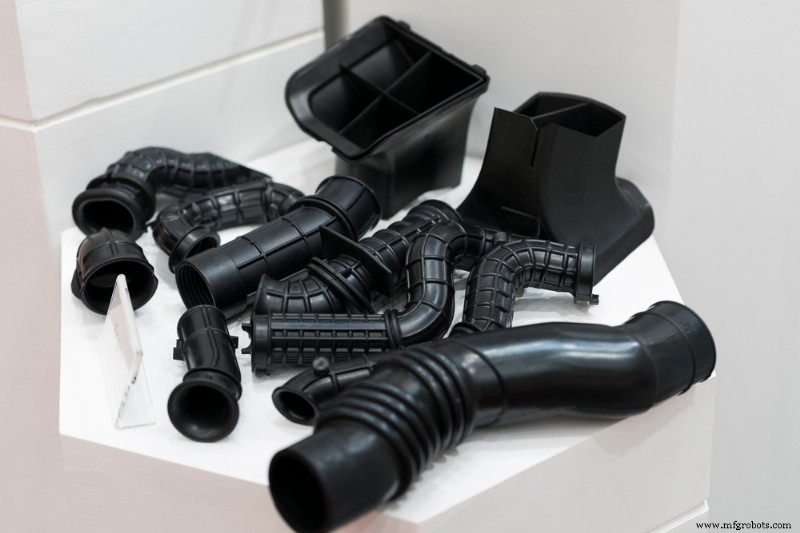 Уретановое литье обычно используется для мостового инструментария, малых производственных серий, быстрого прототипирования, изготовления соединительных элементов и производства деталей с мелкими деталями (такими как выдавленный текст).
Подрезки и уклоны
В отличие от металлических форм для литья под давлением, силиконовые формы приспособляют подрезки с минимальным риском повреждения. Уклоны также менее критичны, но включение 3–5 градусов уклона может снизить напряжение формы и продлить ее жизнь.
Ребра
Ребра укрепляют детали, но должны быть правильно ориентированы. Как эмпирическое правило, высота ребра не должна превышать трижды его ширину, а ширина ребра в месте крепления к стенке должна быть 40–60% толщины стенки. Все внутренние углы должны иметь радиус скругления минимум 25% толщины стенки для максимизации изгибной жесткости.
Боссы (усиления)
Боссы обеспечивают надежные стыковочные точки для винтов, штифтов и других крепежей. Используйте базовый радиус примерно 25% толщины стенки для предотвращения выгорания крепежа. Внутренние углы боссов должны иметь радиус скругления 0,060 дюйма (1,5 мм) для избежания углублений. Держите высоту босса ниже 60% номинальной толщины стенки для ограничения усадки.
Используйте преимущества уретанового литья сегодня
Уретановое литье доставляет короткие сроки, низкую стоимость и гибкость дизайна — только если следуются лучшие практики дизайна и производства. Внимание к свойствам материалов, допускам и геометрическим соображениям критично, особенно при масштабировании производства.
В SyBridge мы сочетаем гибкое производство с глубокой экспертизой для сокращения сроков и повышения операционной эффективности продуктовых команд всех размеров. Наш процесс смешивает множественные техники для удовлетворения ваших специфических потребностей при сохранении высших стандартов качества.
Свяжитесь с нами сегодня, чтобы узнать, как уретановое литье может ускорить разработку вашего продукта.
Промышленные технологии
- Круглогодичный комфорт: понимание летних, зимних и всесезонных систем кондиционирования воздуха
- Использование потенциометра как реостата для простого управления скоростью мотора
- Как IoT и промышленная автоматизация движут инновации в производстве
- Избегайте этих распространенных ошибок проектирования для эффективного производства
- Распространенные причины отказов контроллеров двигателей и способы их предотвращения
- ISO-сертификация: как Greenville Colorants повысила качество и рост
- 10 экспертных советов: как выбрать надежного производителя PCB в Китае
- Освоение G-кода и M-кода для ЧПУ-точения и фрезерования: практическое руководство
- 4 проверенные стратегии добавления LTL-услуг в ваш брокеридж
- STM32 Nucleo: Особенности, подключение и интеграция с ПК