



Отслеживание и анализ простоя станков: повышение эффективности и снижение затрат
Как сотрудники, ближайшие к производству, операторы имеют глубокую видимость в цех. С другой стороны, другие стейкхолдеры, включая менеджеров цеха и производственных инженеров, иногда борются с видимостью в статус производства, как команда выполняет против производственных целей и как эффективно ваше оборудование и ресурсы используются.
К счастью, подключенные устройства предоставляют данные, аналитику, отчеты и инструменты коммуникации, чтобы пролить свет на производственные проблемы, найденные в традиционном производстве.
Анализ простоя
Одной из самых частых проблем, с которыми сталкиваются менеджеры, является простой станка; время, когда станок не в производстве. При анализе крупнейших причин простоев компании есть почти мгновенные пробелы знания.
- Сколько простой испытывает цех?
- Почему станки в простое?
- Какова стоимость простоя?
- Где крупнейшие области для улучшения?
Ответ на эти вопросы — часть анализа простоя. Менеджеры цеха, процессные инженеры и другие стейкхолдеры могут тянуть данные с цеха для запуска аналитики и выявления проблем, возможностей и других инсайтов в усилиях снизить простой.
Как отслеживать простой станка?
Хотя это, вероятно, идет без слов, производителям нужны производственные данные перед тем, как они смогут запустить анализ простоя.
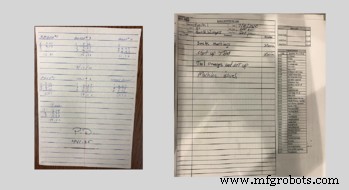
Традиционно производители отслеживали простои вручную с ручкой и бумагой, доской или с Excel-таблицей. Часто это импортируется позже в MES или ERP систему.
Проблема с ручным отслеживанием
Проблема здесь, особенно при попытке провести анализ простоя, в том, что вручную собранные данные обычно неточны и задержаны. Это не только препятствует операторам и менеджерам действовать быстро на данных, но приводит к искаженному взгляду на фактическую производственную производительность завода.
Например, операторы могут не беспокоиться отчитываться о простоях, которые обычны, такие как смены инструментария. Даже когда простой отчитывается, критические детали могут быть забыты или опущены из отчета. Занятые операторы могут просто документировать, что станок был в простое с инстинктивным ощущением о длительности.
Кроме того, ручной сбор данных трудоемок и требует ненужной компиляции данных. Не говоря уже, те, кто проводит анализ, вероятно, потеряются в неконтекстуализированных данных, требующих гораздо больше усилий для понимания и эффективного использования.
Автоматизация сбора данных станка
Автоматизация сбора данных и обеспечение его точности не только необходимо для проведения успешного аудита, но также предоставляет фундамент для эффективного принятия решений, достигающего далеко за пределы анализа простоя в одиночестве.
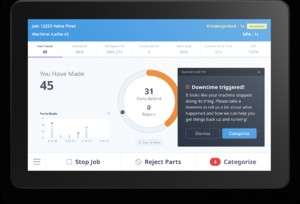
Использование решения вроде MachineMetrics дает производителям способность автоматически захватывать точные данные станка в реальном времени. Наше plug-and-play решение подключается напрямую к управлению станка и также собирает контекстуальные данные от операторов через планшеты, размещенные на каждом станке.
Таким образом, производители не только имеют точные данные простоя непосредственно от станка, но также данные, объясняющие «почему» за этими простоями. Далее, out-of-the-box отчеты и дашборды могут легко потребляться операторами, менеджерами и даже C-Suite, для лучшего понимания производственной производительности и действий на данных в реальном времени.
Полезное чтение: Что такое ПО для отслеживания простоя и почему вам оно нужно?
Какую информацию вам нужно?
Есть разнообразие информации, которую вы захотите собрать как от ваших станков, так и от операторов для проведения эффективного анализа простоя, включая:
- Категорию простоя
- Является ли Простой Планированным или Непланированным Длительность простоя
- Станок, на котором произошел простой
- Время, когда произошел простой
- Смена или оператор, запускающий станок
Дополнительная информация может быть включена для предоставления контекста почему произошел простой (напр. категория простоя — «Поломка станка» и дополнительная информация может объяснить, что был затор в барефидере).
Как проводить анализ простоя станка?
Сбор данных, будь то ручной или автоматизированный, недостаточен. Данные должны быть скомпилированы в отчеты для анализа. Вам понадобится легкий способ доступа и запроса этих данных, поэтому автоматизированное решение мониторинга станка сделает это намного легче и полезнее, чем делать это вручную, так как оно автоматически тянет данные для запуска аналитики, заполняет отчеты и позволяет строить кастомные отчеты и дашборды.
Есть разнообразие отчетов и метрик, в которые вы захотите заглянуть, чтобы лучше понять, почему вы испытываете простои, пока вы работаете над их смягчением.
Топовые причины простоя станка
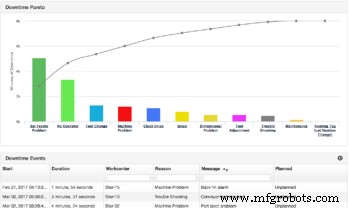
Один из самых полезных отчетов для понимания причин простоя — Диаграмма Парето простоя, которая агрегирует все залогированные причины простоя.
С этим отчетом вы можете легко идентифицировать самые тяжелые причины простоя. Кроме того, вы можете сегментировать данные среди разных смен, ячеек станков или даже индивидуальных станков для более детализированного взгляда на то, где могут лежать проблемы.
Общие категории простоя включают чрезмерную смену инструментария, чрезмерную смену задания, нехватку оператора и неспланированное обслуживание станка.
Планированный против Непланированного простоя
Пока заводы не полностью автономны, всегда будет простой. К счастью, это включено в ожидания как «планированный» простой.
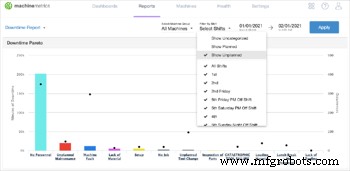
С мониторингом станка вы можете лучше понять, какой процент простоя неспланированный и увидеть, где данные раскрывают различия от ожиданий.
Высоко- и низкопроизводительные смены, станки и задания
Углубляясь в более конкретный элемент, такой как определенное задание, станок или смена, производители могут выявить неэффективности.
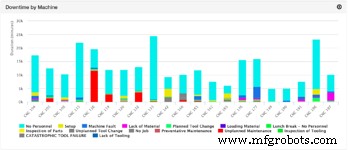
Ночная смена испытывает гораздо больше простоя, чем дневные смены? Почему?
Есть ли конкретный станок, испытывающий больше простоя, чем другие? Создает ли это бутылочное горлышко?
Углубление в ваш анализ
Вот некоторые дополнительные вопросы для вопроса:
- Сколько времени занимает у вас разрешение поломок станков? Вы могли бы анализировать Mean Time Between Failure (MTBF) и Mean Time to Repair (MTTR).
- Как часто вы проводите анализ простоя? Еженедельно, ежемесячно?
- Какие метрики самые важны для вашего завода, и как простой играет фактор?
- Какие действия выйдут из вашего анализа? Изменения процессов, новые технологии и т.д.
- По мере того как вы вносите изменения, движутся ли ваши KPI в правильном направлении?
С правильным партнером по мониторингу станков, производители могут преследовать инициативы непрерывного улучшения, зная, что у них есть немедленный доступ к точным производственным данным, позволяющим им предпринимать actionable шаги для снижения простоя.
Истории успеха
Кейс Fastenal
Fastenal — американский промышленный поставщик, предоставляющий компаниям крепеж, инструменты и расходники. Компании нужно было решение, способное обрабатывать более мелкие объемы и мониторить любые производственные изменения между сменами. Три месяца после внедрения MachineMetrics, Fastenal достигло следующего без увеличения труда.
- Запустило на 305 часов быстрее, чем предыдущие три месяца
- Произвело 150 000 деталей больше
- Увеличило загрузку станка на 11%
- Достигло ROI менее чем за 30 дней
- Взяло на 50 работ больше
Читайте полный кейс.
Кейс Carolina Precision
Carolina Precision — контрактный производитель, специализирующийся на малых диаметрах, близких толерантностях CNC Swiss токарных деталях. Используя MachineMetrics компания смогла выявить, что вызывало простой и использовала диаграммы Парето для экономии $1,5 млн в первый год. «Это был один из первых больших уроков, которые мы узнали о мониторинге станков», говорит Гэри Брунер, Президент Carolina Precision Manufacturing, «Это инструмент для нахождения проблем, которых мы не знали, что у нас есть; для нахождения и адресации проблем по мере их возникновения, а не после того, как они случились». Общий выигрыш Carolina Precision:
- 20% рост продуктивности цеха
- В среднем 688 дополнительных операционных часов на станок
- ROI за всего 11 дней
- Экономия 2 часов в день на административной работе
Читайте полный кейс.
Кейс Wiscon
Wiscon производит качественные точные детали для авиакосмической, медицинской, энергетической, автомобильной, строительной, энергетической и других отраслей. Одним из главных приоритетов компании было выявление топовых причин простоя. Компании нужны были точные данные, представленные способом, которым рабочие и менеджеры могли взаимодействовать более динамично в реальном времени.
Одним из крупнейших выгод с внедрением решения от MachineMetrics было просто знание, когда оборудование работало и видение, когда производство конкретной детали не выстраивалось в стандарт. Например, если цель по деталям не достигается, а загрузка 99%, инженерия знает, что это из-за цикловых времен.
Используя MachineMetrics, Wiscon увеличил общую мощность компании на 30%, и эффективность оператора на 48%. Кроме того, компания смогла увеличить среднее:
- Оплату оператора на 7%
- Загрузку станка на 30%
- Продуктивность оператора на 250%
- Годовые продажи на сотрудника на $84 000
Читайте полный кейс.
Недооцененный враг
Большинство компаний значительно недооценивают свой истинный простой, и более 80% компаний не способны правильно рассчитать свои истинные затраты на простой. Общие категории неспланированного простоя включают чрезмерную смену инструментария, чрезмерную смену задания, нехватку оператора и неспланированное обслуживание станка.
Простой — единственный крупнейший источник потерянного производственного времени. Хотите ли вы базовую информацию или глубокие погружения, MachineMetrics разрабатывает отслеживание, аналитику, удобные отчеты и интерактивные инструменты для отслеживания простоя и обеспечения, что все знают, что происходит на цехе.
Закажите демо с нашей командой сегодня, чтобы узнать, как MachineMetrics может помочь вам получить полную видимость в цех или узнать больше о том, как MachineMetrics может помочь вам начать снижать простой.
Начните снижать свой простой сегодня
Узнать больше
Промышленные технологии
- MQTT против DDS: выбор правильного M2M протокола для IoT
- Облачная революция: как облачные вычисления трансформируют IT, безопасность и карьеры
- Промышленное вычисление на границе (Edge Computing): как оно движет производственную производительность
- Как ИИ, Data Science и Machine Learning движут next-gen веб-дизайн
- Как ИИ и машинное обучение революционизируют ЧПУ обработку
- Выявление ключевых причин отказа станков и стратегий предотвращения простоев
- Оптимизация срока службы инструмента с данными станка: современное руководство
- Мастерство доступности оборудования: расчет и стратегии повышения
- Интероперабельность: как вашей компании достичь бесшовной интеграции
- Сократите простои, повысьте производительность: проверенные стратегии