



Мастерство трафарета для печатных плат: полное руководство по точной печати паяльной пасты
Фаза печати — самый критический шаг в сборке печатных плат. Даже незначительная ошибка может компрометировать всю плату, поэтому тщательный контроль над размещением паяных соединений необходим. Трафарет для печатных плат устраняет этот риск, позволяя наносить паяльную пасту в один точный проход, экономя время и обеспечивая последовательное качество.
Что такое трафарет для печатных плат?
Трафарет — это тонкий лист, обычно металл или полиимид, перфорированный узором, соответствующим компоновке площадок печатной платы. Когда вы прижимаете трафарет к плате и наносите паяльную пасту, паста оседает только через апертуры, оставляя чистое, равномерное покрытие на каждой площадке. Результат — надежная механическая связь и твердое электрическое соединение.
Большинство производителей площадок печатных плат также поставляют кастомные трафареты. Вы можете заказать плату вместе с её соответствующим трафаретом, обеспечивая идеальное выравнивание прямо с начала.
Трафареты бывают двух основных форм: в рамке и безрамочные. Рамочные трафареты (клеенные) идеальны для высокообъемного производства, потому что они обеспечивают гладкие стенки апертур и тугие допуски. Безрамочные трафареты, использующие систему натяжения, более экономичны и легче хранить, делая их подходящими для коротких серий и прототипов.
Дизайн трафарета для печатных плат
Проектирование трафарета требует тщательного рассмотрения нескольких факторов для гарантии оптимального освобождения пасты и качества соединения.
Толщина трафарета
Толщина напрямую влияет на объем пасты, заполняющей каждую апертуру. Слишком тонкий трафарет может заставить пасту прилипать к стенкам апертуры, в то время как слишком толстый трафарет может недозаполнять площадку.
Соотношение сторон (W/T)
Соотношение сторон — это ширина апертуры, деленная на толщину трафарета. Отраслевые рекомендации советуют соотношение сторон не менее 1.5 для обеспечения достаточного потока и удержания пасты. Например, апертура 0.12 мм должна сочетаться с трафаретом толщиной 0.08 мм (0.12/0.08 = 1.5).
Площадное соотношение
Это отношение площади апертуры к площади стенок апертуры. Минимально допустимое площадное соотношение — 0.66; превышение этого значения помогает снизить шероховатость краев и улучшить равномерность пасты.
Соображения по шагу QFP и BGA
- QFP с шагом ≤ 0.5 мм: используйте толщину 0.12–0.13 мм.
- QFP с шагом > 0.5 мм: используйте толщину 0.15–0.20 мм.
- BGA с шагом шаров ≥ 1.0 мм: используйте толщину 0.15 мм.
- BGA с шагом шаров 0.5–1.0 мм: используйте толщину 0.13 мм.
Специфика SMT-сборки
Для процессов химического травления рекомендуется соотношение сторон 1:1.5; для лазерно-вырезанных трафаретов нацеливайтесь на 1:1.12.
Дизайн апертур
Форма и размер апертур влияют на частоту дефектов, таких как мостики или паяные шарики. Хорошо спроектированная апертура также помогает поддерживать уплотнение между трафаретом и платой, снижая загрязнение.
Выравнивание
Точное выравнивание критично. Установите фидуциальные метки на печатной плате и трафарете; эти референс-точки позволяют автоматическим системам выравнивания и ручной настройке с высокой повторяемостью.
Материал трафарета
Металлические (нержавеющая сталь) трафареты обеспечивают лучшее качество краев и размерную стабильность для высокообъемных серий. Полиимидные трафареты стоимостно-эффективны и подходят для коротких серий; лазерно-вырезанный полиимид все еще может достичь отличной верности апертур.
Качество паяльной пасты
Композиция флюса и выбор сплава влияют на прочность соединения. Используйте пасту, соответствующую профилю выводов компонента и геометрии площадок платы, чтобы избежать под- или перетечения.
Покрытие трафарета
Специальные покрытия могут снизить остаточную припой на стенках апертур, минимизировать усилия по пост-печаточной очистке и улучшить освобождение пасты. Рассмотрите покрытия, спроектированные для высокоскоростного производства при запуске больших партий.
Специализированные дизайны трафаретов
Платы с медью-заполненными площадками или сквозными переходами требуют апертуру «оконного эффекта», ограничивающую объем пасты и предотвращающую подъем меди. Многослойные трафареты с ступенчатыми увеличением или уменьшением толщины acommodate компоненты переменного шага и размера на одной плате.
Методы производства трафаретов для печатных плат
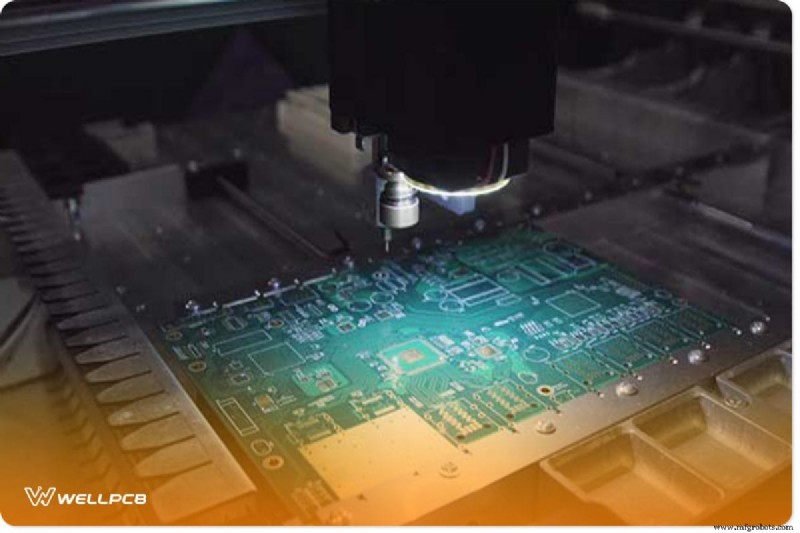
Создание точных апертур в масштабе требует автоматизированных процессов. Три самых распространенных метода — химическое травление, лазерная резка и гальваническое формирование.
Лазерная резка — отраслевой стандарт для высокорезолюционных трафаретов, предлагающая гладкие стенки и нулевую пыль. Она неподходит для ультра-тесных шагов, но хорошо работает для шагов до 0.25 мм.
Рабочий процесс лазерной резки
Ключевые инструменты: лазерный резак, листы Mylar, САПР-ПО (EagleCAD или ExpressPCB), ViewMate или AutoCAD для обработки Gerber, PDF-принтер и DXF-вьювер.
Шаг 1: Подготовка стека Mylar
Поместите два листа Mylar вместе. Нагрейте стек до частичного плавления верхнего листа, позволяя нижнему листу впитать расплав. Удалите верхний лист чисто, оставляя равномерную толщину.
Шаг 2: Экспорт дизайн-файлов
Из EagleCAD экспортируйте верхние и нижние cream-слои как Gerber. Из ExpressPCB экспортируйте механический DXF-чертеж.
Шаг 3: Компенсация усадки плавления
В ViewMate импортируйте Gerber и используйте операцию «Swell» для уменьшения размеров площадок согласно фактору термического расширения лазера. Сохраните скорректированный файл как PDF.
Шаг 4: Масштабирование DXF в AutoCAD (при необходимости)
Откройте DXF в AutoCAD, выделите все объекты и примените коэффициент масштаба, соответствующий вашим лазерным настройкам. Экспортируйте масштабированный чертеж в PDF.
Шаг 5: Лазерная резка
Установите параметры лазера (мощность, скорость, частота) для резки через стек Mylar. Верхний лист слегка расплавится; нижний лист впитает расплав, обеспечивая чистые края. После резки разделите листы и проверьте качество апертур под увеличением.
Принтеры трафаретов для печатных плат
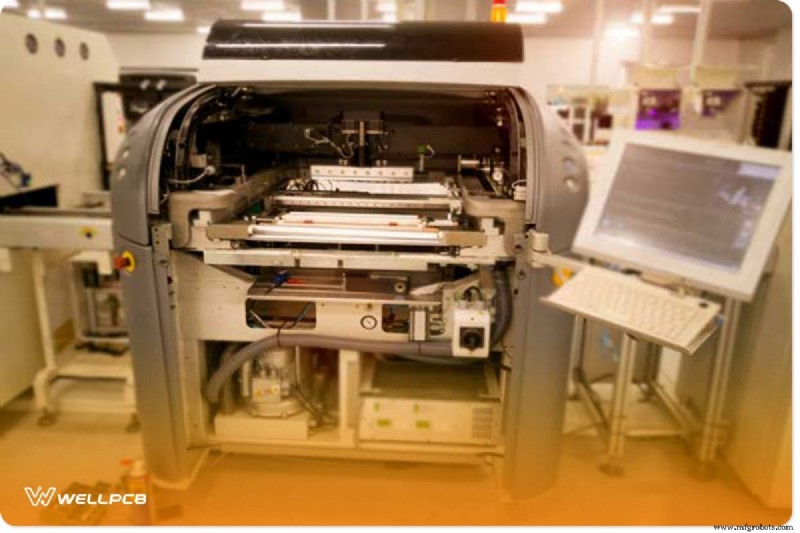
Высокоточные принтеры трафаретов сочетают повторяемость с автоматизированным выравниванием. Они приходят в автоматических, полуавтоматических и ручных вариантах, подходящих для всего — от прототипных серий до полного производства.
Ключевые особенности включают регулируемое давление ракеля, длину хода и управление скоростью печати. Интегрированные камерные системы выравнивают трафарет к фидуциальным меткам, в то время как вакуумные или влажно-сухие циклы очищают остаточную пасту с нижней стороны.
Заключение
Осваивая дизайн трафарета, выбор материала и производственные техники, вы можете устранить большинство распространенных ошибок печати и достичь высококачественных паяных соединений каждый раз. Если вы сталкиваетесь с вызовами во время производства печатных плат, наша команда опытных инженеров и оборудования последнего поколения готова поддержать вас.
Промышленные технологии
- Трансформация промышленных продаж, операций и найма с помощью видеозвонков
- Навигация по текучести кадров: мастерство передачи знаний для конкурентного преимущества
- Основы электромагнетизма: определения, поток, индукция, закон Фарадея
- Маркировка оборудования 101: типы, применение и стратегические преимущества для управления активами
- Обновлённые законы России о сериализации: ответы на четыре ключевых вопроса
- Революция в цепочках поставок: внедрение робогрузовиков для устойчивости и эффективности
- Сократите скрытые расходы: 5 способов, как современные технологии режут производственные затраты
- 9 фундаментальных законов технологий, изменивших мир: от Пифагора до Мура
- Использование данных: будущее производственной эффективности
- SLA против FDM: сравнение ведущих технологий 3D-печати по качеству и точности