



Мастерство гибки листового металла: ключевые технологии и советы по проектированию для профессионалов
В конце XV века Леонардо да Винчи зарисовал простой прокатный станок, доказавший возможность гибки листового металла. Но только в 1590 году зарисовка стала реальностью: металлурги начали использовать два тяжелых вала для прессовки металлов, меняя толщину и форму.
С тех пор процесс гибки листового металла эволюционировал: сегодня есть несколько технологий с разными возможностями. Но одна вещь неизменна: успех проекта начинается с понимания методов гибки и их применимости к дизайну.
Здесь — всё, что нужно знать о гибке листового металла. Если хотите сделать проект правильно с первого раза — эта статья для вас!
Процесс гибки листового металла
Гибка — приложение силы к детали для изменения геометрии. Сила создает напряжение выше предела текучести, материал пластически деформируется без разрушения.
Пресс-сгибатель (press brake) — основной инструмент. Опускает штамп (punch) на лист, лежащий на матрице (die), формируя нужную геометрию.

(Анимация процесса гибки листового металла. Public domain via Wikimedia Commons)
Процесс кажется простым, но есть нюансы: несколько методов, похожих по функции, но отличающихся в эксплуатации. Знание идеального метода — первый шаг к успеху.
6 методов гибки листового металла
Метод №1: V-гибка (V-bending)
Самый распространенный. V-образная матрица и штамп гнут металл под нужными углами. Штамп вдавливает лист в V-образную пазь матрицы, образуя острые, тупые или прямые углы (90°), в зависимости от угла штампа/матрицы.
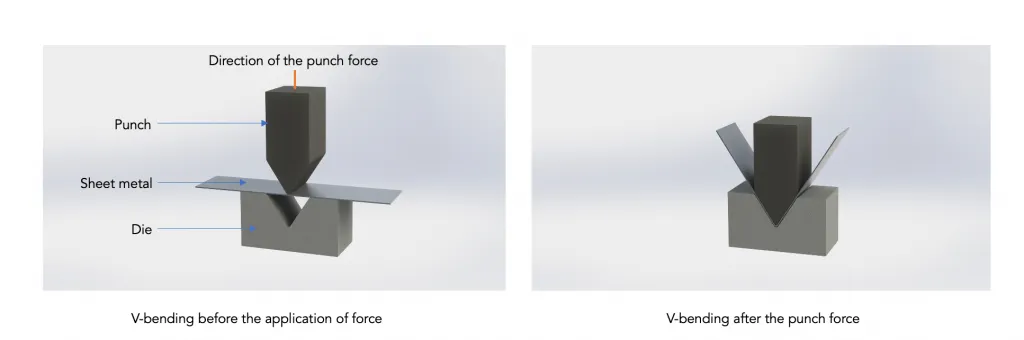
Рисунок 1: Метод V-гибки
Метод №2: Воздушная гибка (Air Bending)
Похожа на V-гибку: использует V-штамп и матрицу. Но штамп не вдавливает лист на дно пази, а оставляет зазор (воздух) под листом. Это дает больший контроль угла гибки.
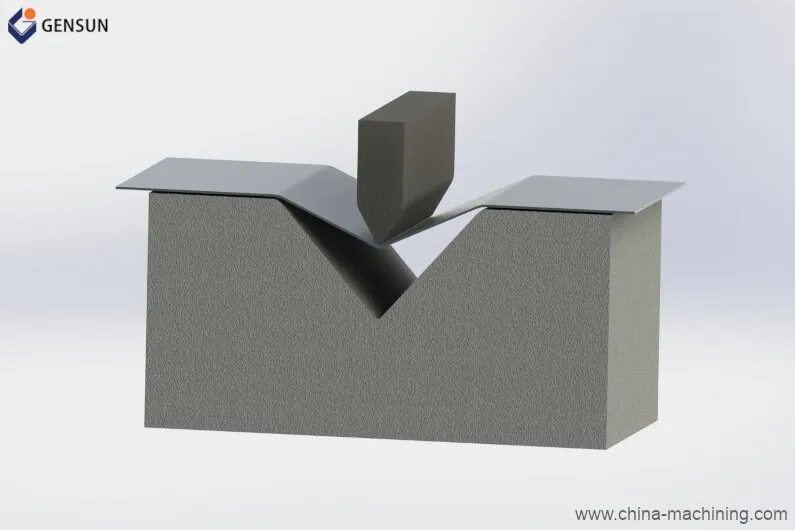
Рисунок 2: Метод воздушной гибки
Пример: матрица и штамп 90°. Воздушная гибка позволяет получить углы от 90° до 180°. Меньший спрингбэк (springback — частичное восстановление формы после снятия силы), значит более точный результат. Спрингбэк нежелателен — вызывает неточные гибки.
Метод №3: Низовая гибка (Bottoming / Bottom Bending)
Тип V-гибки, тоже решает проблему спрингбэка. После завершения гибки дополнительная сила через кончик штампа деформирует зону гибки.
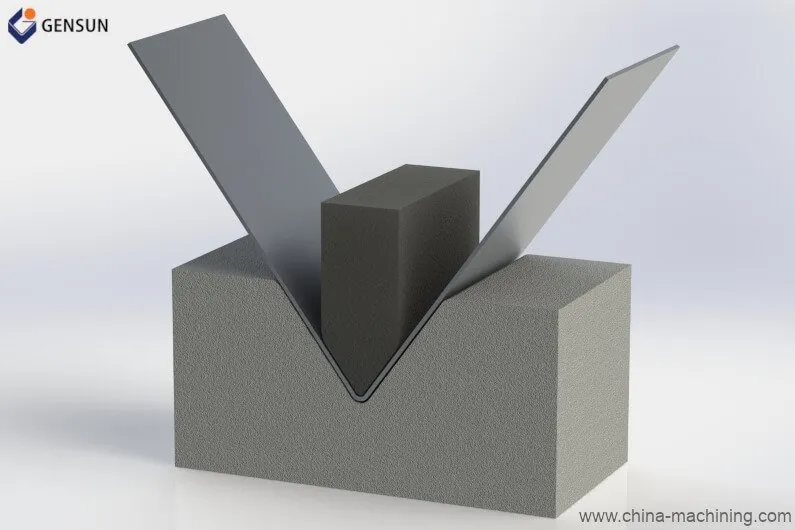
Рисунок 3: Низовая гибка
Как и воздушная, дает точный контроль угла. Но требует пресс с большим тонажем, чем воздушная гибка.
Метод №4: Вытяжная гибка (Wipe Bending)
Лист зажимается прессованием к вытяжной матрице. Штамп давит на край листа, выходящий за матрицу, гнуя его через край матрицы.
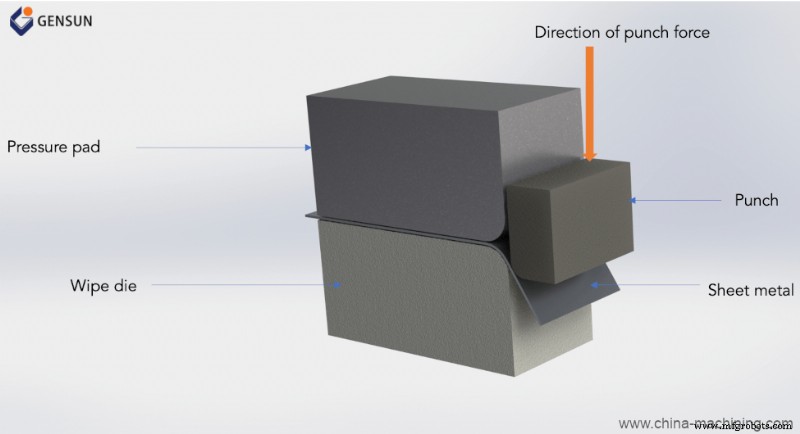
Рисунок 4: Вытяжная гибка
Хорошее механическое преимущество — меньше силы для нужных гибков/углов. Но не идеально для тупых углов: нужен сложный станок с горизонтальной силой.
Метод №5: Ролочная гибка (Roll Bending)
Гнет листы в рулоны, трубы, конусы, криволинейные формы. Наборы роликов подают (и гнут) металл до нужной кривизны.
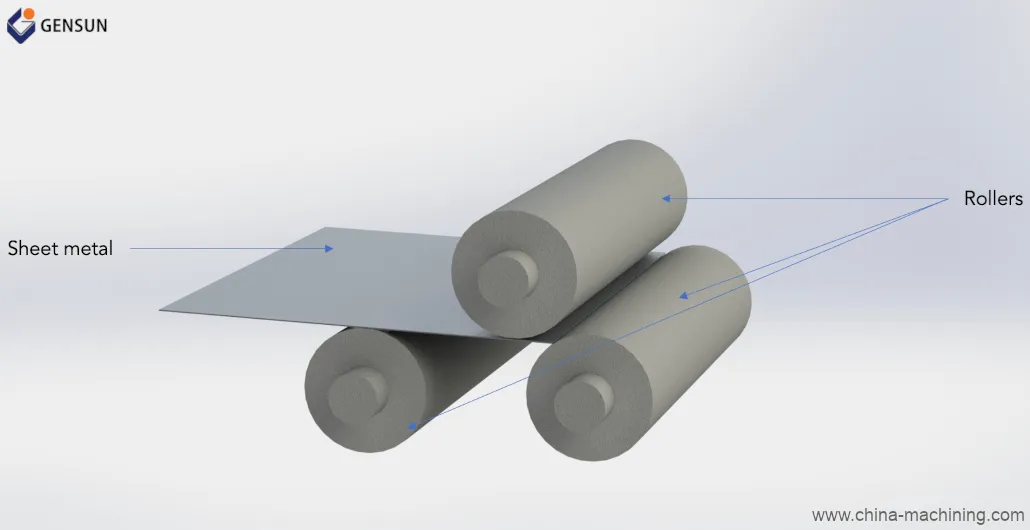
Рисунок 5: Ролочная гибка
Формирует различные профильные сечения из нескольких кривых гибки. Особенно полезно для длинных деталей (толщина 0,004–0,125 дюйма, ширина до 20 дюймов). Пример: панели, направляющие, полки (освещение, кровля, вентиляция в зданиях).
Метод №6: Ротационно-вытяжная гибка (Rotary Draw Bending)
Лист зажимается к вращающейся матрице и вытягивается вокруг неё, образуя геометрию с радиусом, равным нужному радиусу гибки. Часто использует внутренний мандрель для предотвращения сморщивания стенки.
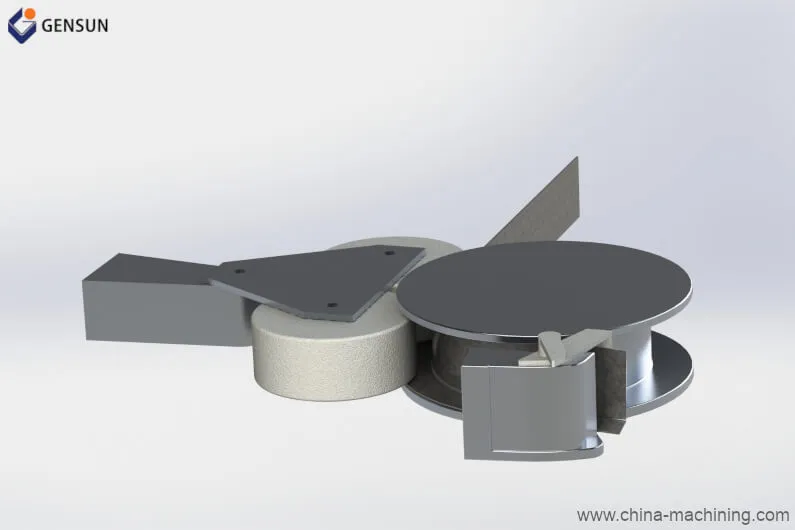
Рисунок 6: Ротационно-вытяжная гибка
Преимущества: не царапает поверхность (в отличие от вытяжной и V-гибки). Может гнуть в острые углы с тупыми углами гибки.
См. также: 5 вещей, которые конструкторы должны знать о прототипировании листового металла
5 советов по гибке листового металла
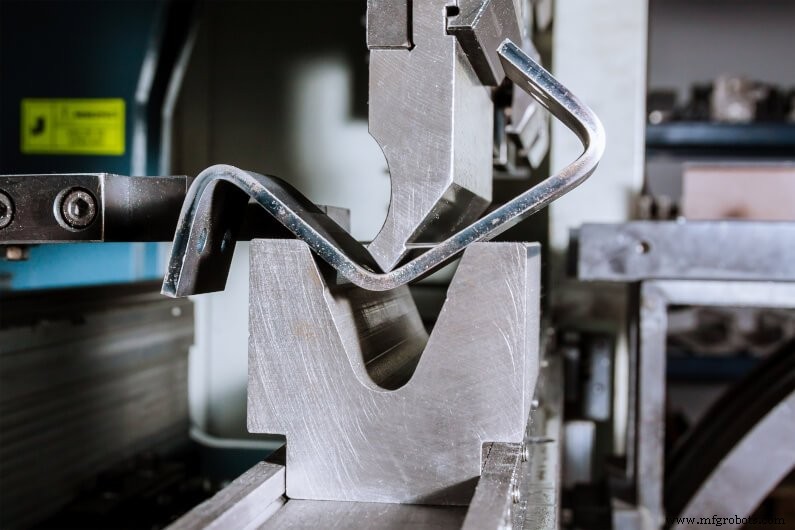
Советы для точных и надежных деталей:
- Размещайте гибку в зонах с достаточным запасом материала.
- Используйте единый радиус гибки для всех изгибов — исключает лишнюю оснастку.
- Внутренний радиус гибки ≥ толщины листа.
- Гните твердые материалы перпендикулярно направлению прокатки — избегайте раскалывания.
- Не проектируйте отверстия и пазы слишком близко к линии гибки — это искажает элемент. Правило: все элементы на расстоянии ≥ 3× толщина листа от линии гибки.
- Работайте с цехом, имеющим проверенный трек-рекорд качественных услуг гибки листового металла.
Gensun Precision Machining — ведущий провайдер услуг гибки листового металла в Азии. Высококачественные услуги для широкого спектра отраслей. Наши услуги гибки дополняют другие возможности (3D печать, ЧПУ) — комплексное производственное решение.
Узнайте больше об наших услугах гибки.
Промышленные технологии
- 5 экспертных советов для точного проектирования листового металла
- Мастерство дизайна листового металла: проверенные советы для быстрой, экономичной produkcji
- Листовой металл: определение, виды и основные области применения
- Полное руководство по литью металлов: Определения, типы и процессы
- Премиальные петли для корпусов из листового металла — точность, долговечность и быстрая доставка
- Оптимизация охлаждения корпуса: перфорированный лист для эффективной вентиляции
- Выбор петель для корпусов из листового металла
- Точный гиб листового металла: экономичная и надежная фабрикация
- Экспертные советы по дизайну гибания листового металла: форма, прочность, точность
- Основное руководство: 5 ключевых инсайтов для инженеров-конструкторов по прототипированию листового металла