



Оптимизация 3D-печати: ключевая роль поддерживающих структур и стратегий проектирования
Аддитивное производство открыло новую эру производственных возможностей. Технология 3D-печати позволяет создавать ранее «непроизводимые» детали со сложными размерами и углами с беспрецедентной скоростью и точностью. Однако природа аддитивного процесса, при котором материал наносится слой за слоем, часто требует поддерживающих структур для управления внутренним давлением — по сути, силой гравитации — во время печати. Без такой поддержки аддитивные слои не могут удерживаться окружающим материалом и рушатся, что приводит к провалу печати. Для решения этой задачи иногда необходимо проектировать поддерживающие структуры непосредственно в 3D-печатаемые детали.
Чтобы максимально раскрыть потенциал вашей 3D-печатаемой детали по скорости, качеству и стоимости, важно понимать поддерживающие структуры и то, как их интегрировать в ваш проект аддитивного производства.
Что такое поддерживающие структуры в 3D-печати?
Поддерживающие структуры удерживают элементы 3D-печатаемой детали, которые не имеют опорного материала во время производства. Не все процессы 3D-печати требуют поддерживающих структур: хотя Stratasys Fused Deposition Modeling (FDM), Carbon Digital Light Synthesis™ (DLS) и стереолитография (SLA) часто нуждаются в поддержках, HP Multi Jet Fusion — процесс печати на порошковой подложке — не требует их.
В процессе аддитивного моделирования методом наплавленного слоя (FDM) от Stratasys, например, слои нагретого экструдируемого материала наращиваются от стола печати за счет адгезии к нижележащим слоям и могут перекрывать их для создания наклонных поверхностей. Когда этот угол превышает 45°, перекрывающий элемент, как правило, требует поддержки, иначе вес неподдерживаемого материала приведет к его обрушению и провалу печати.
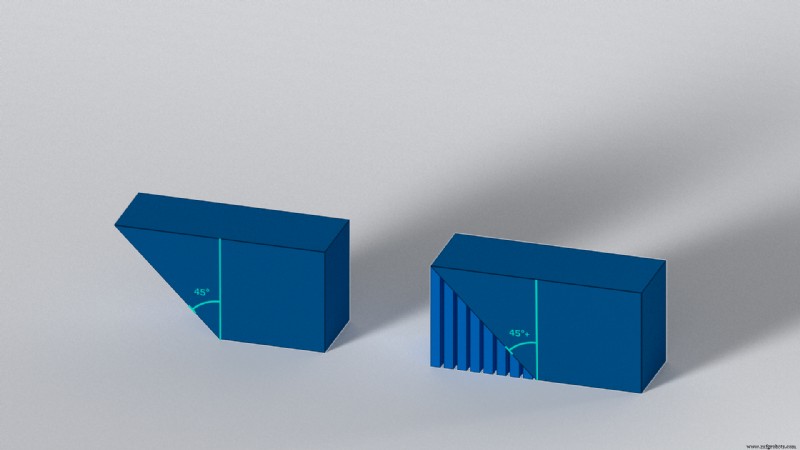
Когда поддерживающие структуры необходимы, их должны интегрировать в дизайн детали и печатать вместе с ней. Конечно, это означает учет дополнительного времени и материала, необходимых в процессе 3D-печати, а также последующего удаления поддерживающих структур на этапе постобработки.
Исключения: Не все методы аддитивного производства требуют поддерживающих структур. В то время как такие технологии 3D-печати, как FDM, печатают детали, добавляя слои материала на стол печати, другие, например HP Multi Jet Fusion (MJF), печатают детали из порошковой подложки. Поскольку слои порошка являются самоподдерживающимися, дизайны деталей для HP MJF не требуют включения поддерживающих структур.
Какие типы поддерживающих структур доступны?
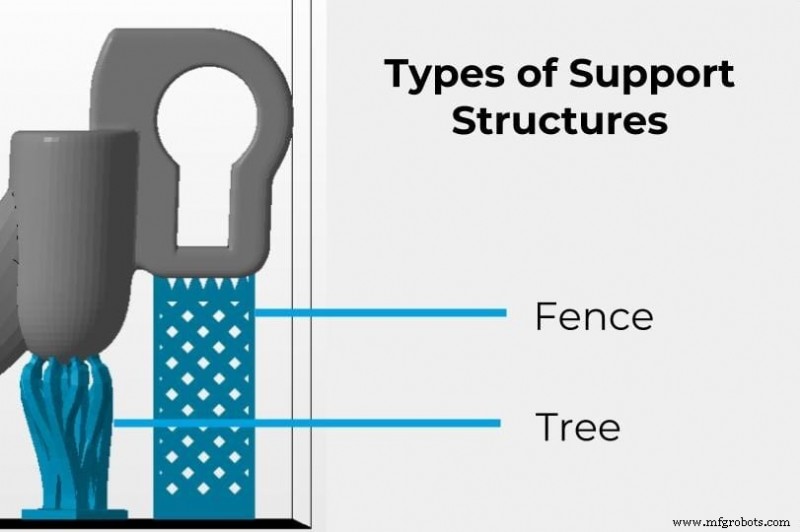
Поддерживающие структуры для 3D-печатаемых деталей варьируются по дизайну и типу, но их можно условно разделить на две категории: «деревья» и «заборы».
- Древовидные поддерживающие структуры: Похожие на ветви или стволы, древовидные поддержки могут обволакивать деталь и идеально прилегать к наклонным поверхностям для легкого удаления. Их можно быстро спроектировать, применить и протестировать как часть проекта 3D-печати, обеспечивая быструю итерацию. Их ветвистая структура позволяет им достигать удаленных участков для поддержки конкретных зон.
- Сетчатые поддерживающие структуры: Похожие на стены, с различными точками крепления, сетчатые поддержки печатаются перпендикулярно поверхности детали, часто со структурой решетки. Сетчатые поддержки более долговечны и легче удаляются, чем древовидные, и обычно являются лучшим выбором для декоративных деталей или серийного производства.
Когда следует использовать поддерживающие структуры в аддитивном производстве?
«Правило 45°» предполагает, что 3D-печатаемые перекрывы 45° и более требуют поддержки, тогда как те, что меньше 45° — нет.
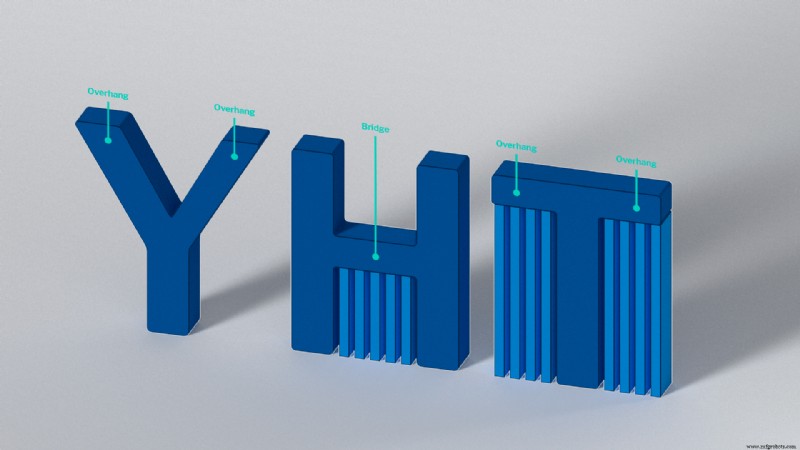
Однако правило 45° следует считать общим эмпирическим правилом, а потребность в поддерживающих структурах будет варьироваться в зависимости от сложности дизайна детали и используемого материала. В некоторых случаях мостики могут предложить альтернативу поддерживающим структурам: мостик — это техника, при которой нагретый аддитивный материал натягивается на короткое расстояние (обычно менее 5 мм) без ущерба для целостности детали.
Принцип «YHT»: Представляя буквы Y, H и T как 3D-модели, установленные вертикально, можно наглядно проиллюстрировать необходимость поддерживающих структур в аддитивном производстве.
- Буква Y: Две руки буквы Y расходятся под углом 45° — угол их перекрыва не требует поддерживающих структур. Чем больше угол перекрыва превышает 45°, тем более вероятно, что поддерживающие структуры понадобятся.
- Буква H: Если два вертикальных элемента буквы H находятся в пределах 5 мм друг от друга, возможно 3D-печать горизонтального элемента с использованием мостика. Если вертикальные элементы дальше 5 мм, горизонтальный элемент может потребовать поддерживающих структур.
- Буква T: Две руки буквы T расходятся от вертикального элемента под углом 90° и потребуют поддерживающих структур.
Помимо угла перекрыва, на потребность в поддерживающих структурах могут влиять другие факторы. К ним относятся качество 3D-принтера и скорость печати: более медленные принтеры, например, могут увеличивать потребность в поддерживающих структурах.
Поддерживающие структуры: производственные вызовы
Поддерживающие структуры необходимы во многих аддитивных сборках, но важно помнить, что они могут существенно влиять на стоимость детали в серийном производстве — не говоря уже о количестве отходов материала, которые проект в конечном счете производит. Также следует соблюдать осторожность при удалении поддерживающих структур, так как они могут повредить или оставить следы на готовой детали при отсоединении.
Учитывая эти факторы, 3D-печатаемые детали в идеале должны проектироваться так, чтобы минимизировать или устранить потребность в поддерживающих структурах, и, где возможно, следует применять принципы проектирования для аддитивного производства (DfAM) для оптимизации деталей по качеству, стоимости и времени производства. Следующие стратегии могут помочь сократить потребность в поддерживающих структурах:
Ориентация: Ориентация деталей на столе печати может влиять на потребность в поддерживающих структурах. Перекрывы, например, могут быть устранены путем поворота детали на спину или на бок. В приведенных выше примерах укладка каждой из 3D-моделей букв Y, H и T на спину полностью устранила бы любые перекрывающиеся элементы вместе с потребностью в поддерживающих структурах или мостиках.
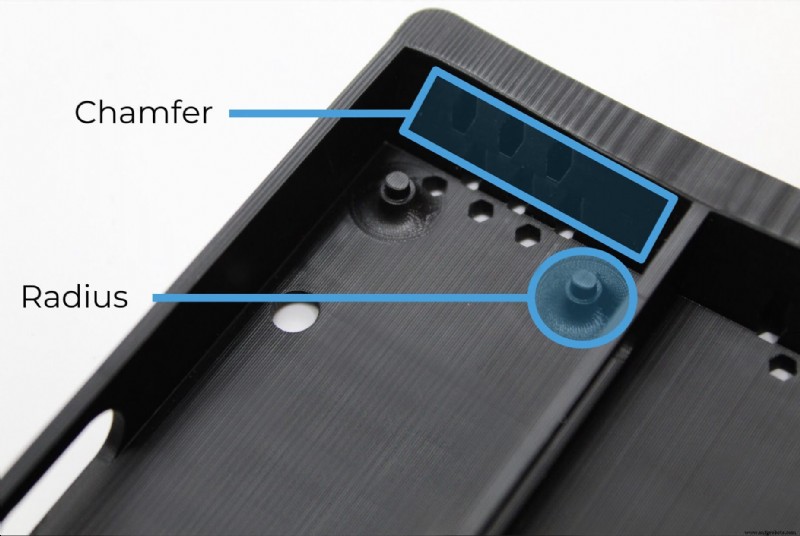
Геометрия детали: По возможности устраните перекрывы из вашего дизайна — или уменьшите их угол до менее 45°. Очевидно, функциональные требования могут сделать полное устранение перекрывов невозможным, но вы можете ввести альтернативные дизайнерские элементы, такие как фаски, жесткости и скругления, чтобы сделать геометрию детали более самоподдерживающейся.
Разделение детали: Технология 3D-печати позволяет производить сложные единые детали, но если объем необходимых поддерживающих структур снижает их качество или стоимостную эффективность, может быть целесообразно разбить деталь на более мелкие компоненты, которые можно собрать позже. Сферические детали, например, требуют существенных поддерживающих структур, но разделение их пополам и создание большой плоской поверхности позволяет полностью устранить потребность в поддержках.
Плотность поддержки: Давление, оказываемое на поддерживающие структуры, диктует, насколько они должны быть прочными и сколько материала требуется для их печати. Чтобы обеспечить успешную и экономичную печать, убедитесь, что ваши поддерживающие структуры достаточно плотны, чтобы поддерживать размер перекрывающегося элемента. Имейте в виду, что чем плотнее поддерживающая структура, тем труднее может быть ее удалить после печати.
Растворимые поддержки: Некоторые технологии 3D-печати могут печатать поддерживающие структуры из отдельного растворимого материала через вторую печатающую головку. Эти поддерживающие структуры можно погрузить в воду или химикаты после печати и растворить, оставив целую деталь. Растворимые поддержки снижают риск повреждения готовой детали в процессе удаления поддерживающих структур. Большинство FDM-материалов имеют растворимые поддержки, материалы DLS и SLA — нет. Процесс HP MJF вообще не требует поддержок.
Начало работы
Поддерживающие структуры будут продолжать играть важную роль в большинстве проектов аддитивного производства.
Хотя целью всегда является сокращение или устранение потребности в поддерживающих структурах, наши инженеры стремятся оптимизировать вашу деталь по функциональности и стоимости. Если вы хотите узнать больше о том, как мы можем сделать возможным ваш проект аддитивного производства, свяжитесь с командой Fast Radius сегодня.
Готовы произвести свои детали с Fast Radius?
Начните расчет стоимости
Промышленные технологии
- Почему дизайн для аддитивного производства важен: Шесть ключевых выгод
- Практические стратегии проектирования для аддитивного производства и быстрого прототипирования
- Оптимизация приспособлений и оснастки для аддитивного производства
- Проектирование для аддитивного производства (DfAM): стратегии 3D-печати, снижающие затраты и повышающие эффекти…
- Освоение топ-4 вызовов производства в США: проверенные стратегии роста
- Революция в производстве: AR и IIoT расширяют возможности рабочих и повышают эффективность
- Оптимизация дизайна печатных плат для производства: ключевые стратегии и лучшие практики
- Аддитивное против традиционного производства: как они дополняют друг друга
- Понимание файлов SLDPRT и SLDASM: их роль в аддитивном производстве
- Критическая роль Design for Manufacturing (DFM) в успехе हारдварных продуктов