



Оптимизация приспособлений и оснастки для аддитивного производства
Несмотря на стремительный рост аддитивного производства, многие компании ещё не полностью внедрили его для проектирования приспособлений. Традиционные приспособления по-прежнему формируются ограничениями 3-осевых ЧПУ-станков и ручной обработки — самых распространенных инструментов в большинстве производственных цехов.
Чтобы оставаться конкурентоспособными, производители часто создают громоздкие и дорогие приспособления. Цель — минимизировать станко-время и сосредоточиться на выпуске готовой продукции. Следовательно, изготовление приспособлений считается недобавляющей стоимости деятельностью, хотя оно критически важно для конечного результата.
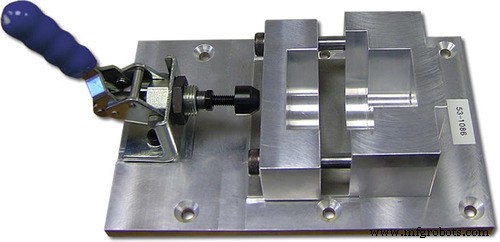
Основные проблемы, о которых мы слышим чаще всего — это станко-время (часто измеряемое в неделях) и дефицит квалифицированных операторов. Даже когда станок доступен, настройка кода или ручная обработка приспособления требует высококвалифицированного фрезеровщика, что повышает затраты на труд.
Хотя мы специализируемся на сложных деталях с органическими геометриями, стандартные «блоки на плите» остаются преобладающими. Статус-кво приводит к длительным срокам поставки, большим площадям для хранения и высокой стоимости на деталь при учете труда и станко-времени.
Аддитивное «быстрое решение»
В ответ многие производители обратились к аддитивному производству как к быстрому решению внутренних временных и ресурсных ограничений. Прямая печать приспособлений устраняет задержки в очереди, сокращает сроки выполнения и позволяет вести непрерывное, беспилотное производство круглосуточно.
Такой подход также снижает стоимость приспособлений и освобождает цех от ручного труда, предлагая эргономические преимущества перед твердыми металлическими альтернативами. Наши опросы пользователей FDM выявили множество таких конструкций.
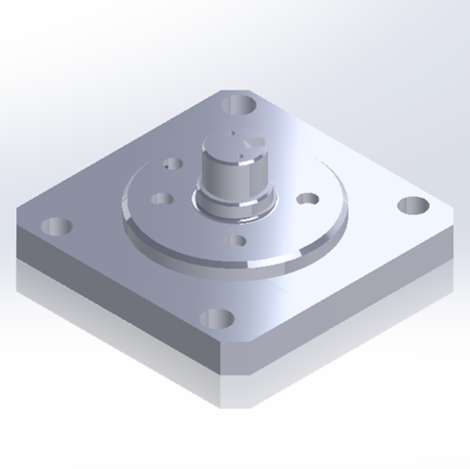
Один клиент производит 12 алюминиевых приспособлений в год. Традиционными методами каждое обходится более чем в 3000 долларов и занимает 4–6 недель на закупку. Аутсорсинг в таких загруженных цехах — обычное дело.
В противовес, цельное FDM-приспособление из ABS стоит 190 долларов и готово примерно за 19 часов — чуть менее суток.
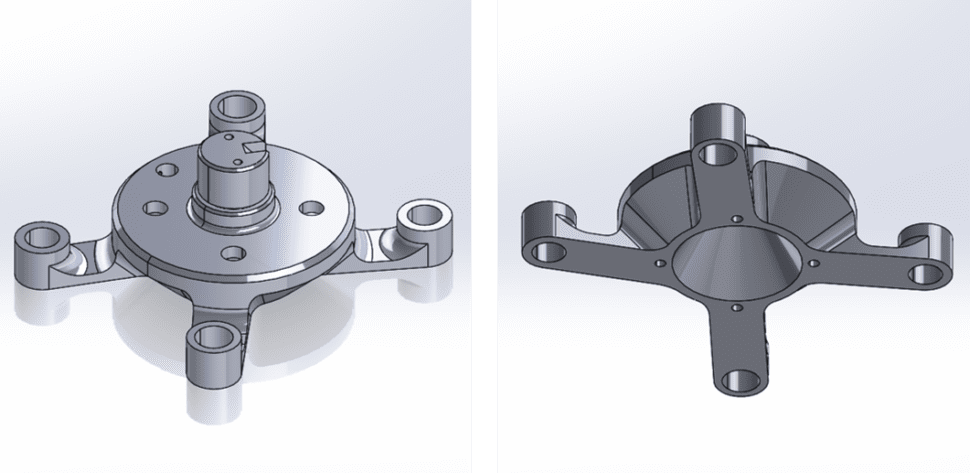
Применение принципов проектирования для аддитивного производства (DfAM) позволяет снизить стоимость до 76 долларов и время печати до 11 часов — достигнув 60% экономии затрат и 42% экономии времени по сравнению с традиционным дизайном.
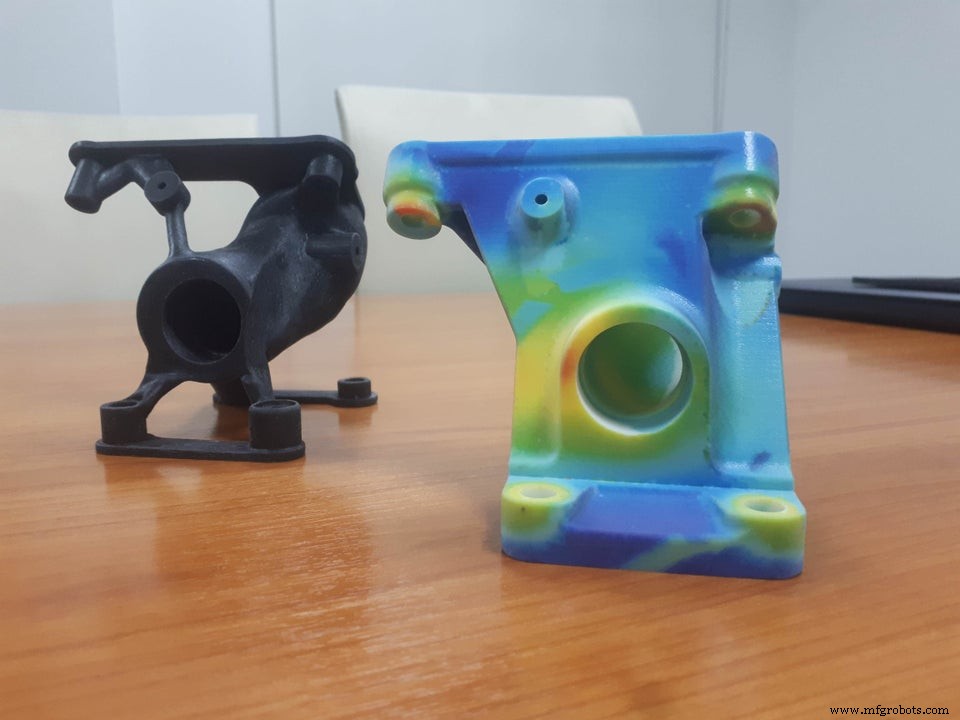
Распространенные ошибки при проектировании для аддитивного производства
Прежде чем перечислять лучшие практики, важно уточнить термин «проектирование для аддитива». Это широкое понятие, которое должно адаптироваться к конкретному принтеру и материалу. Каждая технология 3D-печати — FDM, SLA, PolyJet, Binder Jet, DMLS и др. — имеет уникальные ограничения и лучшие практики.
Некоторые конструкторы ошибочно полагают, что аддитивное производство решает все проблемы. Хотя оно универсально, это не панацея. Например, недорогие стандартные детали — болты, винты — могут быть экономичнее купить, чем печатать.
Частые ошибки
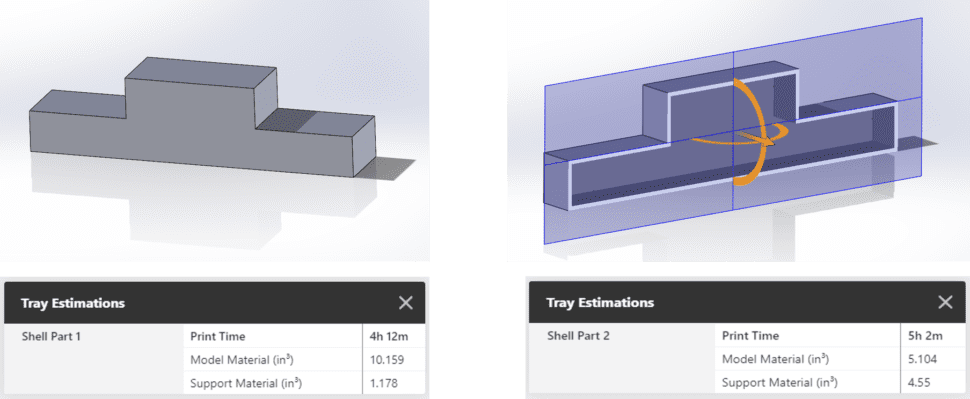
Две типичные ловушки — создание оболочек (shelling) и полостей (hollowing) в FDM-деталях. Вместо минимизации наполнения конструкторы часто создают большие внутренние полости для экономии материала.
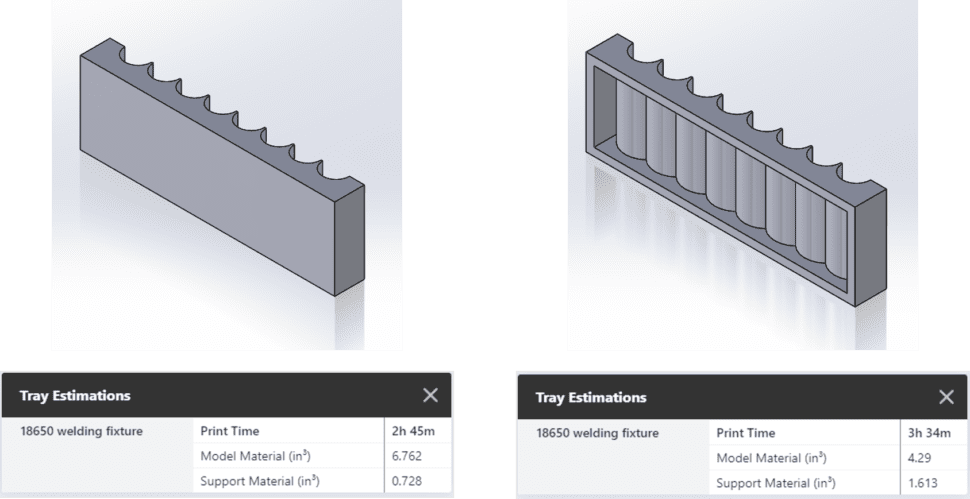
Создание полостей незначительно снижает расход материала, но может резко увеличить время печати и привести к застреванию поддерживающего материала, который невозможно удалить.
6 правил проектирования для аддитивного производства (FDM)
Ниже приведены шесть простых правил, которые могут кардинально сократить время печати, расход материала и стоимость FDM-деталей.
1. Самоопорные углы
Правило 45 градусов гласит: нависающие элементы под углом менее 45° от вертикали не требуют поддержек. Это простое изменение сокращает расход поддерживающего материала и ускоряет печать. Обратите внимание: порог может варьироваться по материалам, обычно между 40° и 60°.
2. Удаление материала из массивных элементов
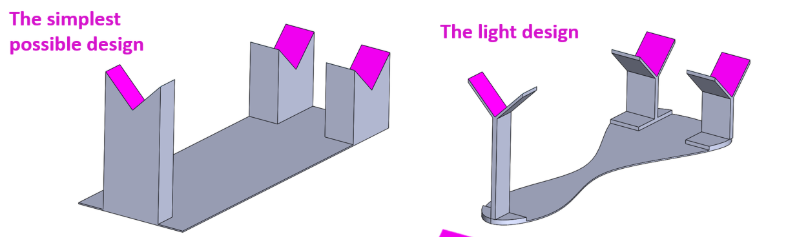
Создание оболочек может снизить вес, но должно делаться стратегически. Сфокусируйтесь на сопрягающих поверхностях — сначала спроектируйте контактные точки, затем оптимизируйте окружающую геометрию для сохранения прочности при удалении лишнего объема.
3. Выборочная прочность по граням
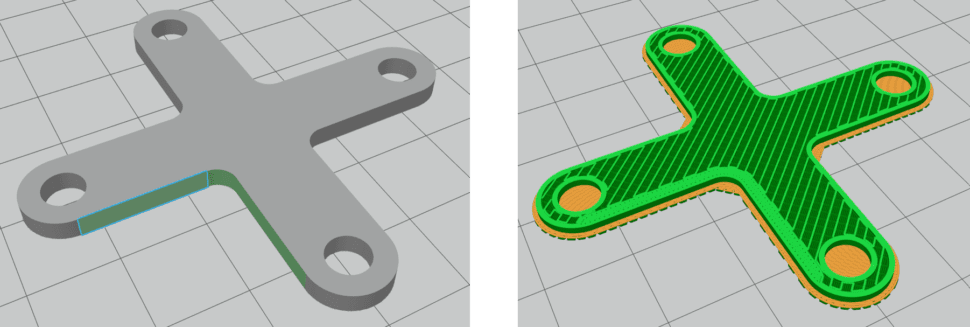
Инструменты вроде GrabCAD Print позволяют назначать плотность наполнения и толщину стенок конкретным граням или телам. Это дает возможность усиливать только критические зоны, сохраняя остальную часть детали легкой.
4. Выборочная прочность по телам
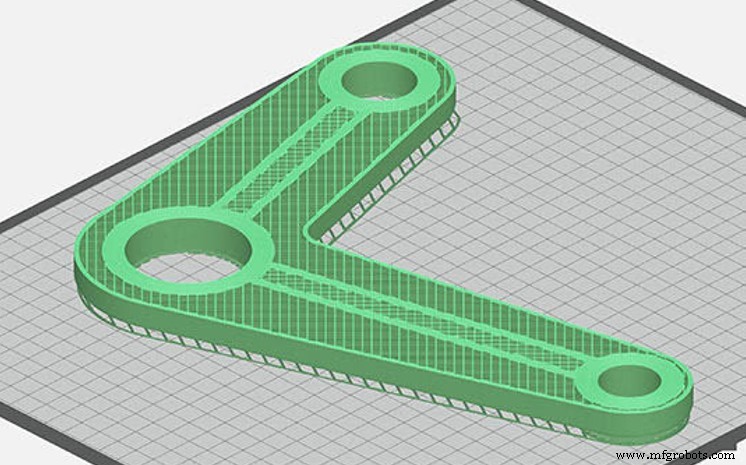
Аналогично, можно задавать разные уровни наполнения для отдельных CAD-тел. Добавление тонких ребер или внутренних структур обеспечивает механическую поддержку без увеличения объема.
5. Металлические втулки
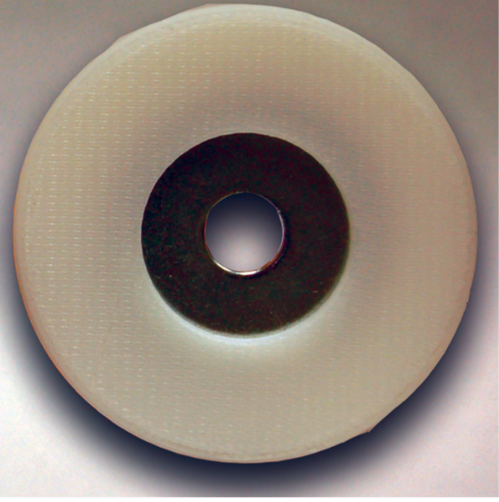
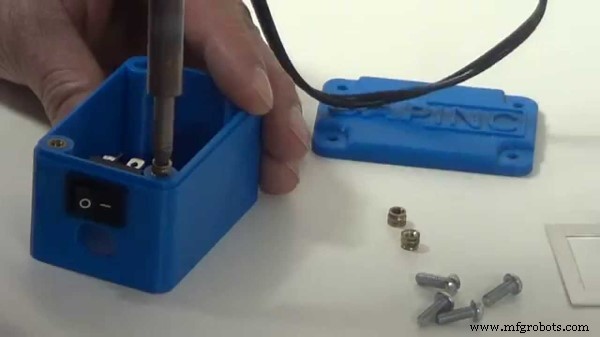
Когда напечатанная деталь будет подвергаться износу, встраивайте металлические гайки, шайбы или термоусадочные резьбовые втулки. Спроектируйте полость, поставьте печать на паузу, установите втулку и возобновите печать. Обеспечьте небольшой излишек материала вокруг отверстия для надежного зацепления.
Для термоусадочных втулок оставьте тонкую стенку вокруг отверстия и используйте паяльник для фиксации втулки после печати.
6. Консолидированные сборки
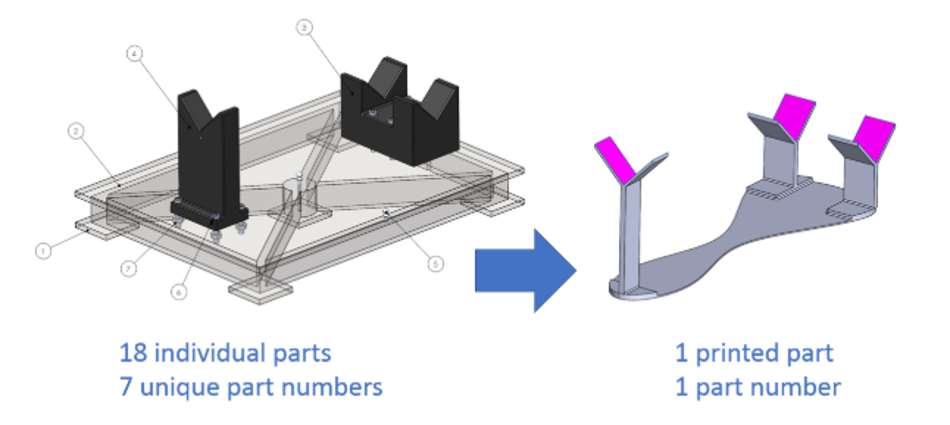
Печать единого интегрированного приспособления устраняет необходимость сборки множества деталей, снижая трудозатраты и риск несоосности. Гибридные инструменты, сочетающие 3D-напечатанные компоненты с металлическим крепежом или гидравликой, дополнительно повышают производительность при снижении веса.
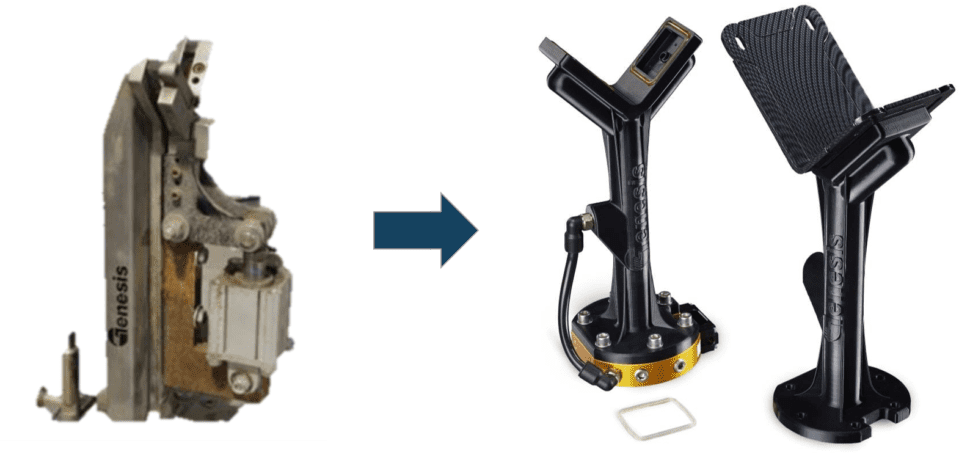
Кейсы: Genesis Systems заменила тяжелый наконечный инструмент на легкий 3D-напечатанный, что позволило использовать меньший и дешевле робот. Ford переработала громоздкое алюминиевое приспособление для установки окон в 3,4-килограммовый 3D-напечатанный аналог, интегрирующий пневмолинии и крепеж при сохранении структурной целостности.
Резюме по проектированию для аддитивного производства
Краткий итог:
- Традиционное производство диктует дизайн приспособлений, но аддитивное может сократить сроки, затраты и улучшить эргономику.
- Недоразумения об аддитивном дизайне ведут к неэффективности; понимание конкретного принтера и материала — ключ.
- Избегайте ловушек создания оболочек и полостей, увеличивающих поддерживающий материал и время печати.
- Применяйте шесть правил выше для снижения расхода материала, времени печати и улучшения характеристик деталей.
Оптимизируйте ваши дизайны для 3D-печати
От концепции до производства — CADimensions сопровождает вас на каждом шаге.
Услуги CADimensions
3D печать
- Четыре возникающих тренда автоматизации, формирующих аддитивное производство
- Гибридное аддитивное производство и литье под давлением: новая парадигма для производственных жизненных цик…
- Почему дизайн для аддитивного производства важен: Шесть ключевых выгод
- Четыре критических вопроса, стоящие перед аддитивным производством в 2019 году
- Интервью с Робертом Янси из Autodesk: аддитивное производство, генеративный дизайн и Индустрия 4.0
- Запуск AM Fridays и подкаста Additive: ваши новые ресурсы для инсайтов по 3D-печати
- Essentium и Lehvoss создают передовые материалы для промышленной 3D-печати
- Оптимизация дизайна печатных плат для производства: ключевые стратегии и лучшие практики
- Революция в медицине и стоматологии: сила аддитивного производства
- Критическая роль Design for Manufacturing (DFM) в успехе हारдварных продуктов