



6 проверенных советов по дизайну для SLA для безупречного качества 3D-печати
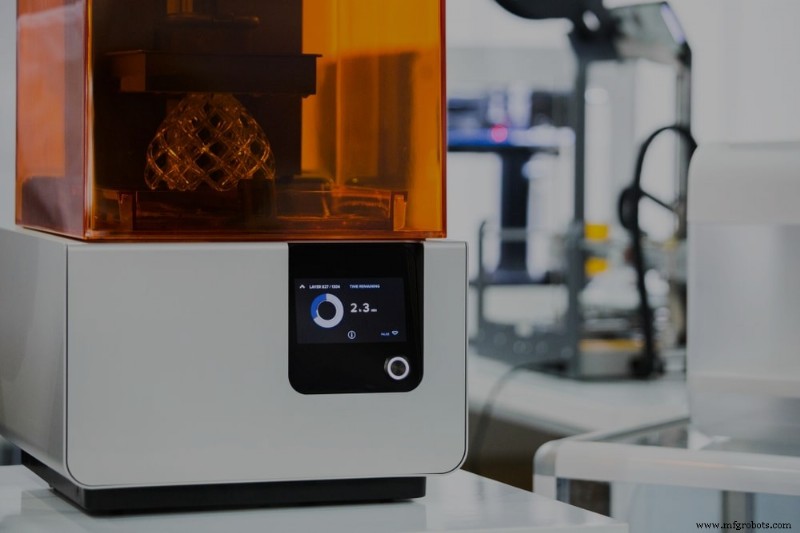
Стереолитография (SLA) — это аддитивный производственный процесс, использующий источник света для отверждения фоточувствительных жидких смол в твердые формы. SLA способна производить высокоточные изотропные детали с гладкими поверхностями и отличным разрешением деталей дизайна, что делает её идеальной для производства сложных прототипов, мастер-моделей и моделей в масштабе.
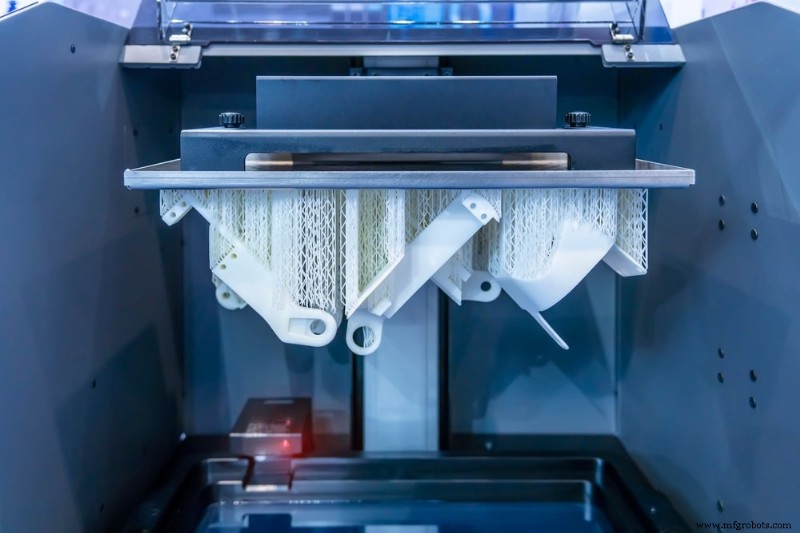
Однако, как и в большинстве производственных процессов, качество и жизнеспособность детали зависят от контроля максимально возможного числа переменных. Например, уровень детализации, который можно достичь, зависит от таких факторов, как размер источника света и материальные свойства смолы.
Следующие шесть рекомендаций по дизайну для SLA помогут оптимизировать конструкции деталей для улучшения технологичности, снижения затрат и повышения производительности.
1. Учитывайте минимальные размеры элементов
Фоточувствительные смолы имеют относительно высокую вязкость по сравнению с другими аддитивными материалами, что может создавать проблемы после сборки. Отверстия, которые слишком малы, например, могут запечататься до того, как полимер полностью отвердеет. Отверстия не должны быть меньше 0,005 дюйма (0,127 мм) по этой причине.
Участки со тонкими стенками также нужно внимательно контролировать. Поддерживаемые стенки не должны быть тоньше 0,016 дюйма (0,4 мм), чтобы предотвратить разрушение в процессе отслаивания, когда отвердевший фотополимер отделяется от бака с смолой по мере движения строительной платформы. Неподдерживаемые стенки тоньше 0,024 дюйма (0,6 мм) могут деформироваться или отламываться во время цикла печати.
2. Обеспечьте равномерную толщину стенок
Толщина стенок важна по нескольким причинам. Во-первых, более толстые участки требуют больше материала, повышая ваши производственные затраты. Во-вторых, если стенки детали неравномерны по всей детали, более тонкие участки остывают быстрее более толстых, что может привести к деформации, трещинам и другим дефектам. Если деталь требует вариаций толщины стенок, переходы должны быть максимально плавными.
3. Включите поддерживающие структуры для вылезающих элементов
SLA может легко производить детали с вылезающими элементами, если в дизайн включено достаточно поддерживающих структур. Без поддерживающих структур вылезающие элементы склонны к деформации. Вылезы можно печатать без поддержки только если они меньше 0,039 дюйма (1,0 мм) и под минимальным углом 19°. Печать ниже 19° от горизонта приведет к отлому вылезающего элемента при отслаивании.
4. Убедитесь, что коньковые и гравюрованные детали правильно размещены
Любые возвышающиеся элементы на поверхности детали должны быть высотой не менее 0,004 дюйма (0,1 мм), чтобы гарантировать, что детали печатаются четко и видимо. Этот совет по дизайну особенно актуален для текстовых элементов. Если гравюрованные элементы слишком малы, они могут потенциально слиться и срастись при печати. Гравюрованные или углубленные детали должны быть шириной и глубиной не менее 0,016 дюйма (0,4 мм) для гарантии точности.
5. Рассмотрите возможность сделать деталь полой
По умолчанию SLA-печатные детали изготавливаются полностью твердыми компонентами. Однако, если деталь не предназначена для полностью функционального конечного использования, выплавление модели требует гораздо меньше смолы, что сокращает и время печати, и производственные затраты. Обычно стенки полых деталей должны быть минимум 0,079 дюйма (2 мм), чтобы сохранить низкий риск неудачной печати.
Для выплавления детали добавьте дренажные отверстия в самую низкую область детали, определяемую ориентацией печати, чтобы предотвратить накопление и застревание неотвердевшей смолы внутри готового компонента. Если не учесть это, это может привести к дисбалансу давления внутри детали, вызывающему трещины, отверстия и даже взрывы. Дренажные отверстия должны иметь диаметр не менее 0,138 дюйма (3,5 мм).
6. Закруглите углы детали
Детали с острыми углами будут иметь повышенные концентрации напряжений, что увеличивает вероятность трещин и отказов детали. Закругление внешних и внутренних углов делает изменения поперечного сечения более плавными, что распределяет напряжения более равномерно по всей детали.
Мы рекомендуем, чтобы радиус внутреннего угла был не менее половины толщины связанной стенки, а внешние углы — не менее 1,5 толщины связанных стенок. Большие радиусы помогут распределять напряжения более эффективно, если ваши SLA-конструкции могут их принять.
Начните оптимизацию SLA-дизайнов сегодня
Стереолитография — проверенный временем аддитивный производственный процесс, требующий внимания к деталям и размеру элементов для обеспечения успешной печати. Учет этих лучших практик может быть сложным для продуктовых команд, но опытный производственный партнер может помочь. Команда Fast Radius приносит глубокий опыт и может помочь вам улучшить ваши SLA-дизайны и создавать превосходные детали. Свяжитесь с нами сегодня, чтобы начать.
Промышленные технологии
- Предотвращение деформации при литье под давлением: дизайнерские стратегии
- 10 экспертных советов по оптимизации дизайнов для FDM 3D-печати
- 5 экспертных советов для точного проектирования листового металла
- 8 экспертных советов по снижению затрат на листовую металлообработку
- Мастерство полиуретанового литья: проектные идеи для превосходных прототипов
- Мастерство складских стеллажей: 4 проверенных совета по дизайну для эффективности
- Проверенные советы по разводке высокоскоростных печатных плат для надежных дизайнов
- Экспертные рекомендации по дизайну для качественного литья под давлением
- Руководство по проектированию для SLA 3D-печати: советы для качественных деталей
- Оптимизируйте ваши PolyJet 3D-печати: рекомендации по проектированию для точности и многоматериального успеха