



Ключевые факторы обеспечения высокой технологичности процесса сборки BGA
Сборка BGA (ball grid array — шариковая решётка) полностью совместима с технологией паяльной сборки. Шаг чип-масштабного BGA может быть 0,5 мм, 0,65 мм или 0,8 мм, а пластиковые или керамические BGA-компоненты имеют более широкий шаг: 1,5 мм, 1,27 мм и 1 мм. BGA-корпуса с мелким шагом легче повреждаются, чем интегральные схемы (IC) с выводными корпусами, и BGA-компоненты позволяют селективно уменьшать контактные точки для удовлетворения специфических требований к выводам I/O. Как передовая технология в SMT (поверхностном монтаже), BGA-корпуса быстро стали значительным выбором для соответствия технологиям мелкого и сверхмелкого шага, обеспечивая высокоплотное межсоединение с надёжной технологией сборки, что ведёт к всё большим применениям этого типа корпусов.
Применение рентгено-томографического прибора инспекции в сборке BGA
Большинство производителей печатных плат (PCB) и электроники не видели большой необходимости применять рентгеновскую инспекцию в производственном процессе до применения BGA-компонентов в электронной сборке. Традиционные методы инспекции считались достаточными: MVI (ручной визуальный контроль) и электрические тесты, включая MDA (анализ производственных дефектов), ICT (внутрицепной тест) и функциональный тест. Однако все эти методы не выявляют скрытые дефекты паяных соединений: полости, холодную пайку и плохое припояное сцепление. Рентгеновская система инспекции — инструмент, проверенный способностью инспектировать скрытые паяные соединения и помогающий устанавливать и контролировать производственный процесс, анализировать прототипы и подтверждать процесс. В отличие от MDA, ICT и AOI (автоматического оптического контроля), рентгеновская система способна подтверждать короткие замыкания, обрывы, полости и выравнивание шариков BGA, мониторить качество процесса и предоставлять мгновенные данные обратной связи для SPC (статистического управления процессом) с высокой производственной эффективностью.
Рентгено-томографические приборы инспекции могут генерировать томографические изображения через захват изображений паяных соединений, способные к автоматическому анализу паяных соединений и реальному томографическому сканированию. Кроме того, они могут выполнять точный сравнительный анализ всех паяных соединений компонентов на обеих сторонах печатной платы за несколько секунд или 2 минуты, выводя заключение о том, квалифицированы ли паяные соединения.
Процесс сборки BGA и источники вариаций
Для более эффективного использования рентгеновской системы инспекции необходимо прояснить контрольные параметры процесса сборки BGA и пределы контроля параметров. Процесс сборки BGA соответствует следующей последовательности:

Когда эвтектические шарики BGA-компонентов собираются в паяльной пасте в процессе сборки, их позиции обычно корректируются через само-выравнивание жидкого паяльного олова. Таким образом, точность монтажа кажется не такой существенной, как для компонентов с мелкошаговыми выводами, и ведущей контрольной фазой в технологии сборки BGA-компонентов является печать паяльной пасты и рефлоу-пайка. Кроме того, вариация в форме и размере паяных соединений связана со многими другими элементами.
Почти невозможно устранить все вариации, поэтому ключевая точка в контроле производственного процесса — снижение вариации на каждом производственном этапе. Влияние разных вариаций на конечные продукты сборки должно быть тщательно проанализировано и количественно обработано. Учитывая весь процесс от BGA-компонентов до процесса сборки печатных плат, ведущие элементы, влияющие на качество паяных соединений:
- Объём шариков припоя;
- Размер площадки BGA-компонента;
- Размер площадки печатной платы;
- Объём паяльной пасты;
- Деформация BGA-компонента в процессе рефлоу-пайки;
- Деформация печатной платы в зоне монтажа BGA в процессе рефлоу-пайки;
- Точность размещения монтажа;
- Температурная кривая рефлоу-пайки.
Независимо от типа инспекционного прибора, должна быть основа для оценки квалификации паяных соединений. IPC-A-610C регулирует критерии приёмки паяных соединений BGA в пункте 12.2.12. Отличные паяные соединения BGA должны быть гладкими, круглыми, чёткими по краю и без полостей. Диаметр, объём, серый масштаб и контраст должны быть одинаковыми для всех паяных соединений с выровненным положением и без смещения или скручивания.
Технологичность процесса сборки BGA
В качестве примера используется тип BGA-компонента: PBGA (пластиковый ball grid array) с 520 выводами, размером 2"×2", с эвтектическими шариками припоя и no-clean флюсом. Реализован анализ 6-сигмовой технологичности процесса для проверки точности размещения BGA, вероятности открытых и коротких замыканий паяных соединений. Предположения перед расчётом:
- а. Вариаций на площадке BGA-компонента или печатной платы нет;
- б. BGA-компоненты не деформируются (рефлоу-пайка);
- в. Среднее отклонение рассчитывается согласно среднему объёму паяных соединений после рефлоу-пайки;
- г. Вес BGA-компонента считается уравновешенным плавающей силой и поверхностным натяжением;
- д. Площадка и эвтектические шарики припоя имеют хорошую паяльность;
- е. Все распределения — нормальные.
• Размещение BGA
Для монтажа BGA-компонентов используется стандартное SMT-оборудование. Обычное монтажное оборудование способно распознавать образы эвтектических шариков припоя BGA с возможностями процесса размещения, покрытыми следующим:
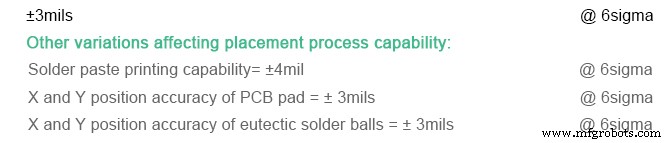
На основе данных, максимальное отклонение размещения составляет 6,53 mil при технологичности 6 сигм. Поскольку диаметр площадки 28 mil, отклонение размещения можно пренебречь среди само-выравнивания компонентов от поверхностного натяжения при расплавлении паяльной пасты. Процесс размещения BGA-компонентов соответствует уровню 6 сигм.
• Паяные соединения с открытыми замыканиями
Процесс сборки склонен к открытым паяным соединениям из-за недостаточного коллапса эвтектических шариков припоя. Для PBGA с 520 выводами эвтектические шарики — диаметром 30 mil, стандартное отклонение 500 mil³ (с учётом объёма), объём регулируется как 14 130 mil³. Диаметр площадок BGA и печатной платы 28 mil, толщина паяльной пасты 6 mil. Следовательно, средняя высота края паяного шарика BGA примерно 24 mil. Для 6-сигмовой технологичности, отражающей вариацию объёма шариков припоя:
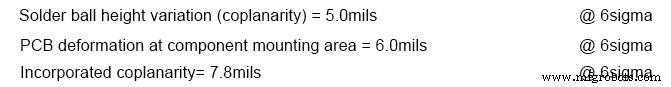
После рефлоу-пайки высота паяной опорной связи, определённая средним объёмом паяных соединений, составляет 19 mil. При технологичности 6 сигм толщина паяльной пасты измеряется 4–8 mil. Более того, шарики припоя BGA коллапсируют в паяльную пасту на 3 mil, что приводит к расчётным данным:
Минимальная толщина паяльной пасты под шариками = 3 mil
Минимальный коллапс = 7 mil
Минимальный включённый коллапс = 10 mil
Минимальное безопасное отклонение для предотвращения открытых замыканий = 2,2 mil
Когда вышеуказанные вариации контролируются в определённых диапазонах, процесс рефлоу-пайки BGA может достичь 6 сигм.
К сожалению, деформация BGA-компонентов и печатной платы обычно приводит к несоответствию высоты паяной опорной связи во время сборки рефлоу-пайки BGA. BGA-компоненты и площадки печатной платы имеют различия, приводящие к вариации процесса. Всё равно, даже учитывая все вариации, открытые паяные соединения всё ещё будут возникать. Таким образом, рентгеновская система инспекции может использоваться для дефектного контроля открытых паяных соединений.
• Мостики паяных соединений (короткие замыкания)
Тот же метод можно использовать для оценки влияния коротких замыканий паяных соединений на технологичность процесса сборки. Паяные соединения различаются по диаметру, измеренные данные показывают, что объём связывания каждого паяного соединения в диапазоне 12 800–19 250 mil³ при 6-сигмовой технологичности. В результате минимальная высота паяной опорной связи 15 mil, а максимальный диаметр паяной связи может достигать 38,5 mil. Для BGA-компонентов с шагом 50 mil мостики паяных соединений едва ли возникнут.
Анализ статистического управления процессом (SPC)
Эффективный контроль процесса сборки BGA приводит к меньшим вариациям паяных соединений. В практическом процессе сборки следующие вариации обычно вызывают флуктуации процесса, требуя постоянного мониторинга:
1. Высота и объём паяльной пасты;
2. Диаметр бокового соединения BGA-компонентов;
3. Диаметр бокового соединения площадки печатной платы;
4. Диаметр центрального связывания соединений;
5. Размер полостей и частота их появления;
6. Оловяные шарики.
Толщина паяльной пасты может мониториться рентгеновским инспекционным оборудованием, а вариации процесса контролироваться в определённом уровне на основе формы и согласованности паяных соединений.
Статью написал редактор PCBCart Дора Ян, изначально опубликована в журнале SMT007, май 2018 года.
PCBCart профессионально выполняет сборку BGA
PCBCart много лет предоставляет услуги сборки печатных плат, у нас богатый опыт в проектах сборки BGA. Мы можем обрабатывать шаг BGA 0,4 мм и более, количество шариков BGA от 2 до 50. Если ваши требования к наполнению печатной платы включают сборку BGA, смело обращайтесь к нам для практического и стоимостно-эффективного решения. Или нажмите кнопку ниже для запроса котировки PCBA, мы вернёмся с кастомной стоимостью и решением сборки печатных плат как можно скорее.
Полезные ресурсы:
• A Brief Introduction of BGA Package Types
• An Introduction of BGA Packaging Technology
• Factors Affecting the Quality of BGA Assembly
• PCBCart's One Stop Production Service Covers PCB Fabrication, Components Sourcing and Turnkey Assembly
Промышленные технологии
- Ультразвуковая обработка (УЗО): Основы, параметры процесса, компоненты и ключевые преимущества
- Незаменимые многофункциональные инструменты для любого станочного цеха
- 4 ключевые отрасли, которые должны использовать отслеживание активов для эффективности
- Сборка печатных плат: 6 этапов для стабильного качества
- Оптимизация анодирования пластиков: передовые методы для превосходного покрытия и свойств
- Мастерство сборки ПП: от черновика к готовому изделию
- Сборка печатной платы: исчерпывающее объяснение производственного процесса
- Освоение безупречной сборки печатных плат: ключевые практики
- Ключевые факторы при аутсорсинге услуг сборки Box Build
- Комплексное руководство по безсвинцовой сборке печатных плат: пошаговый процесс