



Электроэрозионная обработка: принцип работы, микроскопический механизм и значение
Возможно, вы ежедневно сталкиваетесь с ЭЭО в производстве, но хорошо ли знаете её суть?
Во-первых, знаете ли вы историю возникновения? В 1943 г. Лазаренко и жена, академики АН СССР, изучая ظاهرة и причины эрозионного износа контактов коммутаторов от искрового разряда, обнаружили: мгновенная высокая температура искры плавит и испаряет местные участки металла, эродируя их.
Также используют услуги проводной эрозионной резки для быстрой и эффективной обработки в промышленном производстве деталей.
В чем принцип ЭЭО? Продолжаем чтение для понимания принципа электрообработки и её микроскопического механизма.
Какой метод обработки называется ЭЭО?
ЭЭО — метод обработки, плавящий и эродирующий материал за счет высокой температуры (мгновенная до 10 000 °C), возникающей в микроскопическом процессе импульсного разряда.
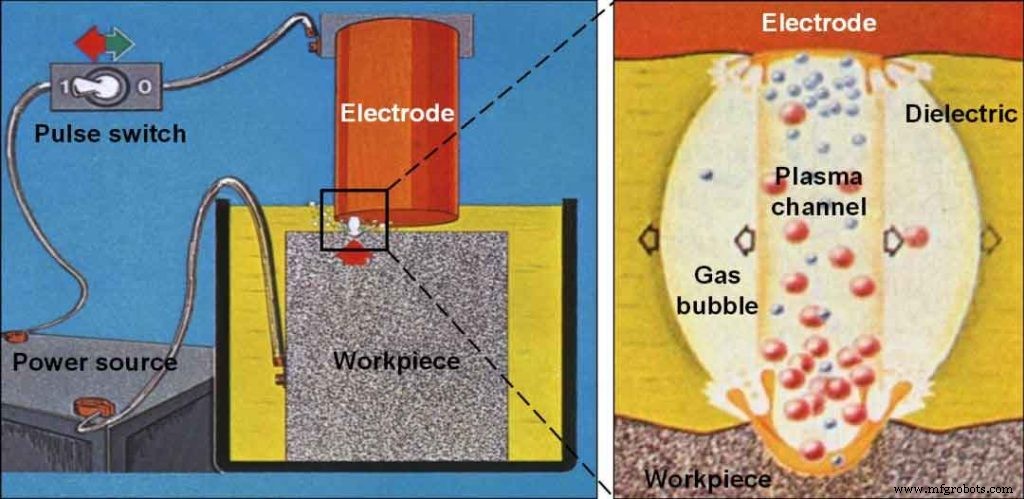
Микроскопический процесс импульсного разряда
ЭЭО — непрерывное удаление металла электроэрозией. Время импульса коротко, но процесс сложен из-за совместного действия электромагнетизма, термодинамики, гидродинамики. Этапы одного импульсного разряда:
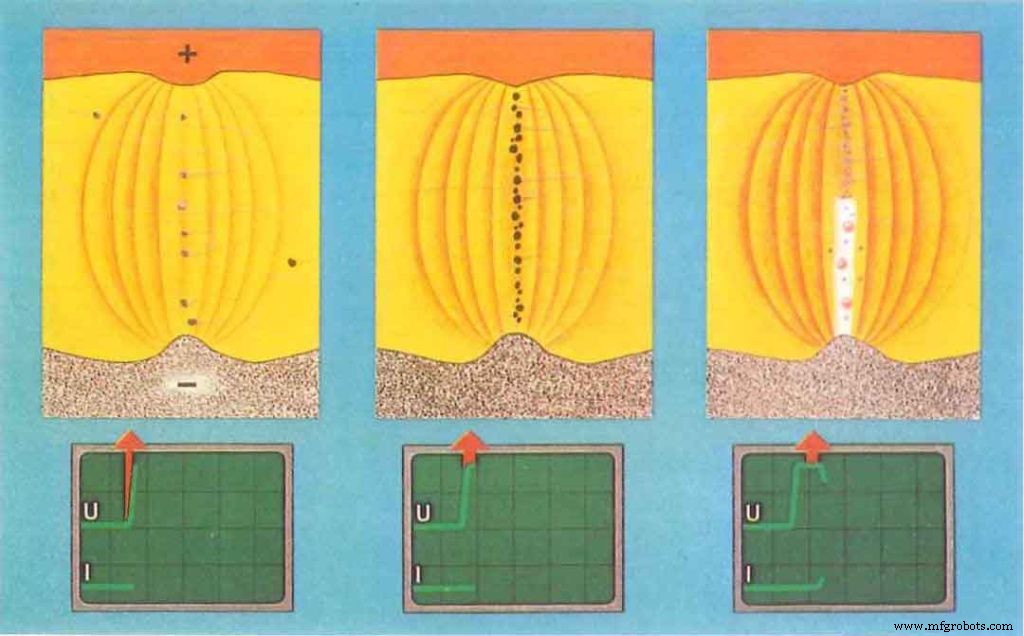
Ионизация, пробой и формирование разрядного канала межэлектродного диэлектрика
При подаче импульсного напряжения между инструментальным электродом и деталью мгновенно возникает электрическое поле. Напряженность пропорциональна напряжению и обратно пропорциональна расстоянию. С ростом напряжения или уменьшением зазора напряженность растет.
Из-за микроскопической неровности поверхностей и малого зазора поле крайне неравномерно. Максимальная напряженность на выступах, ближайших к другому электроду. При достижении критической величины диэлектрик пробивается, сопротивление зазора падает от изоляции до долей Ома, ток зазора взлетает к пику.
Из-за малого диаметра канала плотность тока высока. Напряжение зазора падает от пробойного к удерживающему разряд (~20–30 В), ток растет от 0 до пикового значения.
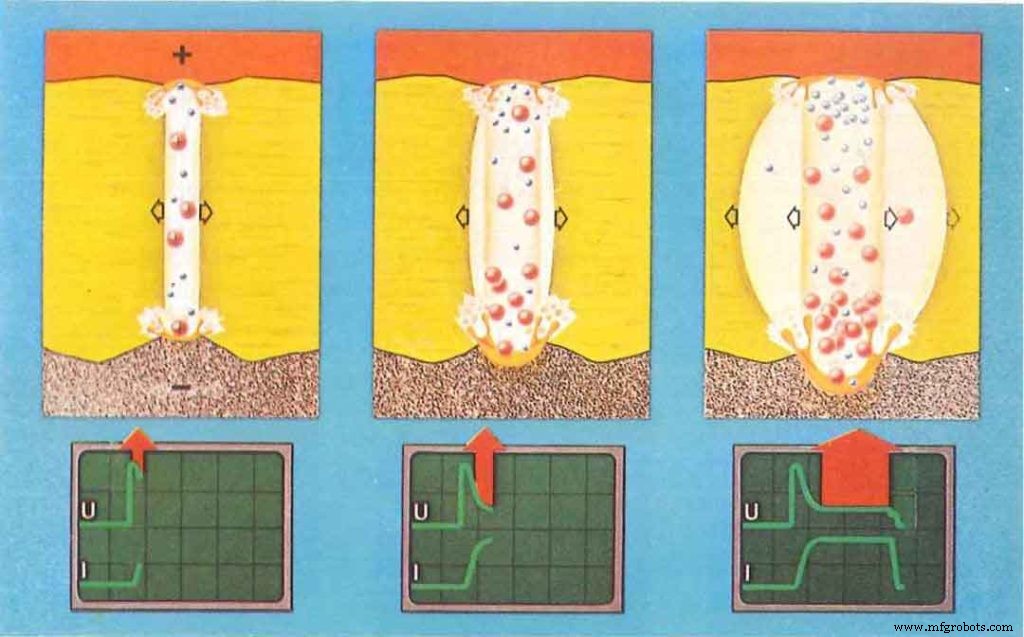
Термическое разложение среды, плавление материала электрода, термическое расширение испарения
После ионизации и пробоя диэлектрика, формирующего разрядный канал, импульсный источник разгоняет электроны в канале к аноду, положительные ионы — к катоду.
Электрическая энергия → кинетическая → тепловая при столкновениях. Поверхности анода и катода в канале становятся мгновенными тепловыми источниками, достигая очень высоких температур. Высокая температура испаряет рабочую жидкость, затем термическое разложение испаряет и разлагает её.
Испаренные рабочая жидкость и металл резко увеличивают объем, образуя пузыри в зазоре разряда. Пузыри быстро термически расширяются с взрывными характеристиками.
Наблюдая процесс ЭЭО: пузыри выходят из зазора, рабочая жидкость почерневает, слышен тихий хрустящий звук взрыва.
Именно за счет термического расширения и локальных микровзрывов плавится и испаряется материал электрода, эродируется поверхность — достигается цель резки.
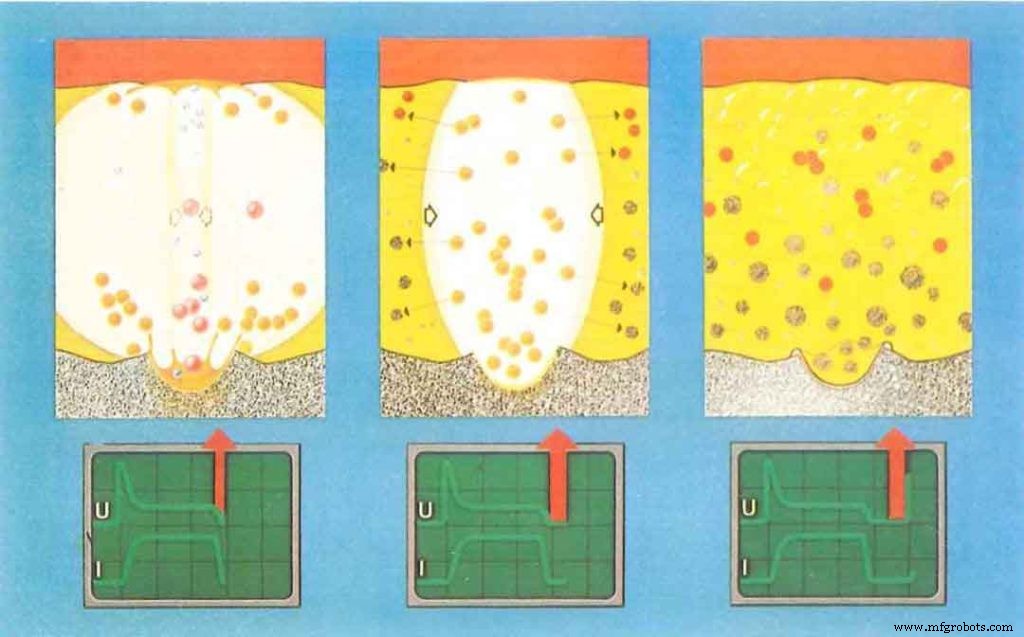
Обработка материала электродов
В процессе ЭЭО мгновенная высокая температура точки разряда на поверхности канала и электродов испаряет рабочую жидкость, плавит и испаряет металл. Термическое расширение генерирует высокие переходные давления.
Давление в центре канала максимально — испаренные газы расширяются наружу, расплавленный металл и пар под высоким давлением выталкиваются и выбрасываются в рабочую жидкость.
Под действием поверхностного натяжения и сцепления выброшенный материал минимизирует площадь поверхности и конденсируется в мелкие сферические частицы.
Когда расплавленный и испаренный металл уходит с поверхности электрода, он разлетается. Большая часть в рабочей жидкости сжимается в малые частицы, малая часть брызгается, наплавляется и адсорбируется на противоположном электроде.
Это явление взаимных брызг, наплавления и адсорбции можно использовать для уменьшения или компенсации износа инструментального электрода при определенных условиях.
Процесс эрозии и выброса металла намного сложнее.
Деионизация межэлектродной среды
С окончанием импульсного напряжения импульсный ток быстро падает к нулю, но еще некоторое время нужно для деионизации зазорной среды — рекомбинации заряженных частиц в канале в нейтральные.
Быстрое восстановление диэлектрической прочности среды в канале и снижение температуры поверхности электродов предотвращают дуговой разряд при повторном разряде в той же точке.
Следовательно, для нормального процесса ЭЭО между двумя импульсными разрядами должно быть достаточное пауза.
Кроме того, точки пробоя и разряда должны иметь пространство для дисперсии и переноса, иначе разряд локализуется в одной точке — легко образуется дуга.
Промышленные технологии
- Электроэрозионная обработка (EDM): точная бесконтактная резка металлов
- Сертификация CMMC: ключевые инсайты для оборонных подрядчиков
- Раскройте истинную стоимость вашего бизнеса: руководство для малых и средних производителей
- Основное руководство по тестированию трансформаторного масла для надежных энергосистем
- Электроэрозионная обработка (ЭЭО): Полное руководство по точной металлообработке
- Основное руководство по сборке PCB: от проектирования к производству
- TAA Compliance: 5 ключевых пунктов, которые должен знать каждый поставщик
- Двигатели AC и DC: ключевые отличия и как выбрать правильный
- Полное руководство по ЭРС-расточке отверстий: техники, станки, советы
- Закаточка (кюрлинг): технология создания текстурированных поверхностей