



Сверление, растачивание и расточка в ЧПУ-обработке: ключевые отличия
По сравнению с обработкой внешних поверхностей, условия ЧПУ-обработки отверстий намного сложнее, и обработка отверстий труднее, чем внешних цилиндров. Причины:
- Размер инструмента ограничен диаметром отверстия — низкая жесткость, склонность к изгибам и вибрациям;
- При фиксированном инструменте размер отверстия определяется размером инструмента — ошибки изготовления и износ напрямую влияют на точность;
- Зона резания внутри детали — плохие условия удаления стружки и теплоотвода, сложно контролировать точность и качество поверхности.
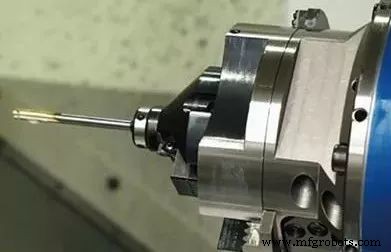
1. Сверление
Сверление — первая операция получения отверстий в твердом материале, диаметр обычно < 80 мм. Два способа: вращение сверла или вращение детали. Ошибки различаются.
- Вращение сверла: при смещении из-за асимметрии режущих кромок или малой жесткости ось отверстия искривляется/склоняется, диаметр не меняется.
- Вращение детали: смещение сверла меняет диаметр, ось остается прямой.
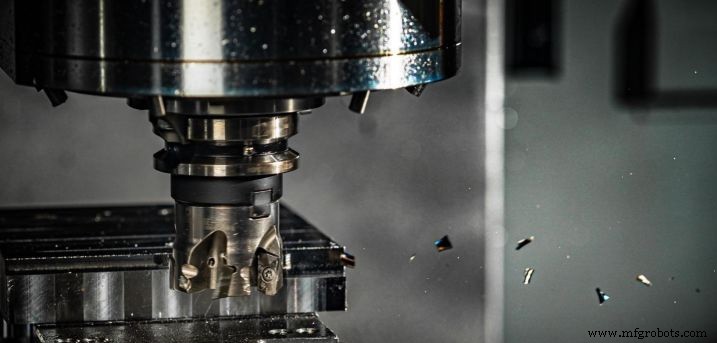
Инструменты: спиральные сверла, центровочные, глубокого сверления. Наиболее популярны спиральные сверла (диаметры на фото).
Из-за конструкции: низкая изгибовая и крутильная жесткость, плохая центровка — точность низкая (обычно IT13–IT11), шероховатость Ra 50–12,5 мкм. Но высокая производительность по удалению металла. Сверление — для отверстий с низкими требованиями: под болты, под резьбу, масляные каналы. Для высоких требований — последующее растачивание, расточка, шлифование.
2. Растачивание
Растачивание — одна из финишных операций отверстий, широко применяемая в производстве. Для малых отверстий экономичнее и практичнее внутреннего шлифования и точной расточки.
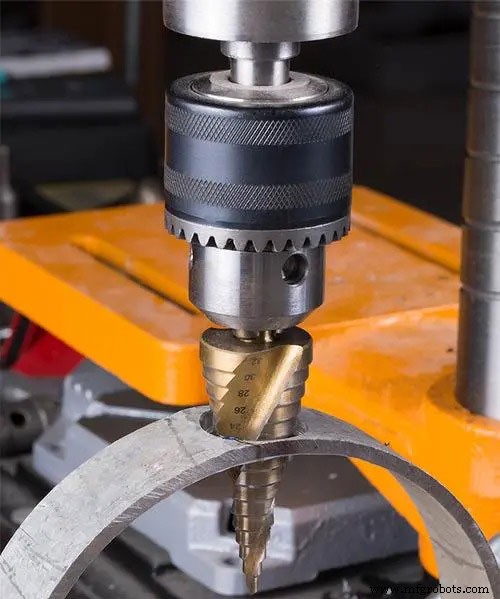
Расточки
Расточки делятся на ручные и станочные. Ручные: цилиндрический хвостовик, длинная рабочая часть, лучшее центрирование. Моноolithic и регулируемые по диаметру. Станочные: с шанком и втулочные. Обрабатывают цилиндрические и конические отверстия (конические расточки).
Технология растачивания и применение
Допуск на растачивание критично влияет на качество. Большой допуск — высокая нагрузка, быстрый износ режущей кромки, трудно получить гладкую поверхность, гарантировать допуск. Малый — не снимаются следы предоперации, качество не улучшается. Обычно: грубое растачивание 0,35–0,15 мм, тонкое 0,15–0,05 мм.
Для предотвращения наплавки — низкие скорости резания (v < 8 м/мин для Р6М5 на стали/чугуне). Подача зависит от диаметра: чем больше, тем выше подача. Для Р6М5 на стали/чугуне обычно 0,3–1 мм/об.
Обязательно ОСЖ для охлаждения, смазки, удаления стружки — предотвращает наплавку, удаляет стружку. По сравнению со шлифованием и расточкой — высокая производительность, легко обеспечить точность. Но растачивание не исправляет ошибку положения оси отверстия — позиционную точность должен дать предпроцесс. Для ступенчатых и глухих отверстий растачивание не подходит.
Точность растачивания IT9–IT7, Ra 3,2–0,8. Для средних точных отверстий (IT7) типичная схема: сверление — растачивание (грубое) — растачивание (тонкое).
3. Расточка
Расточка — увеличение готового отверстия режущим инструментом. Выполняется на расточных или токарных станках.
Способы расточки
Существует 3 схемы расточки.
- Деталь вращается, инструмент подается. Большинство расточек на токарных станках. Ось отверстия совпадает с осью вращения детали. Округлость зависит от точности шпинделя, аксиальная геометрия — от направления подачи относительно оси. Подходит для отверстий с коаксиальностью к наружной поверхности.
- Инструмент вращается, деталь делает подачу. Шпиндель расточного вертит резец, стол подает деталь.
- Инструмент вращается и подается. При расточке вылет штанги меняется — меняются сила и деформация. Малый диаметр — коническое отверстие. Увеличение вылета увеличивает изгиб шпинделя под весом — ось отверстия изгибается. Только для коротких отверстий.
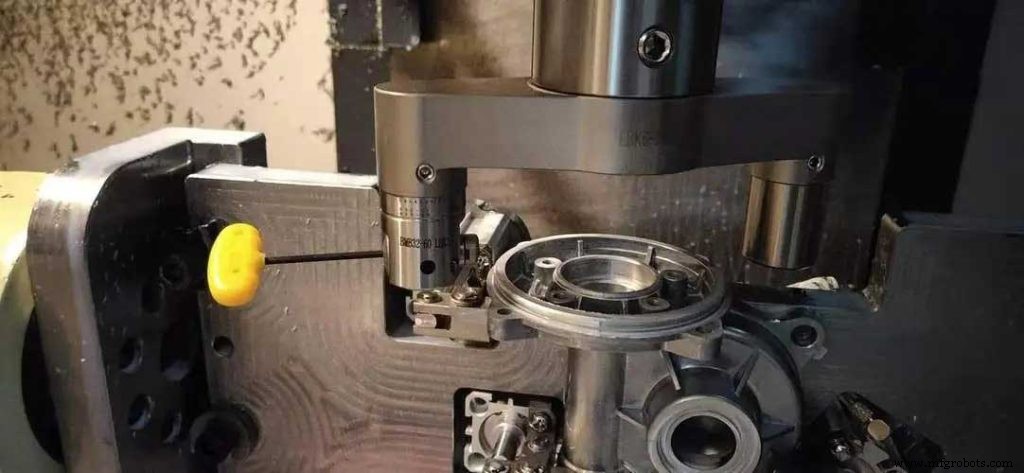
Алмазная расточка
По сравнению с обычной: малый задний захват, малая подача, высокая скорость резания. Дает высокую точность (IT7–IT6) и сверхгладкую поверхность (Ra 0,4–0,05). Изначально с алмазными резами, теперь — ВК, КБН, синтетический алмаз. Преимущественно для цветных металлов, также чугун и сталь.
Типичные режимы алмазной расточки: предрасточка а_p=0,2–0,6 мм, финиш 0,1 мм; подача 0,01–0,14 мм/об; скорость: чугун 100–250 м/мин, сталь 150–300 м/мин, цветные металлы 300–2000 м/мин.
Для высокого качества станок (алмазно-расточный) должен иметь высокую геометрическую точность и жесткость. Шпиндель на точных угulaires контактных или гидростатических подшипниках, высокоскоростные части точно балансируются; подача должна быть сверхплавной.
Алмазная расточка — высокое качество, высокая производительность, широко используется в финишной обработке точных отверстий в серийном производстве: цилиндры двигателей, отверстия пальцев поршней, шпиндельные отверстия. Важно: при обработке черных металлов алмазными резами нельзя — углерод алмаза с железом дает сильный износ. Только ВК и КБН.
Расточные инструменты
Расточные резцы делятся на однолезавие и двухлезавие.
Технологические особенности и область применения расточки
В отличие от схемы сверление-растачивание-расточка, диаметр не ограничен размером инструмента, у расточки сильная корректирующая способность. Расточка и базовые поверхности сохраняют высокую позиционную точность.
По сравнению с наружной обработкой: из-за малой жесткости системы штанги, плохой теплоотвода/удаления стружки, больших термических деформаций — качество и производительность ниже, чем при наружной обработке.
Расточка имеет широкий диапазон: отверстия любых размеров и точностей. Для больших отверстий с высокими требованиями к размерной и позиционной точности — почти единственный метод. Точность IT9–IT7, Ra по таблице. Выполняется на расточных, токарных, фрезерных станках — гибко, широко в производстве. В серийном производстве для повышения эффективности используют расточные приспособления.
Промышленные технологии
- Облако против виртуализации: ключевые различия и бизнес-воздействие
- Датчики и преобразователи: чёткие различия и практические применения
- FRP против стекловолокна: ключевые различия и промышленные преимущества
- Болты против саморезов: как выбрать правильный крепеж для вашего проекта
- Разница между трубной сталью (TS) и полым профильным стальным профилем (HSS): понимание терминологии
- Python vs PHP: ключевые отличия, сильные стороны и выбор правильного языка
- Python 2 против Python 3: ключевые отличия и выбор правильной версии
- Опалубка и шпунтирование (Shuttering vs Formwork): ключевые различия
- Электронный против электрического: прояснение их различных значений
- Сверление, растачивание и резьбование: ключевые отличия