



8 ключевых этапов точного производства жестко-гибких печатных плат
Подготовка и очистка базового материала жестко-гибкой платы
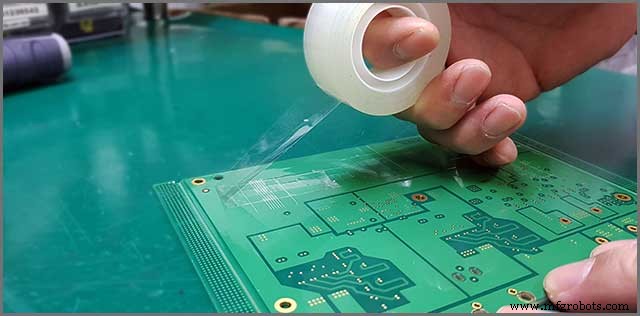
Производство жестко-гибкой платы начинается с очистки/подготовки ламината. Ламинат состоит из медного слоя с клеевым покрытием. Тщательно чистится перед дальнейшими процессами. Предварительная очистка критична: медные рулоны обычно покрыты антиоксидными слоями для защиты от окисления. Но этот защитный слой препятствует производству и его нужно убрать.
Стандартная процедура удаления в 3 этапа:
- Погружение медной фольги в кислотный раствор (или кислотный спрей).
- Обработка медного рулона раствором персульфата натрия для микротравления.
- Покрытие рулона подходящими окислителями для предотвращения окисления и обеспечения адгезии.
Формирование топологии для жестко-гибкой платы
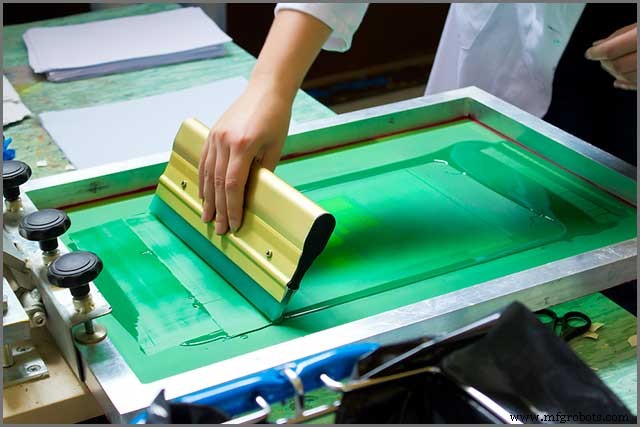
Второй этап — формирование топологии после подготовки ламината. Два основных метода:
- Шелкография (Screen Printing) — прямое нанесение топологии на ламинат. Попulaire. Толщина топологии ≤ 4–50 мкм.
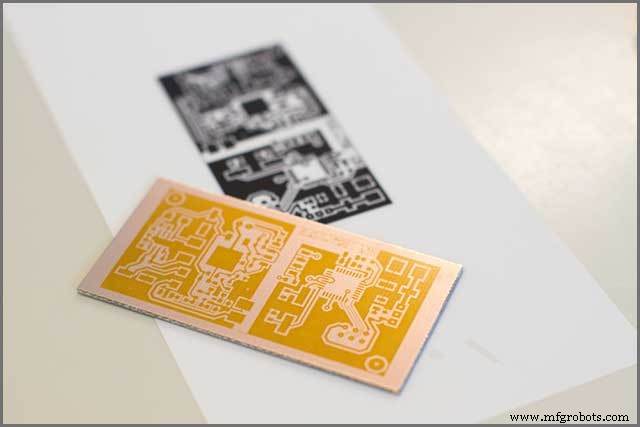
- Фотоимиджеринг (Photo Imaging) — «древняя» техника, но все еще популярна. На ламинат накладывают сухую фоторезистную пленку с требуемой топологией. Экспонируют УФ-светом. Топология переносится с фотошаблона на ламинат. Затем химически удаляют пленку — остается ламинат с нужными дорожками.
Травление медного ламината с топологией
После формирования топологии — травление медного ламината. Ламинат погружают в травочную ванну или опрыскивают травящим раствором. Травят обе стороны медного ламината одновременно для корректного результата.
Травоустойчивое покрытие на пленке фоторезиста — фотосенситивное. Перед химическим травлением требуемая маска экспонируется и создает антитравоустойчивый слой. После травления открытой меди химическим способом снимают травоустойчивое покрытие с жестко-гибкой платы.
Точное сверловка отверстий в жестко-гибкой плате
После травления — сверловка отверстий, виа и контактных площадок по требованиям клиента. Производитель должен использовать высокоточное оборудование. На рынке есть высокоскоростные сверлильные станки.
Для ультрамалых отверстий — лазерное сверлование. Доступны CO2 и YAG эксимерные лазеры для средних и малых отверстий.
Металлизация отверстий (Through-hole Plating)
Пятый этап — один из критически важных. Требует крайней осторожности и точности. Металлизация: отверстия заполняют медью, затем химически металлизируют. Оба этапа после сверловки по спецификации.
Осаждение меди аналогично жестким платам (compound). Рекомендуемая толщина металлизации для жестких плат — не менее 1 мила (25 мкм). У дешевых жестко-гибких плат может быть ~0.5 мила. Этот этап обеспечивает межслойные электрические соединения для прохождения тока.
Защита жестко-гибкой платы перекрытием (Coverlay) или покровным слоем
Наносят перекрытие (coverlay) на верхнюю и нижнюю поверхности для защиты. Защищает от агрессивных химикатов, экстремального климата, растворителей.
Материал coverlay: полиимидная пленка с клеем. Шелкографией наносят на поверхность, экспонируют УФ. Для надежного сцепления ламинируют под определенным давлением и температурой.
Важно отличать coverlay (ламинированная пленка) от cover coat (прямое нанесение на подложку). Выбор зависит от приложения, материалов и методов производства. Оба повышают электрическую целостность платы.
Вырезание жестко-гибкой платы
Предпоследний этап — вырезание (blanking/cutting) с крайней осторожностью. Для крупных серий — гидравлическое пробивание с матрицей (die set). Не рекомендуется для мелких серий/прототипов из-за высокой стоимости инструментов.
Альтернатива — специальный вырезной нож для прототипов. Нож — длинное бритвообразное лезвие по форме контура жестко-гибкой платы. Закрепляется в вырезанном отверстии опорной платы (толстый пластик: тефлон, фанера, МДФ). Для вырезания плату давили в нож.
Электрические тесты и верификация итоговой жестко-гибкой платы
Финальный этап — тестирование и верификация. Применяют строгие электрические тесты для проверки изоляции, непрерывности, качества и схемной производительности по спецификации. Популярны методы летающего зонда (flying probe) и резисточной сетки.
Знание свойств материалов помогает верификации. Для автопромышленности моделируют влагу, тепло, удар, вибрацию, химическое воздействие. Точные свойства материалов определяют минимально допустимый радиус изгиба и надежность. Жестко-гибкие платы часто выбирают для суровых сред: бытовая электроника подвергается падениям, поту, вибрациям.
Резюме
Производитель жестко-гибких плат должен быть предельно осторожен с начала. Всего 8 этапов: от планирования, дизайна, выбора материалов, разработки платы до электрической инспекции.
Нужны услуги производства жестко-гибких плат? Свяжитесь с нами — предоставим технологии, материалы и качественный сервис. WellPCB производит жесткие и гибкие платы с отличной производительностью и высшей надежностью. Контактируйте сейчас!
Промышленные технологии
- Основные этапы процесса литья: 4 ключевые фазы
- Подробное руководство по процессу производства печатных плат
- Производство печатных плат в эру 5G: тренды и вызовы
- Понимание производственных процессов: Определения, типы и ключевые компоненты
- Современные производственные процессы: ключевые технологии и инновации
- 5 ключевых этапов проектирования прототипа печатной платы
- WellPCB: 10+ лет премьерного производства PCB и быстрой сборки
- Безопасное производство печатных плат: надежные сервисы для ваших проектов
- Почему производство печатных плат важно: ключевые инсайты в процесс
- Как защитить ваши дизайны ПП: пошаговое руководство