



Откройте предсказательную обработку MachineMetrics: реальные кейсы повышения надежности
Оригинально опубликовано в Towards Data Science
Последние несколько месяцев мы тихо мониторили и открывали новые кейсы для нашего продукта предиктивной обработки. Благодаря упрощённому операторскому интерфейсу, который удобно удваивается как платформа сбора размеченных данных «за кулисами», мы видели сотни отказов инструментов, подшипников и других сценариев отказа станков.
В сотрудничестве с клиентами мы составили большой каталог того, как типичные отказы станков выглядят с точки зрения моторных данных, который рады поделиться сегодня. Рассмотрим 6 сценариев, повторявшихся на множестве сайтов клиентов, и как они выглядят и с точки зрения «точек на графике», и в их физическом проявлении на цехе. Вот они:
- Отказы фрезы (endmill), ведущие к плохой чистовой обработке и бракованным деталям
- Отказы шаровых подшипников, ведущие к повреждению корпуса шпинделя
- Отказы чернового инструмента, ведущие к каскадным отказам чистового инструмента
- Неверное смещение (offset), ведущее к дескалибровке направляющей бушной
- Отказ инструмента, ведущий к неполной отрезке (cutoff)
- Неверная оценка ресурса инструмента, ведущая к пере- или недопользованию инструментов
Перед тем как перейти к сути, давайте вспомним нашу тезис для предложения предиктивной обработки:
Мы извлекаем богатые данные от встроенных датчиков на станке для предсказания и предотвращения разных сценариев, которые могут стоить дорого.
- Богатые данные: частота дискретизации 1 мс → 170 млн наблюдений в день на мотор, точность до .001 RPM для скорости шпинделя, .01% непрерывного рейтинга для мощности/нагрузки
- Встроенные датчики: никаких дополнительных датчиков не нужно, данные доступны на всех современных ЧПУ-станках. Мы берём только данные, которые станок использует для внутреннего цикла обратной связи управления. Все сценарии развёрнуты во время пандемии COVID-19 без посещения MachineMetrics персонала заводского пола
- Предсказание и предотвращение затратных сценариев: Описанные ситуации стоят клиентам денег, предотвращение их экономит деньги. Мы монетизируем, беря долю экономии
Отказы фрезы (Endmill Failures)
Напомним, у каждого станка MachineMetrics есть планшет оператора — по сути Samsung Galaxy планшет или iPad, направленный на веб-страницу конкретного станка в нашем SaaS-продукте.
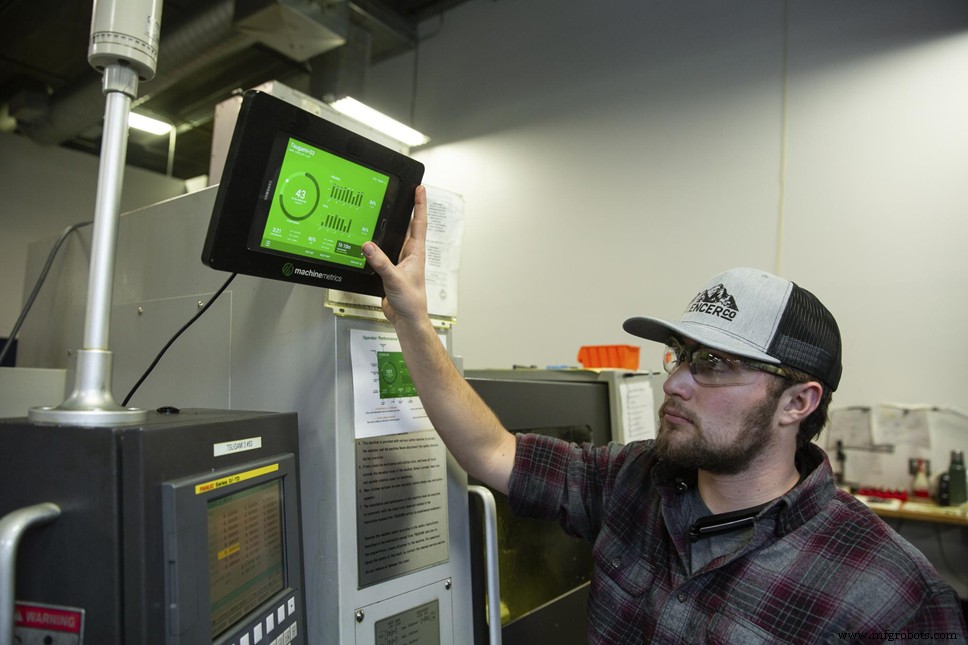
Клиент использует наш планшет оператора.
Планшет оператора напрямую подключён к нашей платформе, так что когда станок останавливается, сигнал идёт от станка к нашему Edge-устройству, затем в облако, где агрегируется и дашбордится с другими метриками. Планшет отражает новую информацию и выдаёт попап на веб-странице станка, прося оператора объяснить, почему станок остановился.
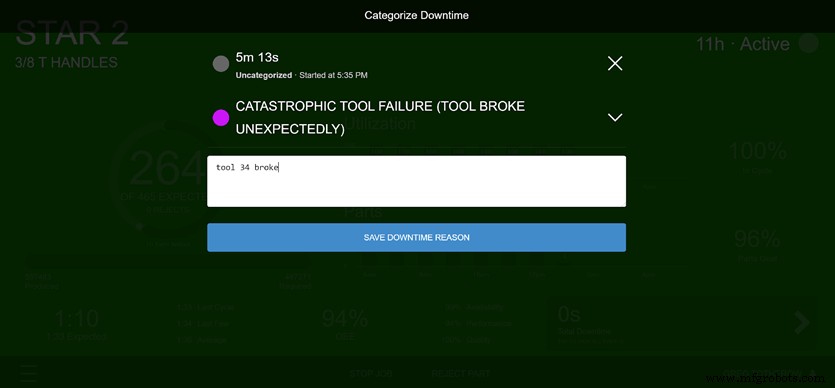
Когда станок останавливается, появляется попап, прося оператора добавить код причины.
Со временем эти аннотации накапливаются, давая нам богатое, детальное представление о когда и по какой причине станок ломался.
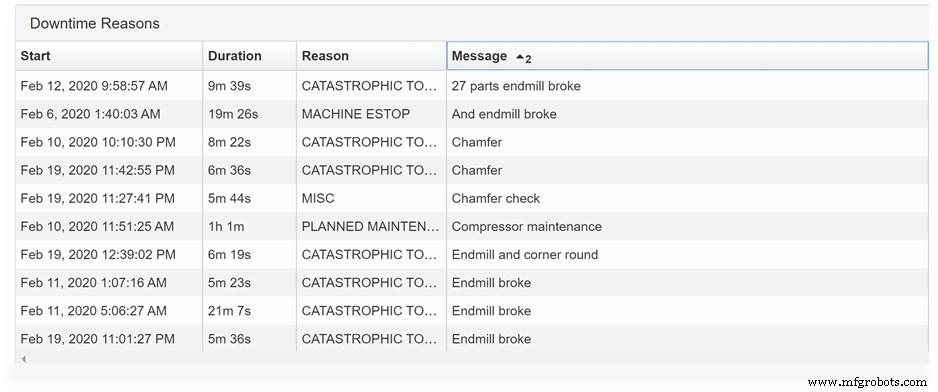
Задача Data Science MachineMetrics — придумать почему и как отказал станок, используя сверхтонкие данные, собранные с моторов станка. В одном воплощении мы можем посмотреть на десятки тысяч сделанных деталей и десятки аннотаций для идентификации паттернов, как в примере ниже, где чёрные линии — аннотированные отказы, а точки — потреблённая мощность каждой сделанной детали.
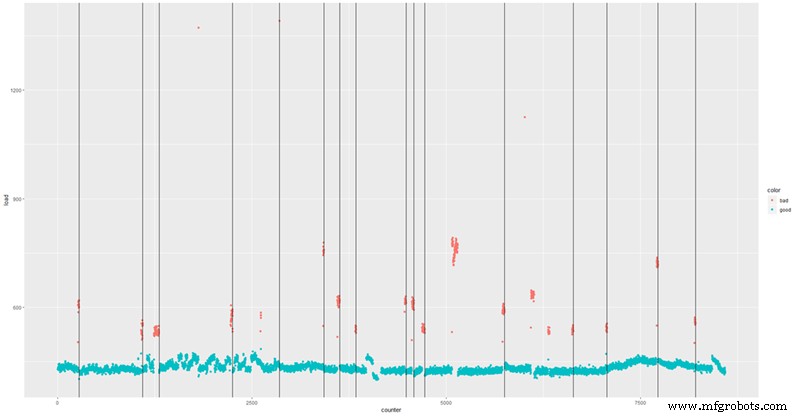
Чёрные линии — аннотированные отказы, красные точки — аномальная нагрузка. Некоторые красные точки не совпадают с чёрными линиями, так как аннотации иногда пропускаются операторами.
Со временем паттерны возникают для каждого типа отказа. Чёрные линии на графике выше все представляют моменты отказов фрезы, где конкретная фреза ломается и не может сделать работу для финиша детали. Инструмент, приходящий после фрезы, вынужден тратить дополнительную энергию для своего разреза, вызывая сигнал повышенной нагрузки в красном, который вы видите на графике. Это повторяется снова и снова, позволяя создать простой пороговый алгоритм для остановки станка в его следах всякий раз, когда видим первую сигнатуру повышенной нагрузки.
В физическом проявлении видно, что хорошая деталь, нарезанная хорошей фрезой, имеет красивую блестящую отделку в пазе. Плохая деталь, нарезанная сломанной фрезой, имеет шершавую пазь, потому что фреза не смогла создать гладкую отделку, и последующий инструмент тоже не смог сделать свою работу правильно.
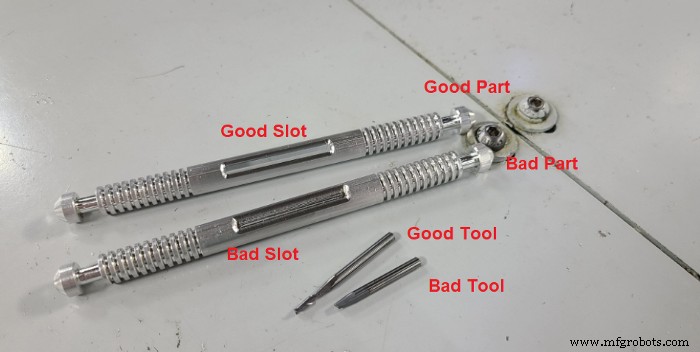
В нашем продукте мы теперь мониторим нагрузки на этом станке для выдачи feed-hold до изготовления любых таких Плохих Деталей Пази. За последние 4 месяца мы выдали 60 feed holds на множестве станков, с 3 ложными срабатываниями и 2 пропущенными отказами (95% precision, 96% recall), предотвратив более 2000 бракованных деталей и сэкономив бесчисленные человеко-часы перенастройки станка. И просто для уверенности — это маленькие детали, делаемые маленькими инструментами — размер не большой констрейнт для нас, когда мы тянем очень чувствительные моторные данные. Все детали, выходящие из этих станков, теперь блестящие и новые, без дефектов, которые они когда-то несли.
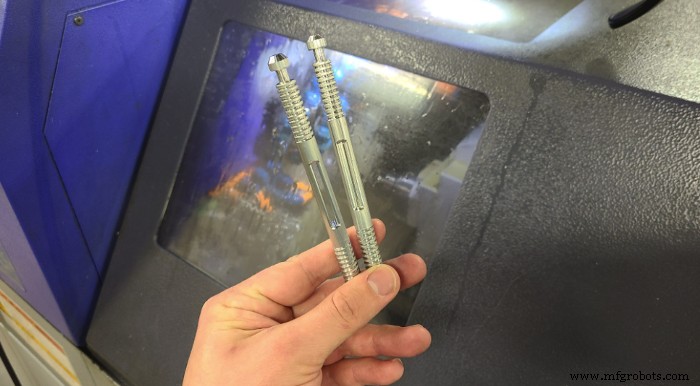
Довольно аккуратно, а? Это всего один из множества кейсов. Не думали же, что мы однокултурный пони, да?
Отказы шаровых подшипников (Ball Bearing Failures)
Похоже на отказы фрезы, отказы подшипников могут быть затратными и по материалам, и по рабочей силе.
Непохоже на отказы фрезы, отказы подшипников выглядят полностью иначе в плане паттернов, за которыми нужно следить.
Похоже на отказы фрезы, отказы подшипников используют тот же тип богатых моторных данных и методологию сбора.
Непохоже на отказы фрезы, отказы подшипников проявляются за долгие (дни до недель) периоды и могут быть предотвращены задолго до.
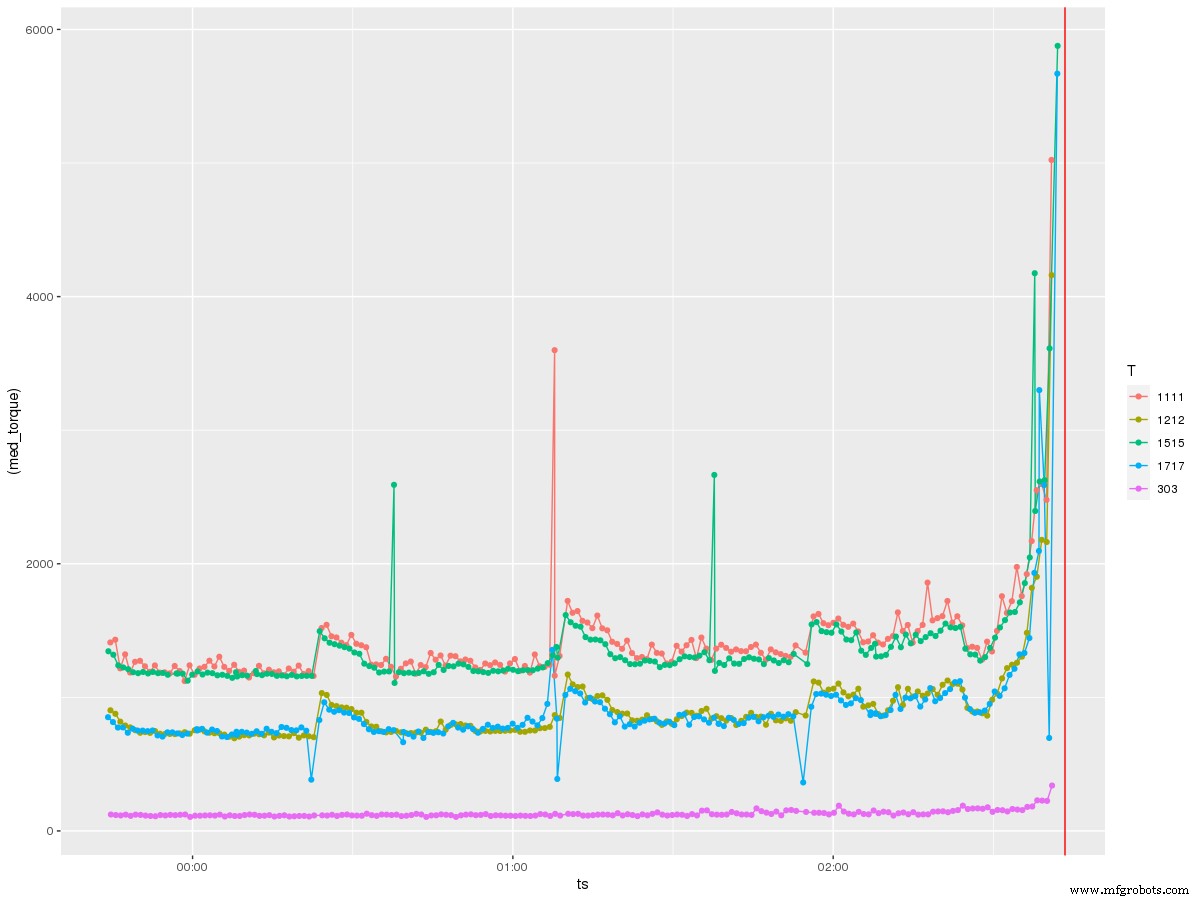
Сначала исследуем, что делает нагрузка на станке за несколько моментов до отказа подшипника, в снимке данных за 2 часа до отказа.
[Просмотр полноразмерного изображения]
Каждая из этих линий — нагрузка на конкретный инструмент. Не нужно быть ракетным учёным, чтобы понять, что происходит. Нагрузка взлетает ~15 минут до фактического отказа подшипника на каждом инструменте, вероятно, из-за того, что станок испытывает дополнительное напряжение от всё более компрометированного ключевого компонента.
Если посмотреть на прогрессию деталь-за-деталью в 15 минут до отказа, возникает другой интересный паттерн: нагрузка кажется дегенерирующей во времени. Видно, что для каждого реза нагрузка экспоненциально уходит из спека.

Сравните с другим отказом подшипника на другом станке, делающем ту же деталь — паттерны удивительно похожи. Потому что это уникальная сигнатура отказа подшипника. Пока отказы фрезы ведут к скачку нагрузки на последующем инструменте, отказы подшипников показывают сильную дегенерирующую нагрузку на всех инструментах.
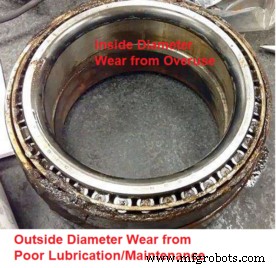
И глядя на это во времени, видим, что деградация начинается за дни до фактического отказа. На двух отдельных случаях для двух станков видно повышение нагрузки задолго до финального крутого подъёма за последние 15 минут до поломки. Потому что подшипник не просто выходит из строя из ниоткуда. Вероятно, ослабление или трещина, которая остаётся непроверенной днями до финального hari-kari, вызванного неправильным использованием или отсутствием ТО. В этом случае отказавший подшипник также вызвал повреждение корпуса шпинделя — ещё пару тысяч долларов в ремонте.
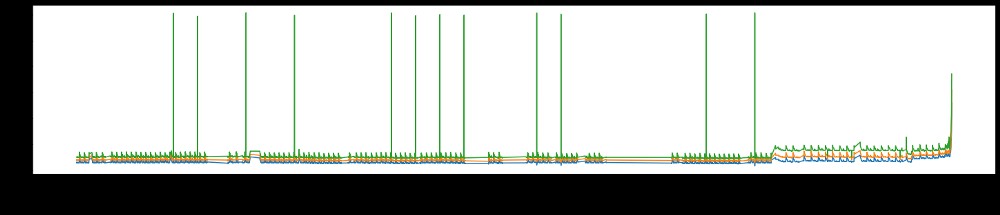
Ноябрьский отказ подшипника, показывающий повышенную нагрузку ~2 дня до. [Полный размер]
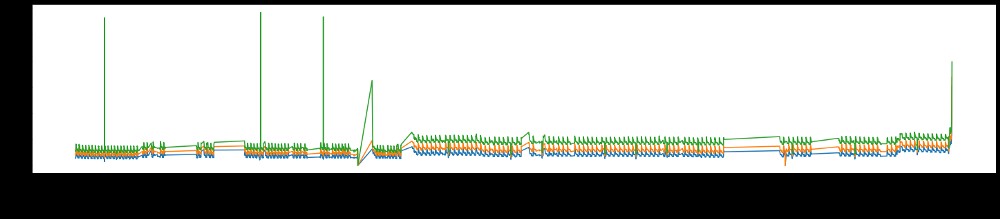
Февральский отказ подшипника, показывающий повышенную нагрузку ~1 неделю до. [Полный размер]
Удивительная консистентность, которую мы видим для похожих типов отказа, обусловлена тем, что мы смотрим на физические феномены, которые, сюрприз-сюрприз, управляются законами физики. Таким образом, отказы следуют детерминированным паттернам, которые мы можем различить из достаточно высокоточных данных. Трюк — в получении этих данных и их очистке для полезности, что является большой частью нашей IP.
Приписываем эту инновацию конкретному миксу навыков в команде MachineMetrics — не верим, что типично иметь опытных операторов станков, работающих с экспертами по кибер-физическим протоколам, дополненными физиками из CERN и дата-сайентистами из глобальных мыслительных танков, все поддержанные инвесторами, верящими, что мы уходим в новую эру промышленности.
Каскадные отказы инструментов (Cascading Tool Failures)
Иметь полный столбец сломанных инструментов — фрустрирующий опыт для любого наладчика. К сожалению, это всеслишком частое явление в нашей отрасли. Что, если мы могли бы видеть, когда сломался первый инструмент, и сразу остановить станок до того, как остальные инструменты будут взяты?
Оказывается, можно. После того как первый инструмент ломается, изменение сигнатуры нагрузки на последующих инструментах почти подаётся на блюдечке.
В одном случае первый инструмент ломается за много циклов деталей до того, как станок остановит себя сам при детекции чего-то катаклизмического. К моменту самоостановки другие инструменты тоже убиты, стоимость лишних замен инструментов — сотни долларов. Первый инструмент, вероятно, ломался, потому что был изношен и за пределами ресурса, так что его, вероятно, не спасти. Но нет причины, почему последующие инструменты, некоторые свежезаменённые, тоже должны погубиться.
Можете увидеть анимацию ниже, где предполагаемый отказ инструмента по оператору, и когда станок сам остановился, было на Детали 40. Фактически сигнал начинает деградировать около Детали 37, полные 3 цикла до того, как станок сам идентифицировал, что что-то не так. За эти 3 цикла инструмент, следующий за сломанным, тоже сдох.

Разберём по периодам использования инструментов в дополнение к номеру детали — инструменты обозначены разными типами линий.

Приблизим проблемную зону. Чуть сложно вычленить, но похоже T101 — виновный инструмент, который сломан, и T117 — тот, который испытывает высокую нагрузку в циклах сразу после, затем флатлайнится (умирает). После замены инструментов сигнатура нагрузки примерно возвращается к тому, что было до (с учётом слайджефффекта от свежих инструментов).

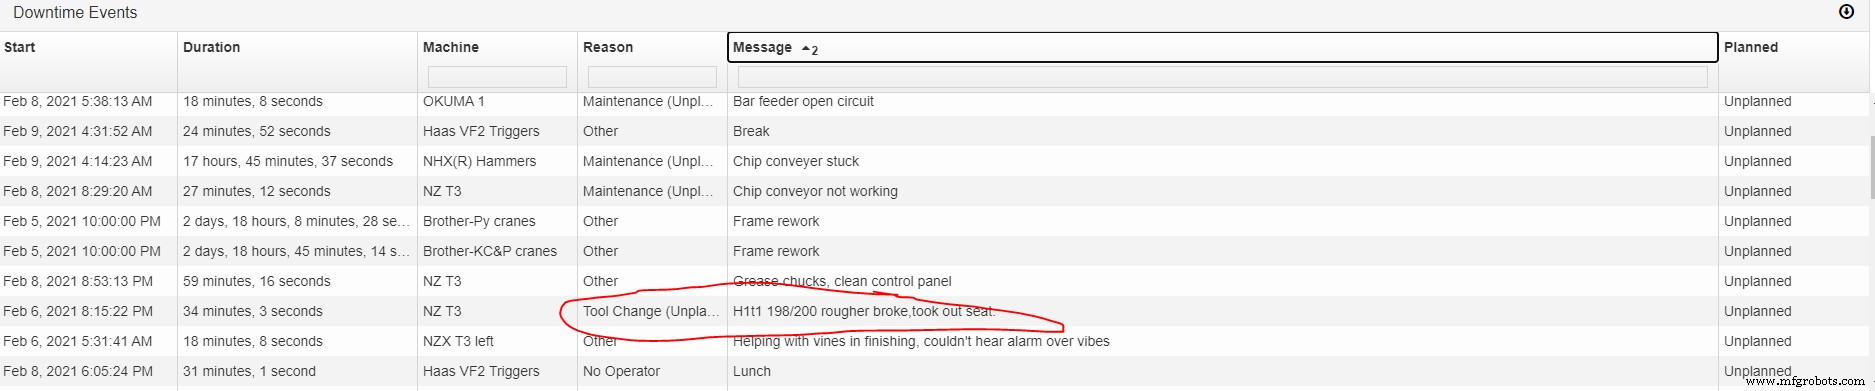
Аннотация в этом случае: «H1t1 198/200 rougher broke, took out seat.» — означает «голова 1, инструмент 1, черновой инструмент сломан во время работы, на 198 из 200 запланированных деталей, и вывел из строя посадочный (последующий) инструмент».
[Просмотр полноразмерного изображения]
Именно так и случилось.
Оставайтесь на связи для Части 2, где мы разберём оценку ресурса инструмента, последствия неверных смещений на вашем станке и неполные отрезки от отказа инструмента.
Изображение для обложки любезно предоставлено Даниэлем Смит.
Промышленные технологии
- 30 прорывов NASA, меняющих повседневную жизнь
- Революция в надежности активов: машинное обучение для предиктивного обслуживания
- ЧПУ-обработка: виды станков с ЧПУ и их применение
- Понимание NC-обработки: определение, процесс и ключевые преимущества
- CNC-обработка: трансформация военного и оборонного производства
- Мастерство Fusion 360: использование поверхностного моделирования для обработки сложной геометрии
- Как ИИ и машинное обучение революционизируют ЧПУ обработку
- Предиктивная аналитика в производстве: проверенные кейсы и осязаемые выгоды
- Почему СОЖ критически важны для успеха обработки: срок инструмента, чистота, эффективность
- Ключевая роль охлаждающих-осмазочных жидкостей в точной механической обработке