



Освоение пост-обработки в промышленной 3D-печати: проверенные стратегии для функциональных, эстетичных и точных деталей
Детали аддитивного производства (AM) редко завершены, когда они соскакивают с печатающей платформы или покидают камеру сборки. Вот пять стратегий для сделать их функциональными, эстетичными и более точными.
Несмотря на лучшие усилия производителей промышленных 3D-принтеров, пластиковые или металлические детали, выходящие из их машин, обычно требуют дополнительной работы, прежде чем их можно считать готовыми.
Этот этап производства готовых деталей известен как пост-обработка, и это неизбежное зло в мире аддитивного производства.
Он включает механическую обработку, термообработку, шлифовку и другие абразивные процессы. Также подразумевает финишные операции, такие как покраска и напыление, и более экзотические технологии, которые мы обсудим подробнее.
О слоях, поддержках и точности
Существует множество причин для пост-обработки 3D-напечатанных деталей.
Во-первых, большинство этих деталей построены из бумажно-тонких слоев металла, пластика или композитных материалов. И не в отличие от краев мягкой обложки книги, поверхности напечатанной детали имеют ярко выраженную ступенчатую внешность, которая, в зависимости от её применения и косметических требований, должна быть сглажена перед использованием.
Удаление шершавых поверхностей также помогает устранить концентраторы напряжений, которые могут привести к трещинам — важное соображение для несущих нагрузку деталей.
Большинство 3D-напечатанных деталей требуют временных поддерживающих структур во время процесса сборки. Эти каркасные структуры помогают предотвратить закручивание вверх или провисание вниз слоев и секций (в зависимости от AM-процесса) и минимизируют термическое искривление. После завершения детали эти поддерживающие структуры должны быть удалены, обычно механическими или абразивными средствами — как вы увидите, иногда достаточно теплой ванны.
Последнее, но не менее важное — точность детали. Несмотря на огромную свободу проектирования и возможности для прочных и легких деталей, 3D-печать еще не очень точна, по крайней мере, по стандартам традиционного производства. Есть уже описанная шероховатость поверхности, а также равномерность, круглость и всё остальное. В результате отверстия должны быть расточены или сверлены, шейки выточены, монтажные поверхности зафрезованы. Именно поэтому многие 3D-напечатанные детали — и определенно те, что из металла — отправляются в машиностроительный цех после печати.
Стратегии успеха в пост-обработке 3D-печати
К счастью, ряд компаний по оборудованию — а также сами производители 3D-принтеров — принимают меры для устранения этих недостатков AM.
Эта работа станет еще более важной, по мере увеличения производственных объемов и эволюции аддитивных технологий в основной процесс. Хотя вторичные процессы никогда не исчезнут (факт, известный и субтрактивным производителям), эти компании хотя бы облегчат жизнь тем, кто печатает детали для заработка.
Берни Кершбаум — CEO одной из таких компаний: Rosler Metal Finishing USA, расположенной в Батл-Крик, Мичиган. Кершбаум предлагает инженерам-продуктовикам и производителям сделать домашнее задание по пост-обработке 3D-напечатанных деталей, предпочтительно задолго до начала печати.
«Никто не предлагает универсальную технологию финишной обработки, и часто это не единственный процесс», — говорит Кершбаум.
Он приводит пример 3D-напечатанного прототипа бутылки для шампуня, которым он помог крупному клиенту из потребительских товаров несколько лет назад, который требовал обширной вибрационной финишной обработки для достижения того же вида и ощущения, что и его производственный аналог из литого под давлением пластика. Другие детали требуют мокрого или сухого абразивного набрасывания для выравнивания шершавых поверхностей, в то время как некоторые требуют множественных финишных операций для достижения желаемой гладкости. Окраска красителем или краской также довольно распространена, как и полировка, шлифовка поверхности и нанесение защитных покрытий.
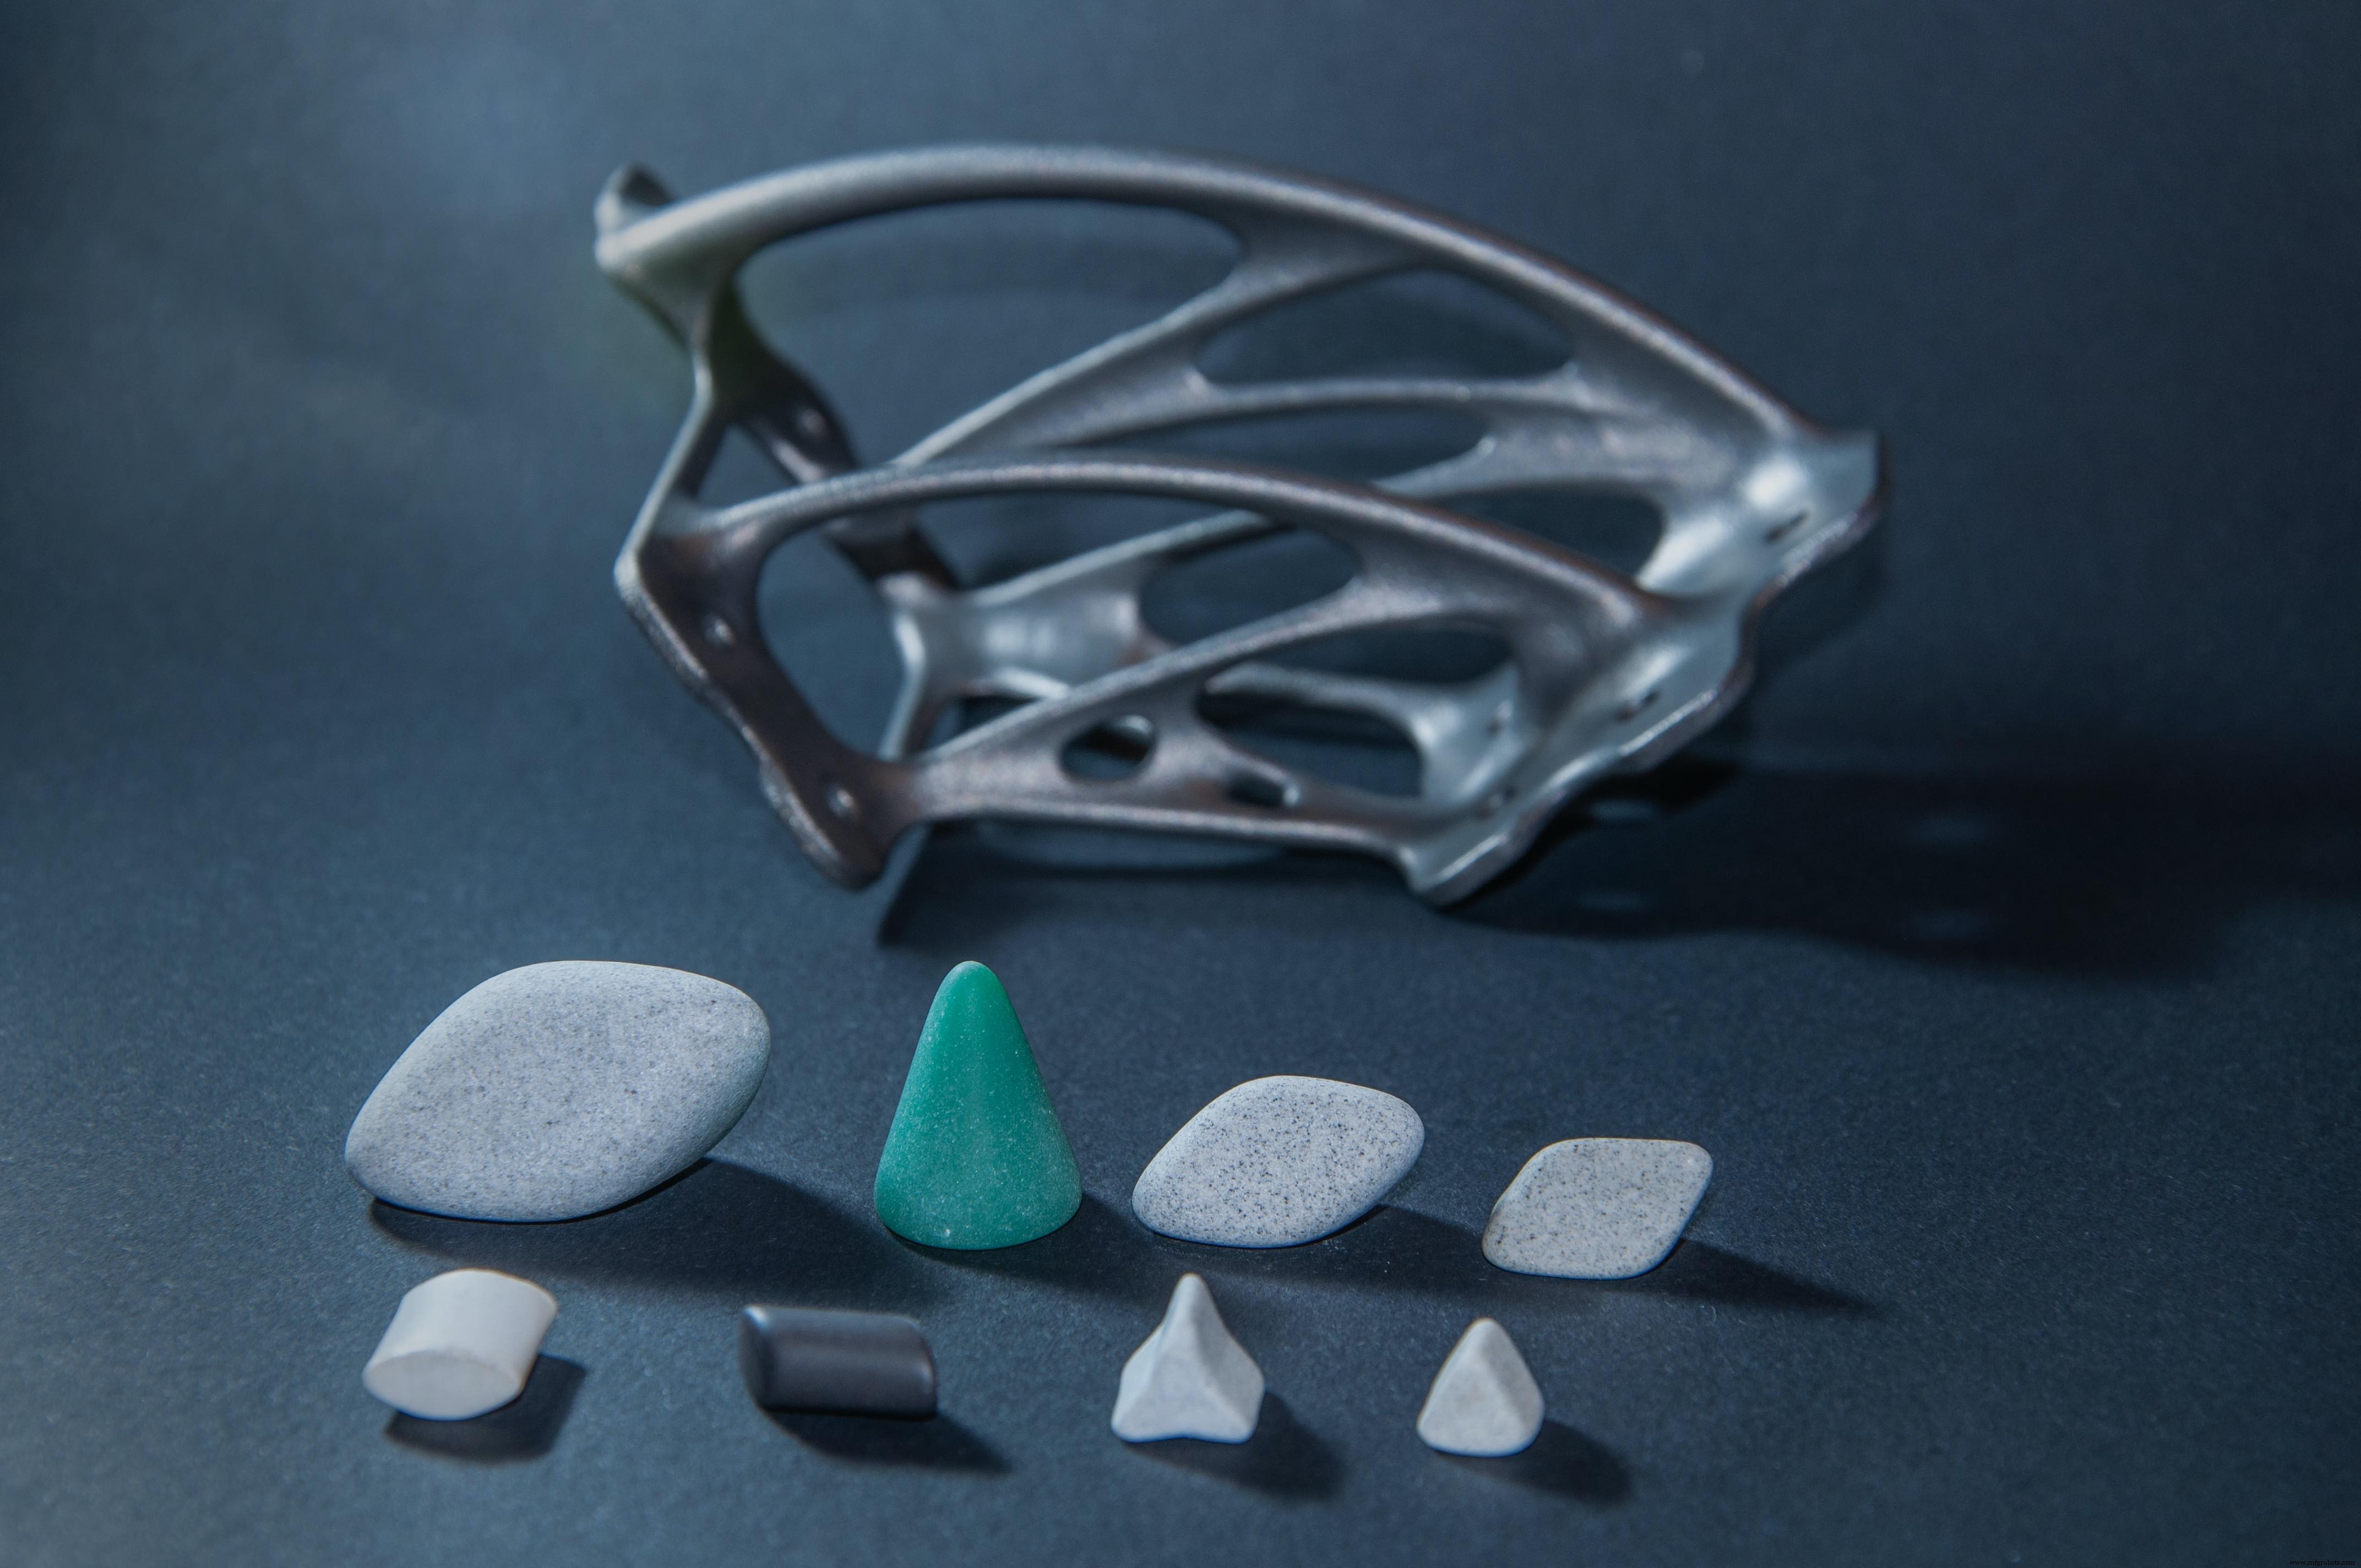
Кершбаум продолжает перечислять различные шаги, необходимые перед выполнением этих и других операций пост-обработки.
К ним относятся распаковка деталей из «торта» в случае принтеров с связующим струйкой и порошковыми ложами. Есть удаление поддерживающих структур и осыпающегося или спеканного порошка с поверхностей компонентов, а также сглаживание и очистка внутренних каналов. Если объемы оправдывают, каждая из этих операций может выполняться автоматически с использованием одной из различных производственных систем AM Solutions компании, или старомодным способом: утомительное шлифование, сглаживание и полировка вручную.
«Часто вы начинаете с довольно шершавой шероховатости поверхности, но в зависимости от потребностей клиента мы можем снизить её до Ra в низких десятках или даже однозначных цифрах без особых трудностей», — говорит Кершбаум. «Абразивное набрасывание и массовая финишная обработка доказали себя очень эффективными и экономичными процессами для аддитивно изготовленных деталей».
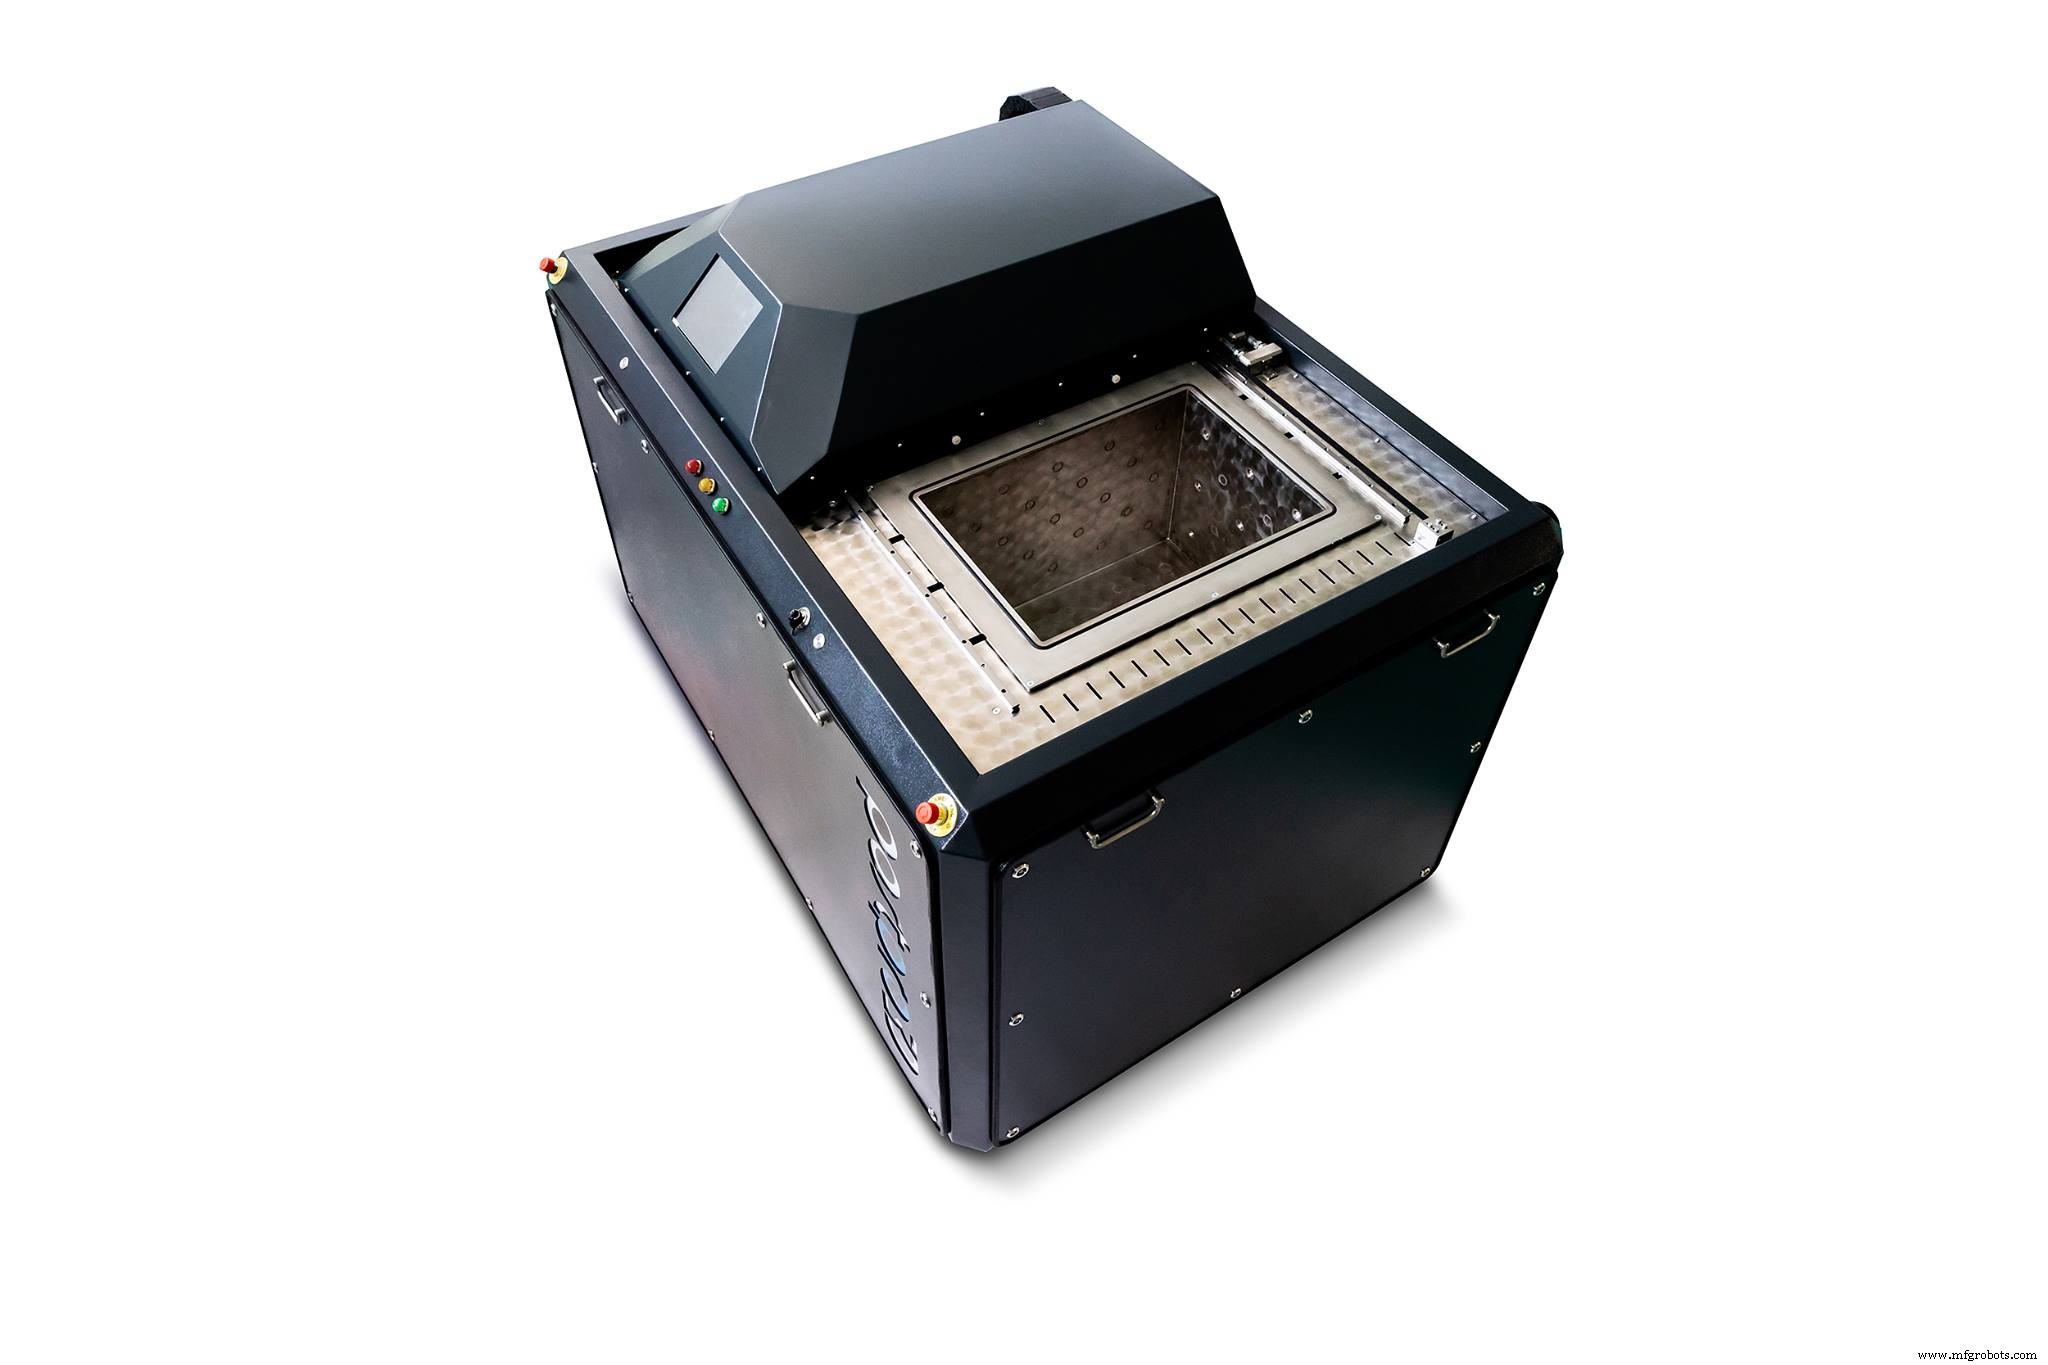
Для пост-обработки полимерных деталей Луис Фольгар, исполнительный вице-президент Additive Manufacturing Technologies (AMT) Inc. из Сидар-Парк, Техас, предлагает альтернативу: одну из автоматизированных систем PostPro 3D и PostPro SF50 его компании.
Обе используют проприетарный химический пар, который «безопасен в использовании, относительно недорог и, прежде всего, устойчив» для сглаживания поверхности деталей, напечатанных с порошковыми ложами, мульти-джет фьюжн и экструзионными технологиями.
Кандидат-полимеры включают нейлон, ABS (акрилонитрил-бутадиен-стирол), PC (поликарбонат), полипропилен, TPU (термопластичный полиуретан) и TPE (термопластичный эластомер), Ultem и стекло- или углерод-наполненные материалы, «с PEEK (полиэтерэтеркетон) и PAEK (полиарилэтиркетон), которые скоро появятся в сети», — говорит Фольгар.
Шероховатость поверхности деталей до 1 мкм Ra (40 мкдюйм Ra) возможна, добавляет он, с размерной деградацией не более 0,4%, сниженной пористостью поверхности и трещинами, и улучшенными цветовыми характеристиками в готовой детали. Как и Rosler и другие провайдеры, AMT также предлагает автоматизированные системы депаудеринга и шарового набрасывания.
Фелипе Кастаньеда — промышленный дизайнер и креативный директор MakerBot в Бруклине, Нью-Йорк, дочерней компании Stratasys. Он отмечает, что для деталей, изготовленных методом FFF (плавленниe нити), одним из самых эффективных способов удаления поддерживающих структур после печати является использование растворимых материалов.
Первый из них — PVA (поливиниловый спирт), мягкий биоразлагаемый полимер, который растворяется при воздействии теплой водопроводной воды — просто опустите готовые детали, помешайте несколько минут, и выходит деталь без поддержек. Это хорошо работает для более мягких материалов, таких как PLA (полилактид) и PETG (полиэтилентерефталат гликоль), но для «более сложных полимеров» вроде ABS MakerBot поддерживает использование SR-30 от Stratasys.
Как и PVA, он растворяется в воде, но требует небольшое количество NaOH (каустическая сода) и немного более высоких температур. Каждый из них применяется в процессе печати, головка напыления автоматически переключается между материалом детали и поддерживающим материалом по мере необходимости.
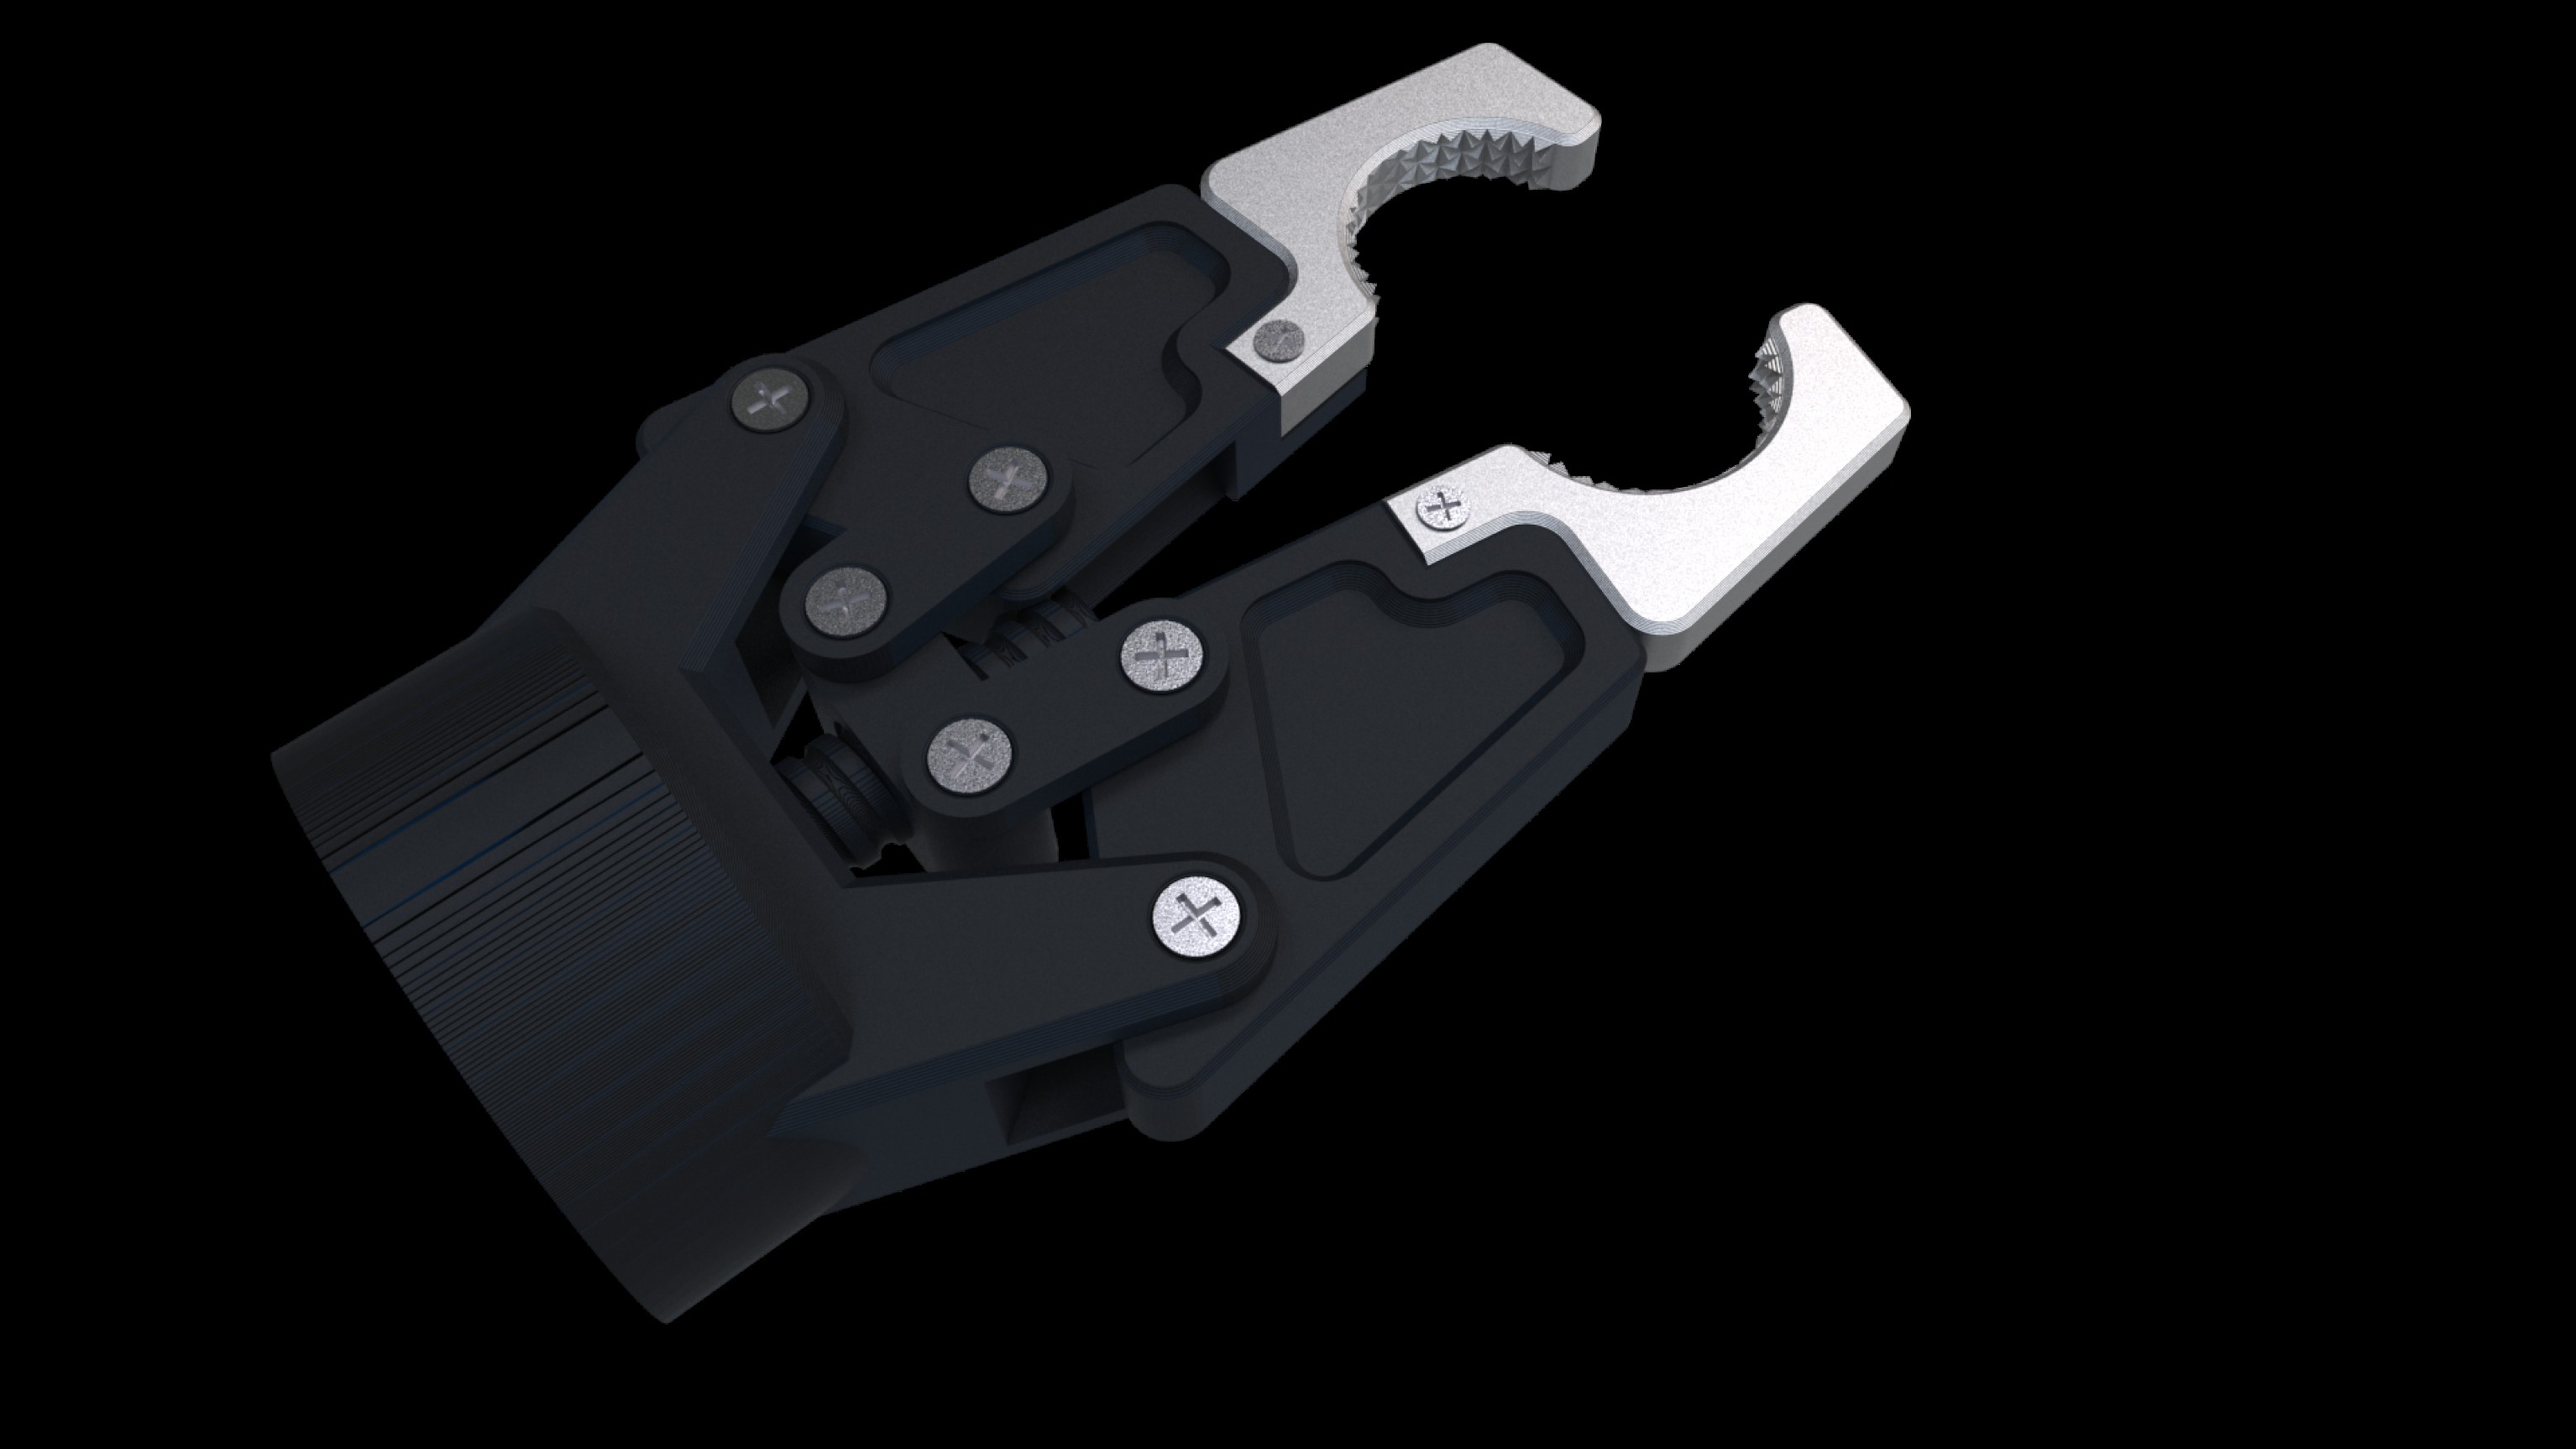
Красота этих и других растворимых материалов — возможность создавать поддерживающие структуры для сложных деталей и особенно внутренних геометрий, которые иначе было бы довольно трудно удалить механическими средствами.
Другой вариант — печать так называемых ломайся поддерживающих структур (breakaway supports). Здесь львиная доля поддержки печатается из того же материала, что и деталь, с PVA или SR-30 только в месте соединения детали и её поддержки. Процесс удаления тот же, но поскольку печатающей голове не нужно так часто переключаться между материалами, это ускоряет процесс сборки.
«Это также сокращает время, необходимое для растворения, так что для многих деталей это обеспечивает подход "лучшее из двух миров"», — говорит Кастаньеда.
Как упоминалось в начале, есть также механическая обработка, шлифовка и, в случае металлических деталей, термообработка, используемая для снятия внутренних напряжений детали и закалки заготовки, если желательно.
Поскольку металлы, используемые в большинстве 3D-процессов печати, в основном идентичны своим кованым или литым аналогам, здесь нет магии — просто отпилите или проволочной ЭЭО отделите деталь от строительной платформы, зажмите и начинайте резать.
Какие техники вы используете для пост-обработки деталей, сделанных аддитивным производством? Поделитесь мыслями и идеями в комментариях ниже.
Промышленные технологии
- Промышленная 3D-печать: Восемь способов, как она революционизирует производство
- Постобработка в промышленной 3D-печати: Движение к автоматизации
- Как Джонатан Уорбрик (Graphite AM) ведёт к успеху в промышленной 3D-печати
- Собственное производство: Fuse 1 печатает свои собственные детали
- Эпизод 3: Передовая 3D-печать — Запчасти, Медицина и Качество воздуха
- Традиционная металлообработка: проверенное совершенство в современном производстве
- Аддитивное производство выходит за рамки настольной 3D печати в промышленное производство
- Почему 3D-печать революционирует современное производство
- Как аддитивное производство революционизирует промышленное производство
- Stratasys: Движение к устойчивому развитию через передовые технологии 3D-печати