



Экспертное руководство по точной обработке мелких деталей: инструменты, техники и секреты производительности
Токарная обработка мелких деталей означает жесткие допуски, экстремальные скорости шпинделя и труднобрабатываемые материалы. Вот что эксперты говорят о максимизации производительности в этой требовательной среде.
Некоторые говорят, что мир становится меньше. Они могут быть правы, но если они не работают на медицинском, аэрокосмическом или автомобильном производстве, они могут не осознавать, насколько мало оно стало.
Эти и другие высокотехнологичные отрасли продолжают втискивать больше функциональности в всё более малые пространства, а это значит, что механически обрабатываемые детали, входящие в медицинские импланты, электронные устройства и подобные сложные гаджеты, также должны уменьшаться в размерах.
Материалы тоже не становятся легче для резания. Есть сверхпрочные титаны и никелевые суперсплавы для аэрокосмических деталей, не говоря уже о кобальт-хромах, платине и numerosos проприетарных металлах, распространенных в медицинском производстве.
И в то время как крошечные медные или латунные разъемы и штырьки, нужные для сегодняшних все более датчиковых автомобилей, не слишком изнашивают режущие инструменты, любая деталь, требующая микроскопа для контроля, несет свои уникальные вызовы.
Получите ХВАТ (GRIP)
«В этой сфере инструменты требуют очень острого режущего ребра, они должны быть свободно режущими, и вы должны иметь хороший контроль стружки». Это по словам Клейтона Иста, национального менеджера по продукту линейки инструментов GRIP в Iscar Metals Inc.
Он ссылается специально на швейцарский тип ЧПУ-токарной обработки, хотя рекомендации он и другие эксперты, цитируемые в этой статье, применимы равно хорошо к катуточным токарным станкам, ротационно-постановочным машинам и многошпиндельным автоматам.
Парадоксально, но по крайней мере некоторые препятствия здесь вызваны дефицитом квалифицированных рабочих. Ист и другие эксперты, цитируемые в этой статье, предполагают, что станочники сегодня часто beauftragены управлять несколькими станками — до 10 или даже 15 одновременно в некоторых цехах — что означает, что процессы должны быть предсказуемыми и без проблем. В мире мелких деталей большую часть этого можно достичь с острыми, ломающими стружку режущими инструментами, описанными выше, но такие инструменты также должны быть простыми в использовании.
«Одной из множества вещей, которые мы решаем при проектировании инструментов для швейцарской отрасли, является механизм зажима», — говорит он. «Вместо того чтобы полностью выкручивать винт для индексации пластины, мы сделали так, что оператору достаточно сделать три–три с половиной оборота. Это значительно ускоряет замену пластины и устраняет проблему, знакомую любому швейцарскому оператору — выпадение винта в лоток для стружки и потеря ценного станочного времени на его поиск».
Разбейте это
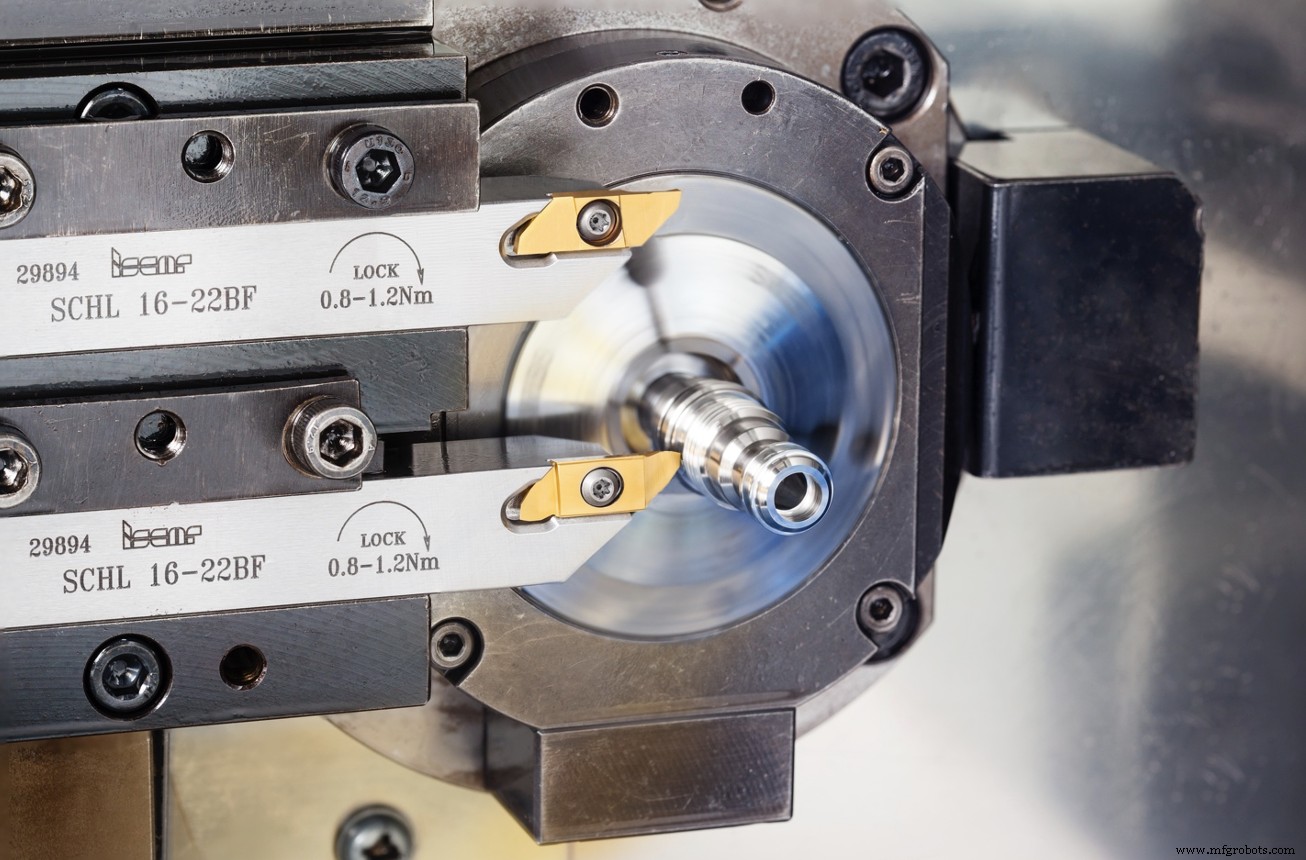
Ист говорит, что трудно производить пластины, способные ломать стружку при относительно низких подачах и глубинах резания, встречающихся в швейцарском точении, особенно учитывая липкие материалы, такие как титан и 17-4 PH, распространенные на этих станках. Эта задача стала легче благодаря современным инструментам проектирования, используемым Iscar и другими, поэтому цехам следует постоянно пересматривать свой выбор режущих инструментов (см. боковую панель).
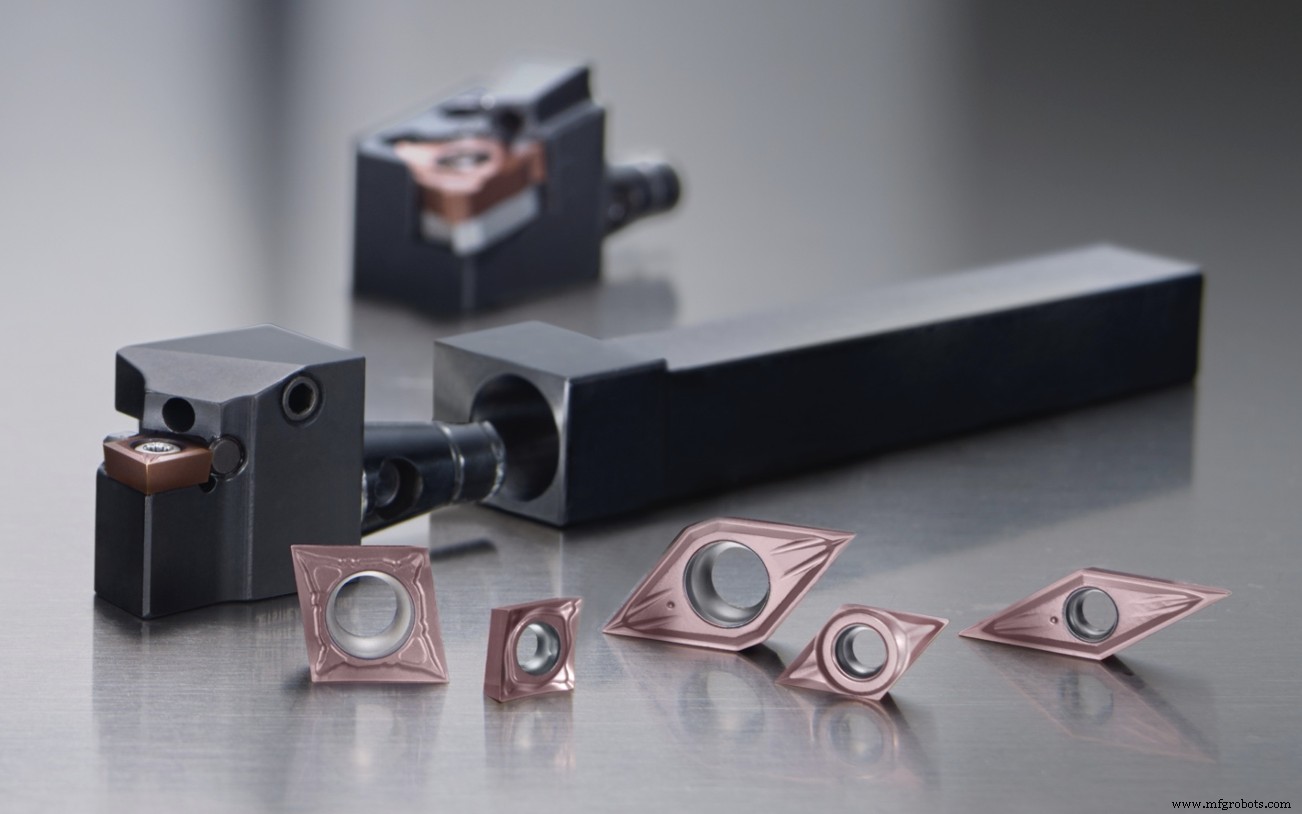
Менеджер технического центра Kyocera Precision Tools Брайан Уилшир соглашается с необходимостью качественных швейцарских режущих инструментов, но отмечает, что технология контроля стружки, внедренная несколько лет назад ведущими производителями ЧПУ-станков, создала новую проблему: закачку при обработке никелевых сплавов и аустенитных (300-й серии) нержавеек.
«Некоторые из новых швейцарских токарных станков имеют функцию, которая качает инструмент туда-сюда с очень высокой частотой», — говорит он. «Это отлично ломает стружку, но имеет тенденцию немного сокращать срок службы инструмента. Мы выяснили, что использование более вязкого сорта с износостойким покрытием довольно эффективно при таких траекториях качающегося инструмента».
Уилшир также рекомендует цехам использовать максимально возможный радиус носа пластины для максимизации подачи и достижения лучшего возможного чистоты поверхности, но отмечает, что это может создавать проблемы в определенных применениях.
Например, станочник, использующий пластину с радиусом носа 0,008″ ±0,002″ для токарной обработки детали с максимальным внутренним радиусом угла 0,010″, может превысить этот допуск сразу, говорит он. «Мы начали предлагать пластины с допуском только в минус на радиус угла, чтобы исключить эту возможность», — добавляет он.
Держите прохладу
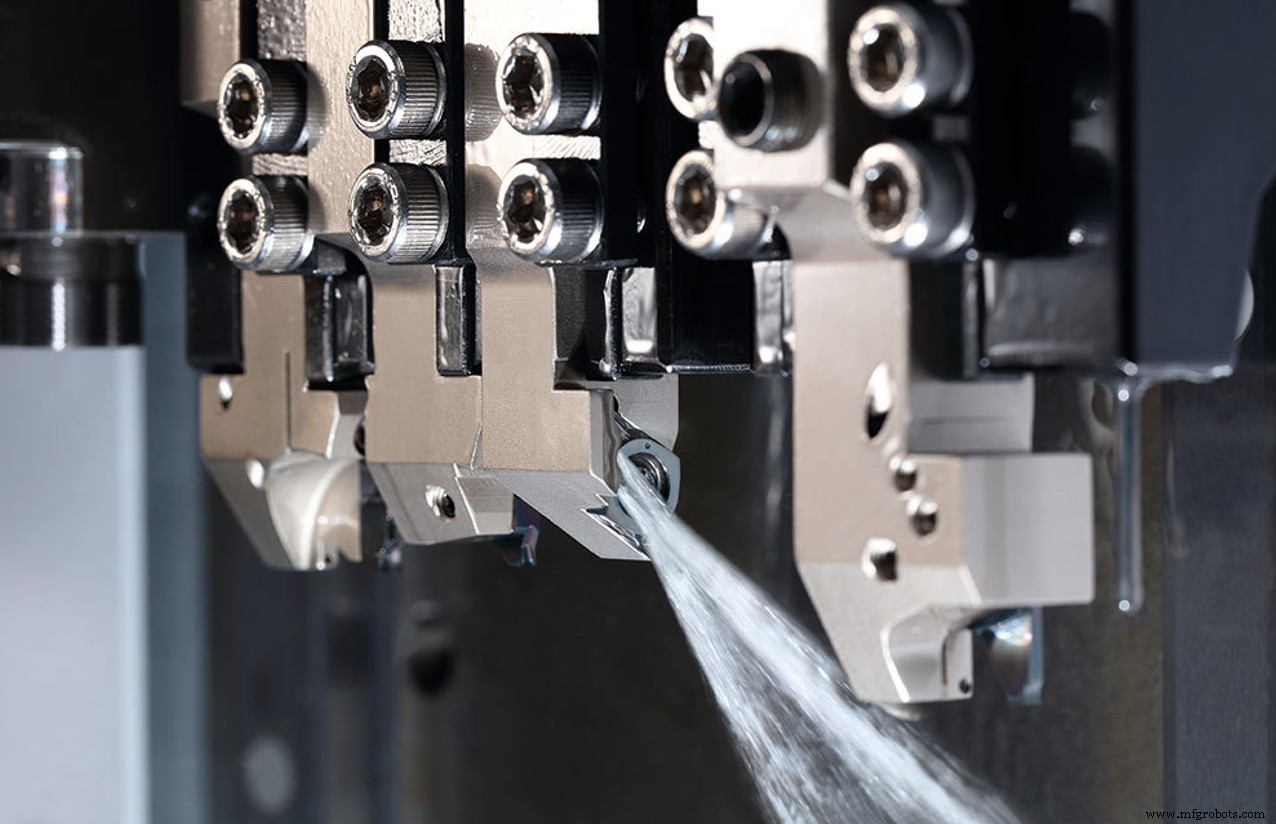
Kyocera и Iscar решили другую относительно недавнюю добавку к швейцарским токарным станкам — СОС через инструмент. Вместо гибких линий и пластиковых шлангов, которые требуют времени на настройку и легко выдергиваются липкой стружкой, компании представили удерживатели со встроенными каналами СОС и соплами, способными выдерживать высокое давление СОС (HPC), встречающееся на растущем числе ЧПУ-станков.
Так поступил и Seco Tools, говорит Абхай Чаубал, менеджер по продукту для Северной Америки.
«Вызов для любого станка — максимизировать утилизацию, а это означает сокращение времени наладки и смены инструментов», — говорит он. «Теперь мы предлагаем удерживатели, которые не только устраняют традиционные хлопоты с линиями СОС за счет СОС через инструмент, но также имеют быстрозаменяемую модульную головку, позволяющую оператору менять пластины вне станка с сохранением точности».
Эрик Гарднер, специалист по применению в Северной Америке Seco Tools, указывает, что большинство швейцарских ЧПУ-токарей, продаваемых сегодня, имеют фрезерные возможности, необходимые для многих мелких деталей из-за трудностей их закрепления и затрат на вторичные операции. Это дает программистам и станочникам возможность применять техники высокоскоростного фрезерования на швейцарской платформе.
Будьте конкретны
«Я рекомендую цехам внедрять стратегии высокоскоростного и трохоидального фрезерования всякий раз, когда это возможно, даже на мелких деталях», — говорит Гарднер. «Мы работали с медицинским клиентом недавно над операцией пазового фрезерования, который значительно сократил время цикла с динамическим фрезерованием и увеличил срок службы инструмента с 200 до более чем 2000 деталей на инструмент».
Как и их конкуренты, Гарднер и Чаубал также предлагают станочным цехам — независимо от размера заготовки — оценивать материалоспецифические режущие инструменты. Эта рекомендация особенно актуальна для тех, кто режет упомянутые выше сложные аэрокосмические и медицинские металлы, и для длительных заданий, распространенных на швейцарских станках.
«Главное препятствие здесь для многих аэрокосмических и медицинских производителей — сложность модификации валидированного процесса», — говорит Чаубал. «Именно поэтому мы любим работать в тесном контакте с клиентами на ранних стадиях разработки процесса, чтобы убедиться, что они используют лучшие траектории, режущие инструменты и удерживатели».
Старые способы? Наверное, не лучшие
Немного неожиданно, работа по созданию высокоэффективных режущих инструментов стала легче за годы. Вместо того чтобы полагаться на традиции и бесчисленные пробные резы для оптимизации новых дизайнов, производители режущих инструментов теперь используют программное обеспечение метода конечных элементов (FEA) для анализа физики удаления металла на микроскопическом уровне, чтобы определить, какие ломчики стружки, подготовки режущего ребра и поверхностные обработки будут работать лучше всего для любого данного материала или применения. Результат? Режущие инструменты теперь работают на более высоком уровне, чем когда-либо ранее.
Тем не менее, многие специалисты по продажам и применению режущих инструментов делятся историями старых школ цехов, которые либо точат свои режущие инструменты в собственном цехе, либо используют устаревшую технологию, спокойные в знании, что их способы лучшие, а современная оснастка только повышает расходы. Ничто не может быть дальше от истины. Рассмотрите степень, в которой технологии всех видов улучшились за последнее десятилетие или около того; режущие инструменты прогрессировали в той же манере, поэтому станочные цехи всех видов должны регулярно оценивать новые продукты, особенно те, что заняты обработкой мелких деталей и другими сложными работами.
Это не обязательно легко. Помимо преодоления менталитета «мы всегда так делали», менеджмент должен выделить время для исследований и тестов, часто полагаясь на своих самых опытных людей для этого. Инвестиции в оснастку должны быть сделаны, задания перепрограммированы, и из-за повышенной производительности, которая неизбежно последует, часто требуются корректировки в нижестоящих процессах для устранения возникающих узких мест. Несмотря на хлопоты, выгоды далеко перевесят любые временные сбои. Возможно, пришло время принять передовые технологии.
Какие советы или техники вы можете поделиться о токарной обработке мелких деталей? Дайте нам знать в комментариях ниже.
Промышленные технологии
- Обработка алюминия: инструменты, технологии и операции
- Освоение операций обработки: Основные инструменты и техники
- Технологии прецизионной обработки: повышение точности и эффективности
- Основные измерительные инструменты прецизионной обработки механических деталей
- Почему правильная смазка критична для прецизионной обработки механических деталей
- Почему сталь идеальна для кастомной обработки: раскрываем превосходные свойства материала
- Сертификация NADCAP: Повышение качества и доверия в точной обработке
- Выбор надежных услуг ЧПУ-обработки для ваших производственных потребностей
- Инструменты точного измерения: использование цифровой метрологии для=data-driven контроля качества
- Высокопроизводительные режущие инструменты для точной механической обработки