



Быстрая дорога к совершенству: Своевременная поставка высококачественных авиационных двигателей
Для этой первой статьи в серии о строительстве самолетов мы фокусируемся на деталях и компонентах двигателя, подсвечивая реальные проблемы, которые производители инструментов помогают своим клиентам решать каждый день. Мы также глубоко смотрим на то, что происходит в и вокруг авиационного деталестроения прямо сейчас.
Каково состояние авиакосмической и оборонной отрасли прямо сейчас? Толчок строить самолеты быстро и поставлять вовремя очень реален — но не без препятствий или затрат.
На уровне деталестроения, жаропрочные и композитные материалы могут быть невероятно трудными для резки. Следовательно, авиапроизводители вынуждены становиться очень стратегическими в своей процессной инженерии, программировании станков и выборе инструмента, согласно трем крупным производителям инструментов, которых мы опросили.
Становиться стратегическим очень верно для всех сложных компонентов, составляющих реактивный двигатель, где отдельные кованые детали за $75 000 — норма — и списание одной — дорогой, нежелательный вариант. Скорость, будучи существенной, не имеет приоритета над предсказуемыми, надежными результатами.
Авиакосмическая и оборонная промышленность: Рост производства требует передовых стратегий оснастки
«По мере того как OEM увеличивают производственные темпы, остается риск того, что поставщики столкнутся с трудностями в разгоне производства», говорит Робин Лайнбергер, лидер авиакосмического дивизиона Deloitte, в отчете «2019 Global Aerospace and Defense Industry Outlook». «Чтобы преодолеть этот вызов, производители должны рассмотреть углубление фокуса на укреплении цепочки поставок, эффективном управлении программами и использовании передовых технологий для повышения продуктивности и эффективности».
В своем отчете Deloitte ожидает, что 2018 год закроется с примерно 1 600 самолетами за год — и предсказывает 100 больше для 2019 года. Производственный спрос часто означает использование станков с более высокой пропускной способностью и многофункциональных. «Передовые технологии», которые он упоминает, включают всё — от датчиков в процессе метрологии до высокоскоростной многоосевой обработки до высокоинженерной, специальной оснастки, предназначенной для любых материальных спецификаций, которые эта строго регулируемая отрасль бросает на её путь.
Что Deloitte не указывает, так это то, что передовая 5-осевая машина может занять от шести месяцев до года на поставку. Так пока они на заказе, некоторые субподрядчики управляют существующими 3-осевыми системами или другой устаревшей машиной — и многие готовые авиадетали «поставщики» вынуждены пересматривать стратегии оснастки, пока ждут, объясняют производители инструментов.
«Они хотят более быстрые способы производства», говорит Билл Дуроу, глобальный инженерный менеджер с фокусом на авиакосмику в Sandvik Coromant. «Они хотят запускать их на более высоких скоростях, будь то грубая или чистовая обработка. Сегодня объем производимых двигателей находится на темпе, которого мы никогда не видели в отрасли».
Нахождение правильных сортов и вставок инструментов, спроектированных специально для жаропрочных суперсплавов, также известных как «HRSAs», вполне возможно сегодня. Но все еще есть кривая обучения об этих новых материалах и геометриях, необходимых для их резки, говорят производители инструментов.
Инструменты, спроектированные для резки стали 4140, например, вероятно, не лучшие инструменты для резки Инконеля, титана или углеродно-волокнистого усиленного пластика, или «CFRP». В последние несколько лет некоторые статические и вращающиеся компоненты двигателя, которые раньше делались из титана, теперь делаются из керамико-матричных композитных материалов, или «CMC», говорят инженеры из Seco Tools.
«Искусство всего этого — это синергия сборки всего вместе», говорит Дэйв Тодд, менеджер западной зоны и авиакосмики в Seco Tools. «Наши навыки сегодня изменились в авиакосмике, и мы стали гораздо больше консультировать, работая с технологическими партнерами, первоклассными поставщиками и академией… Большая часть процессной инженерии делается вне площадки в нашем технологическом хабе».
Все три производителя инструментов имеют тестовые лаборатории, которые они используют для проверки потенциальных решений для своих клиентов. Все трое также предпочитают делать смесь лабораторного тестирования, а также на площадке, чтобы убедиться, что точные стратегии работают на реальной, физической производственной линии.
Думаете о возможностях деталестроения в авиакосмике и обороне? Читайте «Manufacturing 101: Становление частью авиакосмической промышленности».
Проблема и решения для управления теплом в зоне резания
Топливная эффективность движет спрос на более легкие компоненты, использующие жаропрочные материалы, которые могут быть трудными для обработки. Часть импульса для более эффективной работы двигателя — экологическая: более чистое сгорание также более эффективно.
«Инженерные требования тянут это до уровня поставщика — означая, что вы должны иметь более быстрое время отклика на технологию оснастки для поддержки передовых материалов», говорит Скотт Коузи, специалист по рыночным сегментам в Seco Tools. «И некоторые материалы могут требовать полностью другую стратегию оснастки для резки просто на основе их сложности: Обычный материал HRSA не использует ту же стратегию резки, что и керамико-матричный композит».
Материал CMC слоен и может легко ломаться, если не обращаться с ним правильно.
Но также подумайте об этом: Жаропрочный материал — который отлично подходит для эффективности безумно горячего турбинного реактивного двигателя — также создает много тепла при резке. Сорта инструментов требуют уровня жаропрочности сами для того, чтобы просто сделать работу.
Для удовлетворения потребности в СОЖ, подача через инструмент стала обязательной деталью в инструментах для передовых обработок. Производители инструментов постоянно находят новые инновации в подаче СОЖ — включая некоторые инструменты, у которых несколько портов для подачи в самых непосредственных местах резания в наиболее эффективное время.
Говоря о СОЖ: Куда направляется технология охлаждения? Узнайте в «Будущее металлообрабатывающих жидкостей, смазок станков и СОЖ».
Фокус на авиационных двигателях
Геометрии, необходимые для резки форм деталей двигателя и материалов, требуют размерного мышления. Есть уникально оформленные двигательные блиски и воздуховыносы, которые могут комбинировать разные материалы — композит с титаном, например.
Для борьбы с этим, эти производители проектируют и тестируют полный массив сортов, предназначенных для резки самых сложных материалов — Инконель, HRSA, титан и многие другие. И есть еще один способ: Они строят кастомные авиационные инструменты по мере необходимости. Эти кастомные инструменты часто становятся стандартными линейками продуктов для всех клиентов.
Три крупных производителя инструментов описывают, как спецификации OEM и уникальные геометрии авиадеталей привели кастомную оснастку к становлению стандартными линейками продуктов — однажды доказанными в поле. У всех трех производителей есть программы для авиакосмики — и очень конкретные детали, оптимизированные для сегодняшних применений компонентов двигателя, включая: блиски/импеллеры, воздуховыносы, турбинные диски, турбинные обтекатели, спools, вентиляторные обтекатели и валы.
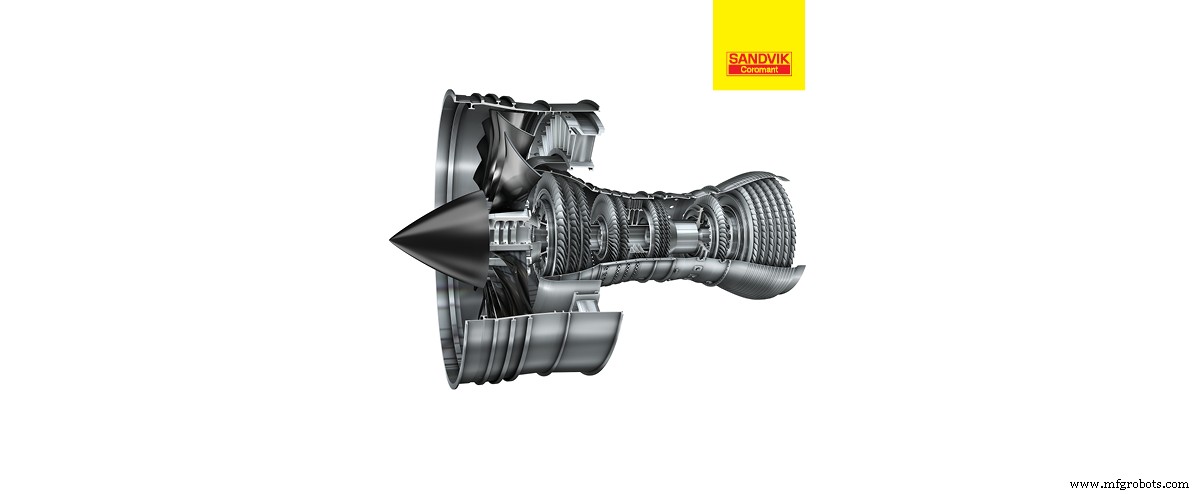
Вот четыре примера реальных компонентов двигателя, изготавливаемых там, где правильная оснастка имела влияние. Все включают тире-1 авиапроизводителей со средним 35–40 станками в цеху, работающими 365/24/7. Это далеко не единственные области предложений компонентов двигателя для этих производителей.
Sandvik Coromant решает продуктивность блисков
Вызов: На изготовление блиска уходило семь дней. Никелевая деталь имела глубокое лопасть и узкую щель. Грубая обработка длинного вылета оказалась неэффективной с традиционными фрезерными подходами. Упаковка стружки была излишней. Станки аварийно останавливались.
«Мы видели, что они делали, просто сжигая концевые фрезы, на полном проходе: Туда-сюда, туда-сюда, туда-сюда», говорит Дуроу. «У них были резервные инструменты, они везли их в переточку, затем повторно использовали… Это занимало много времени и использовало много концевых фрез».
Решение: Цельный твердосплавной вдавливающий инструмент, похожий на то, что делалось в матрично-штамповке. Кроме того, второй инструмент с меньшим диаметром затем использовался для очистки зубчиков.
«Мы привезли наш тестовый образец обратно в лабораторию, и мы придумали идею использовать вдавливающие подпрограммы», говорит Дуроу. «Это сработало действительно, действительно хорошо. И приятное было то, что мы почти устранили еще одну получистовую операцию со второстепенной очисткой».
Результат: Сократили четыре дня из семидневного производства блиска с грубой и получистовой обработки. Это также стало стандартным предложением для применений блисков.
Kennametal спасает большую покупку с воздуховыносом
Вызов: Нерегулярно оформленный воздуховынос из Инконеля резался в электрохимическом процессе обработки, или «ECM», где заготовка держалась бисмутовым сплавом. Агрессивные срезы сырого материала были невозможны, поэтому производство было медленным. Пульсирующие силы вызывали трепетание и вибрацию — и плохой срок службы инструмента.
Решение: Спроектирована резательная стратегия, которая регулировала спираль, количество канавок и микрогеометрию инструмента, чтобы минимизировать отталкивание в более тяжелые срезы. Для более легких средзов они увеличили спираль и изменили диаметр и количество канавок, чтобы обеспечить три точки контакта через вращение.
Результат: Гладкое резание, увеличенный срок службы инструмента и увеличенные максимальные скорости удаления металла. Клиент смог отменить заказ на новый станок за $1 млн, которыйמדно собирался заказать.
Seco Tools берет контроль над резкой желобов в диске двигателя
Вызов: Проблемы с контролем стружки при резке глубоких желобов в закаленном Инконеле 718 в компрессорном диске, держащем вентиляторные лопасти. Глубокие вдавливающие подпрограммы приводили к ломке инструмента и плохому сроку службы.
Решение: Многонаправленная система точения и желобования в комбинации с высоконапорной СОЖ. Зигзагообразная, наклонная геометрическая резательная стратегия помогла сдробнить стружку, уменьшить тепло и получить значительный срок службы инструмента.
Результат: Сокращение времени цикла на 15–20 процентов. Получен контроль процесса и уменьшена нагрузка на ручное, трудоемкое вмешательство.
Kennametal устраняет вибрацию в обтекателе двигателя
Вызов: Удаление полного дюйма титана для обтекателя двигателя, но его нельзя было заточить. Было слишком много резательной силы и мало продуктивности от существующих инструментов. Было трудно обойти конкретные зоны особенностей.
«Обтекатели двигателя должны быть круглыми, верно? Но они действительно не такие», говорит Марк Фрэнсис, штатный инженер проекта для авиакосмики и обороны в Kennametal. «Они полны особенностей, которые устраняют возможность просто сделать простой точечный цикл… Я бы сказал, 80 процентов времени материал резается фрезерованием».
Решение: Использовать специализированный инструмент, который мог бы обойти диаметр и одновременно устранить вибрацию и отталкивание.
Результат: Стабильная, надежная производственная линия с предсказуемой эффективностью резки металла. Кастомные инструменты, ведущие к становлению стандартными.
Важность производственного процесса и стоимости на компонент
Имейте в виду: Большинство тире-1 поставщиков авиадеталей не запускают точно такое же фрезерное оборудование — даже если они могут строить те же детали от тех же спецификаций OEM. Производители инструментов и металлообработчики должны понимать каждую среду обработки и проектировать стратегии, работающие для каждой уникальной среды обработки.
Независимо, все три производителя инструментов, которые являются конкурентами, хотели, чтобы одно было изобилно ясно: Акцент должен быть на приростах продуктивности от использования правильных инструментов, предназначенных для реального воздействия на продуктивность и точность. Они также верят, что более целостный взгляд на метрику стоимости на компонент помогает выполнить своевременную поставку всё большего числа самолетов.
Доказательство, говорят они, в продуктивности.
Реальны ли авиапроизводственные темпы? Присоединяйтесь к разговору на металлообработке форуме. [требуется регистрация]
Промышленные технологии
- Как улучшение качества движет операционным успехом в производстве
- Hamilton Aerospace получает четвертую подряд сертификат FAA Diamond за совершенство обучения обслуживанию
- Выбор оптимального моторного кабеля для переменных частотных приводов (ВЧП)
- Когда обновлять рабочее оборудование: умные бизнес-решения
- 7 ключевых признаков: пора обновлять генератор
- Три красных флага, сигнализирующих о необходимости перемотки двигателя
- Ключевые критерии выбора надежного партнера по производству уретана
- Почему 5G необходим для современного умного производства
- Как операционная интеллектуальность ведет к более умным бизнес-решениям
- Продвинутая сенсорная плёнка TOMOPLEX для мониторинга аэрокосмических аппаратов в реальном времени